
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-24 المنشأ:محرر الموقع


هل المنصات البلاستيكية الضخمة تسد المستودع الخاص بك؟ تمثل إدارة هذه النفايات الصلبة المجوفة تحديًا لوجستيًا هائلاً يواجهه مديرو المرافق يوميًا. قم بالمشي إلى أي طابق في المنشأة، وسوف ترى المشكلة على الفور. تشغل المنصات المتشققة وغير القابلة للاستخدام مساحة كبيرة من المساحة المربعة بينما تفرض رسوم التخلص الباهظة. والخبر السار هو أن هناك حلًا هندسيًا نهائيًا. إن آلة التقطيع ذات العمود المزدوج ليست قادرة فقط على معالجة هذه الهياكل الصعبة، ولكنها تعتبر على نطاق واسع معيار الصناعة لهذه المهمة الشاقة على وجه التحديد.
ومن خلال الاستفادة من تقنية السرعة المنخفضة وعزم الدوران العالي، تعمل هذه المعدات القوية على تحويل صداع لوجستي هائل إلى عملية إعادة طحن مربحة وقابلة لإعادة التدوير. في هذا الدليل الشامل، سنستكشف بالضبط كيفية عمل هذه الآلة على المستوى الميكانيكي. وسوف نقوم بمقارنتها بأنظمة التخفيض الأخرى، ونحلل اتجاهات السوق الحالية، ونفصل عائد الاستثمار القابل للتنفيذ والذي يبرر استثمار رأس المال.
عند تقييم معدات خفض الحجم للتطبيقات الصناعية، فإن مطابقة التصميم الميكانيكي للآلة مع الخصائص الفيزيائية للمادة المستهدفة أمر بالغ الأهمية. تمثل المنصات البلاستيكية تحديات هيكلية فريدة من نوعها تجعل معدات التكسير القياسية عالية السرعة غير فعالة تمامًا.
يتم تصنيع المنصات الصناعية في الغالب من البولي إيثيلين عالي الكثافة أو البولي بروبيلين. يتم اختيار هذه البوليمرات البلاستيكية الحرارية عمدًا من قبل الشركات المصنعة لمقاومتها العالية للصدمات، وقدرتها على التحمل، وقوة الشد الاستثنائية. وبالتالي، عندما يتعلق الأمر بالمعالجة في نهاية العمر الافتراضي، فإن هذه الخصائص المفيدة الدقيقة تجعل من الصعب تفكيكها.
غالبًا ما تفشل المطاحن عالية السرعة في هذا التطبيق المحدد. لماذا؟ لأن البلاستيك المقاوم للصدمات يمتص الطاقة الحركية ببساطة. يؤدي هذا إلى تآكل شديد للآلة، وضوضاء مفرطة، وتوليد حرارة خطير. يتجاوز تكوين العمود المزدوج هذه المشكلة تمامًا. من خلال استخدام قوة عض هائلة بدلاً من التأثير الحاد، تخترق المعدات بسهولة مصفوفة البوليمر القوية بسرعات منخفضة.
تعد الهندسة الفيزيائية للمادة عائقًا مهمًا آخر للمعالجة. المنصات هي في الأساس هياكل كبيرة وصلبة ومجوفة. إذا حاولت إدخالها في كسارة قياسية أحادية الدوار بدون دافع هيدروليكي، فسوف يرتد العنصر ببساطة فوق الدوار الدوار. سوف يرفض التعامل مع قطع الأسنان.
وفي المقابل، فإن التصميم المضاد للدوران يزيل هذه الظاهرة المحبطة. مجهزة بشفرات معقوفة تلتقط المادة بشكل فعال، وتتجه الأعمدة إلى الداخل تجاه بعضها البعض. أثناء دورانها، تضغط الخطافات على الأضلاع الهيكلية للمنصة الضخمة وتسحبها فعليًا إلى أسفل في غرفة القطع. تضمن آلية التغذية الذاتية هذه أنه حتى الهياكل خفيفة الوزن والصعبة يتم سحبها بشكل مستمر إلى منطقة القص دون أي تدخل يدوي.
يتطلب فهم مبادئ العمل الفنية نظرة سريعة على أساسيات الهندسة الميكانيكية. تعتمد كفاءة آلة تقطيع النفايات البلاستيكية الكبيرة على التفاعل الدقيق بين سرعة الدوران وعزم الدوران وهندسة الشفرة.
من الناحية الميكانيكية، القدرة هي نتاج عزم الدوران وسرعة الدوران. من خلال الحفاظ على عدد دورات المحرك في الدقيقة منخفضًا عمدًا - عادةً ما بين 15 إلى 30 دورة في الدقيقة - يقوم النظام بتحويل قوة المحرك الخام إلى قوة دوران هائلة. من الناحية العملية، فإن عزم الدوران العالي هو العضلة الجسدية اللازمة لقص الأضلاع البلاستيكية الصلبة السميكة دون توقف المحرك.
علاوة على ذلك، يعد التشغيل بسرعة منخفضة أحد معايير السلامة والبيئة الهامة. تولد المعالجة عالية السرعة احتكاكًا شديدًا، مما قد يؤدي إلى إذابة البلاستيك، مما يؤدي إلى اندماجه في جدران الحجرة وتشويش التروس. يعمل التشغيل منخفض السرعة على تقليل توليد الغبار المحمول بالهواء بشكل كبير ويحافظ على التلوث الضوضائي على أرضية المنشأة إلى الحد الأدنى الذي يمكن التحكم فيه.
يتكون قلب الوحدة من عمودين سداسيين متوازيين، مكتظين بكثافة بشفرات فولاذية متشابكة. عندما يتم سحب البليت إلى الأسفل، تعمل هذه الشفرات المتشابكة بشكل مشابه لزوج من المقص الصناعي عالي التحمل. يعمل الخلوص الضيق بين الشفرات المتقابلة على تركيز القوة الميكانيكية على مساحة سطحية صغيرة جدًا. يؤدي هذا الضغط الموضعي إلى تمزيق الهيكل بشكل نظيف، مما يقلل المساحة الكاملة مقاس 48 بوصة × 40 بوصة إلى شرائح خشنة يمكن التحكم فيها.
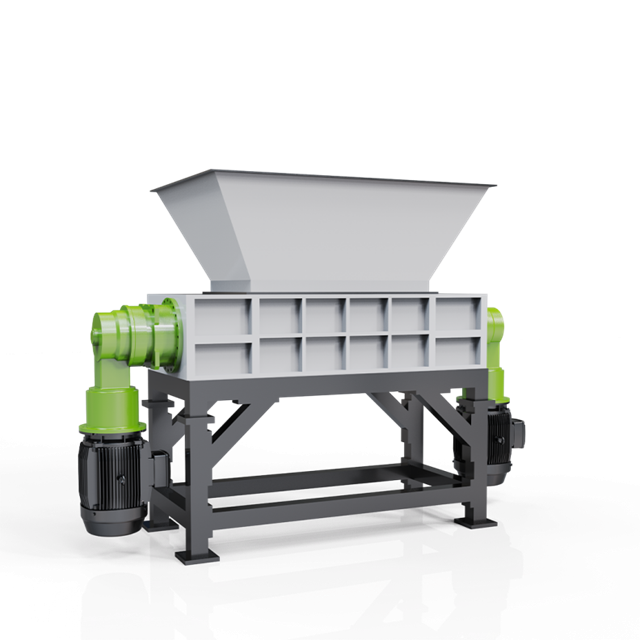
غالبًا ما يواجه مديرو المرافق معضلة في الجزء السفلي من مسار الشراء. قد يكون الاختيار بين تكوينات العمود الفردي والمزدوج أمرًا مربكًا. يعد فهم الدور المحدد لكل آلة في التسلسل الهرمي لإعادة التدوير أمرًا ضروريًا للقيام باستثمار رأسمالي مستنير.
| المواصفات / الميزة | نظام عمود مزدوج (أساسي) | نظام عمود واحد (ثانوي) |
|---|---|---|
| الوظيفة الأساسية | تخفيض حجم الخدمة الشاقة للعناصر كبيرة الحجم | تكرير المواد الخام إلى رقائق موحدة |
| آلية التغذية | تغذية ذاتية عبر شفرات خطافية دوارة للداخل | يتطلب كبشًا هيدروليكيًا لدفع المواد |
| حجم الإخراج | شرائح خشنة تتراوح من 40 ملم إلى 100 ملم | رقائق موحدة عادة 10 مم إلى 40 مم |
| التسامح مع الملوثات | قدرة تحمل عالية للأظافر الضالة والمعادن البسيطة | انخفاض التسامح. يمكن للمعادن أن تلحق الضرر الشديد بالدوار |
بالنسبة للمصانع ذات النطاق الصناعي التي تهدف إلى إنتاجية عالية وإنتاج مواد متسقة، فإن الإستراتيجية الأكثر فعالية هي استخدام نظام من خطوتين. من خلال وضع وحدة ذات عمود مزدوج في مقدمة الخط لاستهلاك العناصر بأكملها، وتغذية إنتاجها مباشرة في آلة تقطيع وإعادة تدوير البلاستيك ، تحقق المرافق أقصى قدر من الكفاءة التشغيلية مع الحد الأدنى من تآكل المعدات.
تشير تحليلات السوق الأخيرة إلى تحول هائل في كيفية تعامل المراكز اللوجستية ومراكز توزيع التجزئة ومصانع التصنيع مع العبوات التي انتهت صلاحيتها. تاريخيًا، كانت الشركات تدفع البقشيش ورسوم الشحن الباهظة لنقل المنصات المكسورة إلى مدافن النفايات المركزية أو جهات إعادة التدوير التابعة لجهات خارجية. واليوم، يتحرك الاتجاه العالمي بقوة نحو خفض الحجم محليًا وداخليًا.
وبسبب تشديد تفويضات الاستدامة البيئية والاجتماعية والحوكمة وارتفاع الضرائب على مدافن النفايات، لم تعد المنشآت قادرة على تجاهل تدفقات النفايات الخاصة بها. علاوة على ذلك، فإن سوق السلع الثانوية للبوليمرات الصلبة مربحة للغاية حاليًا. يتزايد الطلب على إعادة طحن البولي إيثيلين عالي الكثافة النظيف والمعاد تدويره بين الشركات المصنعة للأخشاب المركبة والأنابيب. لم تعد معالجة المنصات في الموقع مجرد خطوة علاقات عامة صديقة للبيئة. إنها استراتيجية تشغيلية أساسية. تدرك المنشآت أن السيطرة على مرحلة التقطيع الأولية تحميها من تكاليف التخلص من النفايات المتقلبة وتحول النفقات التقليدية إلى تدفق إيرادات يمكن التنبؤ به بدرجة كبيرة.
لا يتم تصنيع جميع الآلات الثقيلة بنفس المعايير. عند شراء معدات مخصصة للبوليمرات الصلبة، يجب على المشترين تقييم العديد من المواصفات الفنية الهامة لضمان الموثوقية على المدى الطويل في المصنع.
تعد شفرات القطع من أهم مكونات التآكل في أي نظام تخفيض. تتطلب معالجة المواد البلاستيكية القوية شفرات مصنوعة من الفولاذ عالي السبائك. توصي معايير الصناعة باستخدام مواد مثل الفولاذ D2، أو DC53، أو H13، والتي توفر صلابة استثنائية ومقاومة للتآكل. يتوافق سمك الشفرة مباشرة مع عرض الشريط الممزق. بالنسبة لهذا التطبيق المحدد، يعد سمك الشفرة الذي يتراوح بين 40 مم و60 مم مثاليًا بشكل عام لموازنة سرعة الإنتاجية مع تقليل الحجم بشكل مناسب.
عادةً ما يبلغ قياس المنصات الصناعية القياسية 1200 مم × 1000 مم. إذا كان قادوس التغذية ضيقًا جدًا، فسوف يضطر المشغلون إلى قطع المواد مسبقًا يدويًا باستخدام المناشير الترددية. هذه عملية كثيفة العمالة وغير فعالة للغاية. يجب أن تحتوي الوحدة المصممة لهذا الغرض على قادوس كبير الحجم ومتسع يستوعب هذه الأبعاد القصوى بشكل مريح. علاوة على ذلك، اعتمادًا على الإنتاجية المطلوبة، يجب أن تتراوح قدرات المحرك من إعدادات مزدوجة بقدرة 30 كيلو وات للعمليات المتوسطة حتى محركات مزدوجة للخدمة الشاقة بقدرة 110 كيلو وات للمعالجة الصناعية المستمرة.
التشويش هو حقيقة واقعة في أي بيئة معالجة النفايات. يجب أن تكون المتميزة آلة تقطيع البلاستيك مجهزة بوحدة تحكم منطقية ذكية قابلة للبرمجة تتميز بتقنية العكس التلقائي. إذا ابتلع النظام جسمًا غير قابل للتمزيق أو إذا تجاوز الحجم مؤقتًا سعة المحرك، فإن وحدة التحكم تكتشف ارتفاع التيار الكهربائي. على الفور، يتوقف ويعكس الدوران لبضع ثوان لفك الانسداد. تعمل هذه الميزة التلقائية على منع الإرهاق الكارثي للمحرك وتقليل وقت التوقف اليدوي.
بالنسبة لمديري الهندسة وصناع القرار، يعد شراء المعدات الصناعية خطوة مدفوعة بالرياضيات والكفاءة التشغيلية. يؤدي دمج نظام عزم الدوران العالي في خط إدارة النفايات إلى تغيير الديناميكيات المالية للمنشأة تمامًا.
التحدي اللوجستي الأساسي الذي يمثله التغليف في نهاية العمر هو الحجم الهيكلي. تم تصميم المنصات القياسية من أجل قوة تحمل الحمولة، مما يعني أنها تتكون إلى حد كبير من مساحة هوائية فارغة. إن نقلها إلى منشأة إعادة التدوير أمر غير فعال إلى حد كبير، حيث ينتهي الأمر بالشركات إلى دفع أسعار شحن باهظة لنقل الهواء.
ومن خلال معالجة هذه العناصر الضخمة، تغير المرافق الكثافة الظاهرية للمادة، مما يقلل حجمها المادي بنسبة تصل إلى 80 بالمائة. بدلاً من تحميل بضع مئات من المنصات السليمة في مقطورة قياسية بطول 53 قدمًا، يمكن للمنشأة تحميل آلاف الشرائط الممزقة في نفس المساحة الحجمية بالضبط. ويترجم هذا الانخفاض الكبير بشكل مباشر إلى عدد أقل من عمليات جمع النفايات وانخفاض تكاليف الشحن بشكل كبير.
وبعيدًا عن تجنب التكاليف، تفتح هذه العملية الباب أمام توليد الإيرادات بشكل مباشر. ولم تعد المواد الممزقة تصنف على أنها نفايات. لقد أصبح مادة خام مطلوبة للغاية. يقوم المصنعون في كثير من الأحيان بشراء المواد البلاستيكية النظيفة والممزقة لإنتاج منصات نقالة وأنابيب صرف ومكونات سيارات جديدة. من خلال التعامل مع تخفيض الحجم داخل الشركة، تتجنب الشركات رسوم التخلص من الطرف الثالث وتبيع إنتاجها مباشرة إلى المجمعين.
يتطلب تحقيق أقصى قدر من الإنتاجية والحفاظ على عمر المعدات بروتوكول تشغيل موحد. يلعب سلوك المشغل وتصميم سير العمل دورًا حاسمًا في الكفاءة الشاملة.
تحدث المرحلة الأولى قبل أن تلامس المادة حجرة القطع. في حين أن الأنظمة عالية الجودة مصممة لتحمل الشوائب المعدنية البسيطة مثل المسامير المتناثرة، يجب على المشغلين توخي الحذر بشأن التعزيزات الفولاذية الثقيلة. يتم تصنيع العديد من منصات الأرفف للخدمة الشاقة باستخدام أنابيب فولاذية مدمجة. سيؤدي إدخال قضبان فولاذية سميكة في إعداد معاير للبلاستيك إلى تسريع تآكل الشفرة. يجب على المنشآت تنفيذ بروتوكول الفحص البصري لعزل هذه الأنابيب السميكة واستخراجها يدويًا قبل المعالجة.
يتم تحديد الكفاءة من خلال تدفق المواد المستمر وغير المنقطع. لا يُنصح عمومًا بالتغذية اليدوية بسبب مخاطر السلامة والسرعة غير المتسقة. وبدلاً من ذلك، تستخدم المصانع الحديثة أنظمة تغذية آلية. يمكن لناقل الحزام المائل أو الرافعة الشوكية للخدمة الشاقة إسقاط الأكوام مباشرة في القادوس الكبير الحجم. تقوم وحدة التحكم الداخلية بمراقبة التيار الكهربائي باستمرار، وتنظيم معدل التغذية تلقائيًا لمنع التشويش الكارثي.
بمجرد أن تقوم الشفرات المتشابكة بقص الهيكل إلى شرائح خشنة، تسقط المادة على ناقل التفريغ. نظرًا لأن عناصر المستودعات غالبًا ما تلتقط الحطام خلال دورة حياتها، فمن الممارسات الهندسية القياسية تمرير المخرجات تحت فاصل مغناطيسي معلق فوق النطاق. يقوم هذا المغناطيس بسحب أي معادن حديدية مخفية من التيار. يتم بعد ذلك ترسيب البلاستيك النظيف في أكياس كبيرة أو يتم نقله مباشرة إلى وحدة تكرير ثانوية.
يكتظ قطاع إعادة التدوير الصناعي بالعديد من الموردين، لكن المتطلبات المادية لمعالجة البوليمرات عالية الكثافة تتطلب هندسة متخصصة. يجب على المشترين في مجال B2B التعامل مع عملية الشراء بمعايير فنية صارمة.
لا يوجد مرفقان لإعادة التدوير يعملان في ظل ظروف متطابقة. لذلك، نادرًا ما يكون شراء آلة جاهزة للاستخدام هو الحل الأمثل. تعمل الشركة المصنعة ذات السمعة الطيبة كشريك هندسي، حيث تقوم بتخصيص المكونات الأساسية بناءً على الإنتاجية المتوقعة وحجم المخرجات المستهدف. علاوة على ذلك، فإن التكلفة الحقيقية للمعدات الصناعية تشمل الصيانة واحتمال التوقف عن العمل. الشفرات هي أجزاء قابلة للاستهلاك. وبغض النظر عن جودة الفولاذ، فإنها ستتطلب في نهاية المطاف صقلها أو استبدالها. إن ضمان الوصول السريع إلى الدعم الفني ومخزون قطع الغيار المحلي القوي هو الطريقة الوحيدة لحماية منشأتك من التأخير التشغيلي المعوق.
تتطلب معالجة المنصات البلاستيكية المنتهية الصلاحية معدات متخصصة للخدمة الشاقة. يتعامل نظام العمود المزدوج مع هذه المهمة الصعبة بشكل مثالي، ويسهل ثقبها وتقطيعها من خلال البوليمرات السميكة والصلبة دون تشويش. من خلال دمج هذه التقنية في سير عملك، يمكنك على الفور توفير مساحة تخزين قيمة في المستودعات وخفض تكاليف الشحن الخارجي بشكل كبير.
والأهم من ذلك، أنك تقوم بتحويل مشكلة التخلص من النفايات الباهظة الثمن إلى مصدر دخل جديد مربح عن طريق بيع البلاستيك المعالج إلى السوق الثانوية. لا تدع المواد الضخمة تملي على كفاءتك التشغيلية. قم بتقييم حجم النفايات في منشأتك اليوم وقم بزيارة Jwell Recycling لتكوين نظام مخصص لتقليل الحجم مصمم خصيصًا لتلبية احتياجات الإنتاج المحددة الخاصة بك.
نعم، تم تصميم الأنظمة الصناعية لتتحمل الإدخالات المعدنية العرضية مثل المسامير أو الأجهزة الخفيفة. ومع ذلك، بالنسبة للمعالجة المستمرة للعناصر التي تحتوي على أنابيب تقوية فولاذية سميكة، فإن الشفرات القياسية سوف تتعرض للتآكل المتسارع. يجب على المنشآت التي تتعامل مع هذه الهياكل المحددة أن تطلب شفرات متخصصة عالية السبائك من الشركة المصنعة وأن تحاول بشكل مثالي إزالة القضبان الفولاذية الضخمة قبل المعالجة للحفاظ على العمر الأمثل للمعدات.
يتم تحديد حجم الإخراج مباشرة من خلال سمك شفرات القطع والمسافة بينها. عادةً ما تؤدي العملية الأولية إلى تقليل الهيكل كامل الحجم إلى شرائح خشنة وغير منتظمة يتراوح عرضها من 40 مم إلى 100 مم. هذا الحجم مثالي لتقليل الحجم والنقل. يلزم إجراء مزيد من المعالجة في وحدة ثانوية إذا كان الهدف هو إنتاج رقائق صغيرة وموحدة للبثق.
لا، إن الشرائط الخشنة التي تنتجها الآلة الأساسية ذات العمود المزدوج تكون كبيرة جدًا وغير منتظمة بحيث لا يمكن استخدامها في القولبة بالحقن المباشر أو البثق. يجب أن تمر المادة أولاً عبر آلة التقطيع أو التحبيب الثانوية ذات العمود الواحد لتحقيق حجم موحد للرقاقة يبلغ حوالي 10 مم إلى 15 مم. بالإضافة إلى ذلك، غالبًا ما تحتاج الرقائق إلى الغسيل والتكوير قبل أن يتم إدخالها بسلاسة في آلة التشكيل بالحقن.
تتناسب متطلبات طاقة المحرك مع الإنتاجية المطلوبة. بالنسبة للعمليات ذات الحجم المنخفض التي تعالج عددًا قليلًا من المنصات في الساعة، يكون إعداد المحرك المزدوج بحوالي 30 كيلو واط إلى 45 كيلو واط كافيًا. ومع ذلك، بالنسبة للبيئات الصناعية المستمرة عالية السعة التي تقوم بمعالجة مئات المنصات في كل نوبة عمل، يوصى بشدة باستخدام محركات للخدمة الشاقة تتراوح من 75 كيلو وات إلى 110 كيلو وات لكل عمود لضمان توفير الماكينة لعزم الدوران الكافي لمنع التوقف.
يمكن التنبؤ بالصيانة الروتينية بدرجة كبيرة وتركز على نقاط الاحتكاك والتآكل. تتضمن المهام اليومية عادةً تنظيف القادوس وفحص غرفة القطع بصريًا. تشمل الصيانة الأسبوعية أو الشهرية تشحيم محامل العمود الرئيسي، وفحص مستويات زيت علبة التروس، وفحص التوصيلات الكهربائية. سوف تتطلب شفرات القطع شحذًا أو استبدالًا دوريًا، ويعتمد تكرار ذلك كليًا على حجم المادة المعالجة ووجود الملوثات الكاشطة.
ولا يعتبر أي من التكوينين أفضل من الناحية الموضوعية؛ أنها تخدم أغراض ميكانيكية مختلفة تماما. بالنسبة للعناصر الكبيرة والضخمة والصلبة، يلزم إعداد عمود مزدوج لتقليل الحجم الأساسي لأن حركة الدوران المعاكس يمكن أن تمسك وتسحب الأشياء الكبيرة دون تشويش. يتم استخدام إعداد دوار واحد للاختزال الثانوي، حيث يتم أخذ الشرائط الخشنة وطحنها عبر منخل إلى رقائق موحدة. تقوم خطوط إعادة التدوير الاحترافية دائمًا بنشر كلا النظامين بالتسلسل للحصول على أفضل النتائج.


