
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-09 المنشأ:محرر الموقع


كثيرًا ما يواجه مديرو المرافق ومشغلو إعادة تدوير البلاستيك معضلة صارمة في مجال المعدات عند توسيع عملياتهم. يمكنك شراء مكونات الآلات الفردية من مختلف البائعين لتوفير التكاليف الأولية. وبدلاً من ذلك، يمكنك الاستثمار في نظام متكامل متكامل من شركة مصنعة واحدة. في جدول بيانات قياسي، يبدو الحصول على أجزاء منفصلة فعالاً للغاية من حيث التكلفة. على أرض المصنع الفعلي، يؤدي الواقع الهندسي المتمثل في دمج المعدات غير المتطابقة دائمًا إلى اختناقات حادة في الإنتاج.
تعمل شركة آلة بثق برغي مفرد PE مخصصة موثوقة أكثر بكثير من مجرد شركة إنشاء آلات أساسية. تعمل الشركات المصنعة من الدرجة الأولى اليوم كمتكاملين شاملين للأنظمة. إنهم يتخذون نهجًا عمليًا للغاية لتصميم المصنع. يؤدي ذلك إلى التخلص من التخمين اليومي بشأن توافق المعدات وتبسيط دورة حياة الإنتاج بأكملها.
تمتلك الشركات المصنعة المخصصة الرائدة القدرة الهندسية على توفير خطوط إنتاج كاملة وشاملة. سنقوم بتفكيك المكونات الميكانيكية الدقيقة التي تشكل هذه الأنظمة المتكاملة. سننظر أيضًا في الفوائد التشغيلية المباشرة لشراء حل جاهز وتقديم قائمة مرجعية فنية ملموسة لاختيار المعدات المناسبة لمنشأتك المحددة.
تاريخياً، كان قطاع آلات إعادة تدوير البلاستيك يعمل في صوامع معزولة. قد يشتري مدير المصنع آلة تقطيع من علامة تجارية أوروبية، وآلة بثق من شركة تصنيع آسيوية، وآلة تكوير من متجر محلي. لقد تقدم علم البوليمرات بسرعة في السنوات الأخيرة. ارتفع الطلب على الكريات المعاد تدويرها عالية الجودة. وبالتالي، فإن هامش الخطأ في معالجة الذوبان قد اختفى بشكل أساسي.
تكشف تحليلات السوق الأخيرة عن تحول تشغيلي هائل مدفوع بتفويضات الاقتصاد الدائري الصارمة وقوانين مسؤولية المنتج الموسعة. يطلب مشترو الراتنجات المعاد تدويرها الآن حبيبات ذات جودة شبه عذراء. يتخلى القائمون على إعادة التدوير بشكل نشط عن استراتيجيات المعدات المجزأة لتلبية هذه المواصفات الصارمة. هناك توجه صناعي هائل نحو خطوط البثق الذكية المتكاملة تمامًا. تتميز هذه الأنظمة الحديثة بأجهزة استشعار تدعم إنترنت الأشياء والتي تراقب ضغط الذوبان ودرجة حرارة البرميل في الوقت الفعلي. يعد تحقيق هذا المستوى من الأتمتة الدقيقة أمرًا مستحيلًا عمليًا عند تجميع الأجهزة من عصور مختلفة وبنيات برمجية مختلفة.
يتطلب فهم قيمة النظام الجاهز النظر عن كثب في تشريح الآلة. عندما تتعاون مع شركة مصنعة متميزة، فإنها توفر تسلسلًا متزامنًا من المعدات. تم تصميم كل قطعة لتحويل الخردة الخام إلى حبيبات تجارية عالية القيمة دون انقطاع.
تبدأ كفاءة البثق قبل فترة طويلة من دخول البلاستيك إلى حلق التغذية. تشتمل الإعدادات الكاملة على ناقلات مصممة هندسيًا وصوامع عازلة وأنظمة جرعات قياس الجاذبية. تعد وحدات التغذية الوزنية أمرًا بالغ الأهمية بالنسبة للبولي أوليفينات لأنها تقيس الوزن الدقيق للمواد الخام الواردة في الوقت الفعلي. إذا قام المشغل بتغذية رقائق رقيقة خفيفة الوزن، يقوم النظام تلقائيًا بضبط سرعة اللولب لضمان إمداد ثابت. وهذا يمنع برميل الطارد من الارتفاع أو الجوع.
تقع وحدة البثق في قلب العملية. يقوم المصنعون المخصصون بتصميم الهندسة اللولبية خصيصًا للبوليمر الذي تقوم بمعالجته. تستخدم القياسية آلة تكوير البلاستيك المصممة للبولي إيثيلين عادةً نسبة طول إلى قطر تتراوح بين 30:1 و36:1. غالبًا ما يتم تصنيع البراغي من الفولاذ 38CrMoAlA مع معالجات نيترة عميقة لتحقيق أقصى مقاومة للتآكل. يتميز البرميل بمناطق تسخين وتبريد دقيقة يتم تنظيمها بواسطة أجهزة Siemens المتقدمة أو وحدات التحكم في درجة الحرارة PID القياسية للحفاظ على المظهر الحراري الذي لا تشوبه شائبة.
تحتوي المواد البلاستيكية بعد الاستهلاك دائمًا على شوائب مخفية مثل الملصقات الورقية وآثار الألومنيوم والرطوبة المحتبسة. يتميز الخط المناسب بترشيح ذوبان قوي. تعمل مبدلات الغربلة الهيدروليكية المستمرة ذات المكبس المزدوج على إزالة الملوثات المادية بسلاسة دون إيقاف تدفق الذوبان. يتم دمج مناطق تفريغ الغاز مباشرة في تصميم البرميل. تستخرج هذه الفتحات العميقة المركبات العضوية المتطايرة والرطوبة. هذه خطوة غير قابلة للتفاوض لمنع حدوث فراغات مجهرية في الكريات النهائية.
بمجرد ترشيح البلاستيك المصهور وتجانسه، فإنه يتطلب تبريدًا وتقطيعًا سريعًا. ستوفر الشركة المصنعة آلة تكوير ذات حلقة مائية متزامنة، أو حوض تبريد تقليدي، أو نظام قطع متقدم تحت الماء يعتمد على الإنتاجية المستهدفة. تقوم هذه الوحدات بتثبيت البنية الجزيئية للبوليمر مباشرة قبل تقطيعه إلى حبيبات موحدة.
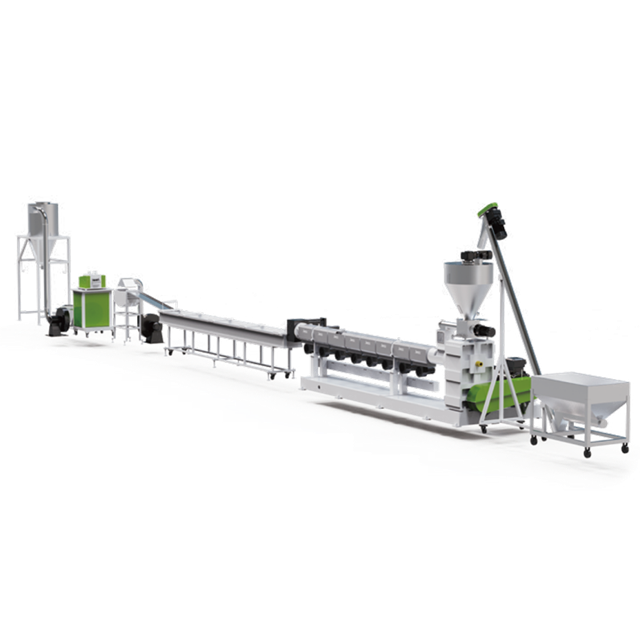
يتعامل جهاز البثق ذو اللولب المفرد مع الرفع الثقيل لصهر وخلط البوليمر. تحدد مرحلة التكوير النهائية الجدوى التجارية الفعلية لمنتجك النهائي. تحدد وحدة القطع الشكل والحجم والكثافة الظاهرية للناتج.
لا يتعامل مقدمو نظام تسليم المفتاح مطلقًا مع وحدة التكوير كفكرة لاحقة. تمت معايرته بدقة ليتناسب مع أقصى قدرة إخراج للطارد. تخيل أن آلة البثق تدفع 800 كيلوغرام من الذوبان في الساعة. إذا لم يتمكن رأس القاطع أو مجفف الطرد المركزي من التعامل مع هذا الحجم الدقيق، فإن الخط بأكمله ياختناق على الفور. تقوم الشركات المخصصة بدمج مزامنة السرعة الآلية. إذا تقلب عدد دورات الطارد في الدقيقة بسبب اختلافات المواد، فإن شفرات القطع الخاصة بجهاز التكوير تقوم تلقائيًا بضبط سرعتها. وهذا يضمن بقاء الكريات موحدة تمامًا.
غالبًا ما يعني الحصول على أقصى قدر من الربح في قطاع إعادة التدوير معالجة المواد الصعبة. تمثل معالجة المواد البلاستيكية الصلبة بعد الاستهلاك مثل أنابيب HDPE ذات الجدران السميكة والحاويات المقولبة بالحقن وأغلفة البطاريات الضخمة عقبات ميكانيكية فريدة من نوعها. تظهر المواد الصلبة كثافات كبيرة وسلوكيات ذوبان مختلفة إلى حد كبير مقارنة بأفلام التغليف المرنة.
سيقوم مصنع مخصص بتصميم خط تكوير PP PE مخصص مُحسّن خصيصًا لإعادة الطحن الصلب للتغلب على هذه التحديات. غالبًا ما تحقق هذه الأنظمة المتخصصة إنتاجية تتراوح من 500 إلى 1200 كجم/ساعة. إنها تشتمل على مغذيات قوية للخدمة الشاقة في قادوس السحب لدفع الرقائق الكثيفة إلى داخل المسمار. تتميز الهندسة اللولبية بمناطق قص قوية تطبق المقدار الدقيق من الاحتكاك الميكانيكي اللازم لإذابة الرقائق الصلبة بكفاءة. وهذا يمنع التدهور الحراري لسلاسل البوليمر.
إن شراء هذا كحل متكامل ومتكامل يساعد مشغلي المنشأة على تجنب الوقوع في مأزق مكلف للغاية. عادةً ما تؤدي تغذية المواد الصلبة في آلة بثق الأفلام القياسية إلى معدلات إخراج ضعيفة، وانسدادات متكررة للشاشة، وتآكل مبكر للرحلات اللولبية.
تُظهر شركة بثق لولبية أحادية PE مخصصة متميزة عمقها الهندسي الحقيقي عند التعامل مع البوليمرات شديدة التعقيد مثل البولي إيثيلين تيريفثاليت. تتطلب معالجة PET ضوابط بيئية وحرارية صارمة تختلف تمامًا عن عمليات PE أو PP القياسية.
PET استرطابي للغاية. يمتص الرطوبة من الهواء المحيط بفارغ الصبر. يؤدي قذف مادة PET بكميات ضئيلة من الرطوبة إلى حدوث تفاعل كيميائي يُعرف باسم التحلل المائي. وهذا يؤدي إلى انخفاض حاد في اللزوجة الجوهرية. تصبح الكريات النهائية هشة وغير قابلة للاستخدام تمامًا للتطبيقات المتطورة مثل إعادة تدوير الزجاجة إلى الزجاجة.
يتطلب عالي الأداء خط التكوير ذو المسمار الواحد PET مكونات متخصصة للغاية لمكافحة هذه الحساسية. وتشمل هذه الأجهزة أجهزة البلورة المسبقة، وأنظمة إزالة الرطوبة المتقدمة بالأشعة تحت الحمراء، ومضخات التفريغ Roots لتفريغ الغازات بالتفريغ العالي جدًا. تعد القدرة على توفير ودمج أنظمة PET عالية التقنية بنجاح مؤشرًا قويًا على الدقة الهندسية الشاملة للشركة المصنعة.
إن الاختيار بين تجميع خط قطعة قطعة والاستثمار في نظام متكامل جاهز للاستخدام هو قرار تشغيلي حاسم. يجب أن تنظر إلى التكلفة الإجمالية للملكية بدلاً من الفاتورة الأولية فقط.
قد يبدو شراء مكونات الآلات الفردية أمرًا جذابًا للمنشآت ذات الميزانيات الأولية المحدودة. ويحمل هذا النهج تكاليف خفية هائلة. غالبًا ما ينتهي الأمر بمديري المصانع إلى توظيف شركات تكامل باهظة الثمن من جهات خارجية لكتابة رموز PLC مخصصة فقط لجعل الآلات تتواصل. تؤدي القدرات الإنتاجية غير المتطابقة حتماً إلى اختناقات في الإنتاج. يتطلب استكشاف الأخطاء وإصلاحها التنقل في متاهة من ضمانات البائعين المختلفة.
| تقييم متري | مجزأة تجميع | جاهز للخط الكامل |
|---|---|---|
| تكلفة رأس المال الأولي | انخفاض تكلفة المعدات الأولية | ارتفاع الاستثمار الأولي |
| PLC وتكامل البرمجيات | ارتفاع خطر حدوث اشتباكات في بروتوكول الاتصال | بنية التحكم المركزي الموحدة |
| وقت التثبيت | أشهر من التجربة والخطأ والترميز | النشر السريع مع فريق المصنع |
| مساءلة البائع | ارتفاع خطر توجيه أصابع الاتهام للبائع | نقطة اتصال واحدة لجميع القضايا |
| عائد الاستثمار لمدة 5 سنوات | أقل بسبب التوقف والصيانة | أعلى بكثير بسبب عوائد مستقرة |
ليس كل موردي الآلات مجهزين حقًا لتقديم خطوط كاملة موثوقة. يجب على المشترين ممارسة العناية الواجبة الصارمة لفصل متكاملي الأنظمة الحقيقيين عن مجرد مجمعي المعدات.
تقييم خبرتهم الصناعية المخصصة وبصمتهم العالمية. تدرك الشركة المصنعة التي تتمتع بسجل حافل من التركيبات الدولية معايير السلامة والمتطلبات الكهربائية المتنوعة. التحقيق في قدراتهم الهندسية الداخلية. يستخدم المصنع المخصص الحقيقي فرقًا متخصصة قادرة على تعديل الأشكال الهندسية اللولبية في برامج التصميم بمساعدة الكمبيوتر (CAD) قبل وقت طويل من قطع أي معدن.
انتبه جيدًا للمكونات الفرعية التي يستخدمونها. تعتمد الموثوقية اليومية للخط الكامل بشكل كبير على الأنظمة الكهربائية وأنظمة القيادة. تأكد من أن الشركة المصنعة تستخدم علامات تجارية متميزة معترف بها عالميًا للأجزاء المهمة. ابحث عن Siemens أو Allen-Bradley لـ PLCs و ABB للمحركات الثقيلة. التحقق من البنية التحتية لما بعد البيع الخاصة بهم. يوفر المورد من الدرجة الأولى إمكانات تشخيصية قوية عن بعد وتوافرًا سريعًا لقطع الغيار لتقليل وقت التوقف التشغيلي لديك.
تقوم شركة بثق برغي أحادي PE مخصصة من الدرجة الأولى بتصميم وبناء وتركيب حلول شاملة مصممة خصيصًا لتناسب واقعك التشغيلي. الابتعاد عن الشراء المجزأ وتبني نهج متكامل يزيل مشاكل التكامل الهائلة. فهو يسمح لمديري المرافق بالتركيز بشكل كامل على تعظيم عوائد الإنتاج.
يضمن الاستثمار في خط إنتاج متزامن كامل كفاءة ميكانيكية عالية، وجودة إنتاج متسقة، وراحة بال تامة للمشغلين لديك. إذا كان الإعداد الحالي الخاص بك يعاني من اختناقات أو كنت بحاجة إلى زيادة سعة إعادة التدوير لديك بسرعة، فقد حان الوقت لإعادة التفكير في استراتيجية الشراء الخاصة بك.
قم بتقييم متطلباتك من المواد واستكشف الحلول الاحترافية الجاهزة. قم بزيارة Jwell Recycling للعثور على المعدات المطابقة تمامًا وتأمين عرض أسعار مخصص لإعداد التكوير الكامل. هذه هي الخطوة الحاسمة الأولى نحو منشأة مربحة للغاية ومبسطة.
تتراوح مهلة التصنيع عادةً من 60 إلى 120 يومًا. يعتمد هذا الإطار الزمني بشكل صارم على سعة الإنتاجية المطلوبة، وتعقيد تصميم اللولب المخصص، والمكونات النهائية المحددة التي يطلبها العميل.
نعم، يمكن لنظام التكوير المصمم جيدًا معالجة كلتا المادتين. يتمتع البولي بروبيلين والبولي إيثيلين بنقاط انصهار وسلوكيات حرارية مختلفة. يجب على المشغل ضبط مناطق درجة حرارة الطارد وسرعة اللولب بعناية عبر لوحة التحكم المركزية عند تبديل المواد.
السعر المبدئي المعروض لخط كامل أعلى من شراء آلة واحدة منخفضة التكلفة. والواقع العملي يثبت خلاف ذلك. إن التكلفة الإجمالية لتكامل الطرف الثالث، وبرمجة البرامج المخصصة، وتأخيرات التثبيت، والصيانة طويلة المدى تجعل عمليات الإعداد الجزئية أكثر تكلفة بكثير خلال فترة تشغيل قياسية مدتها خمس سنوات.
نعم. يقوم المصنعون المخصصون ذوو السمعة الطيبة بإرسال مهندسي الميكانيكا والكهرباء الخاصين بهم مباشرة إلى منشأتك. إنهم يشرفون على التثبيت المادي، ويجرون التشغيل النهائي، ويقدمون تدريبًا شاملاً على التشغيل والسلامة لموظفي الإنتاج لديك.
تتعامل الخطوط الجاهزة الحديثة مع الرطوبة من خلال التدخلات الميكانيكية والحرارية القوية. إنهم يستخدمون مجففات الطرد المركزي المدمجة قبل حلق التغذية ومناطق تفريغ الهواء العميقة مباشرة على برميل الطارد لسحب الرطوبة المتبخرة من الذوبان قبل التكوير.
يختلف استهلاك الطاقة حسب الإنتاجية، لكن الخطوط المتكاملة الحديثة تتميز بالكفاءة العالية. من خلال استخدام محركات الدفع المتزامنة ABB/Siemens، وسخانات البراميل المعزولة، وإدارة الطاقة المركزية PLC، يمكن للخط الحديث تقليل استهلاك الطاقة بنسبة 15% إلى 25% مقارنة بالإعدادات الجزئية القديمة.


