
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-06 المنشأ:محرر الموقع


على الصعيد العالمي، يشهد الطلب على النايلون المعاد تدويره ارتفاعًا غير مسبوق. إن أهداف الاستدامة الطموحة للشركات والحاجة الملحة للاقتصاديات المادية الدائرية هي التي تدفع هذا النمو. ويشير محللو السوق إلى تحول كبير في قطاع اللدائن الهندسية. يقوم المصنعون بشكل متزايد باستبدال الراتنجات البكر بالبولي أميدات المعاد تدويرها عالية الجودة لتلبية متطلبات الحد من الكربون الصارمة. وتقود صناعات السيارات والإلكترونيات، على وجه الخصوص، هذا التحول. إنهم يطالبون بمواد معاد تدويرها تعمل بشكل مماثل للمواد البلاستيكية الخام.
ومع ذلك، فإن معالجة خردة البولياميد 6 والبولي أميد 66 ليست بالمهمة السهلة على الإطلاق. تتطلب هذه المواد ذات التصميم الهندسي العالي بروتوكولات فرز صارمة وتحكمًا لا هوادة فيه في الرطوبة. وبدون البنية التحتية المناسبة، سرعان ما يجد المشغلون انخفاضًا كبيرًا في جودة الكريات الخاصة بهم. وهذا يؤدي إلى مخرجات هشة ودفعات مرفوضة. في هذا الدليل الشامل، سوف نستكشف الاختلافات الكيميائية الهامة بين هذه البوليمرات. سنشرح أيضًا لماذا يعد الاستثمار في آلة تكوير البلاستيك المناسبة هو العامل الحاسم بين عملية إعادة التدوير المربحة والفشل المكلف.
لإعادة تدوير مواد البولياميد بنجاح، يجب على مشغلي المصانع وصناع القرار أولاً فهم الفروق الكيميائية والفيزيائية الأساسية. في حين يتم تجميعها معًا بشكل عرضي في كثير من الأحيان تحت مظلة النايلون العامة، فإن معاملتها على أنها متطابقة أثناء الحرارة الشديدة والقص لعملية إعادة التدوير يعد خطأ تشغيليًا فادحًا.
ينشأ الاختلاف الأولي على المستوى الجزيئي أثناء البلمرة. يتم تصنيع مادة البولي أميد 6 عن طريق بلمرة فتح الحلقة للكابرولاكتام. وينتج عن ذلك سلسلة بوليمر تحتوي على ست ذرات كربون لكل وحدة متكررة. على العكس من ذلك، يتم إنتاج مادة البولي أميد 66 من خلال بلمرة تكثيف سداسي ميثيل ثنائي أمين وحمض الأديبيك. يمنح هذا المسار الكيميائي المحدد الأخير بنية جزيئية أكثر إحكامًا وبلورية للغاية.
على أرض المصنع، هذا الاختلاف الهيكلي هو الذي يملي السلوك المادي. يحتوي مادة البولي أميد 6 على نقطة انصهار تبلغ حوالي 220 درجة مئوية. بسبب التعبئة الجزيئية الأكثر إحكاما والترابط الهيدروجيني الأقوى، يذوب مادة البولي أميد 66 بدرجة أعلى بكثير، عند حوالي 260 درجة مئوية. عادةً ما يؤدي خلط هاتين المادتين في عملية بثق واحدة بدون أدوات توافق متقدمة إلى فشل ذريع في الدفعة. إذا تم ضبط درجة حرارة الطارد على حوالي 230 درجة مئوية، فإن أي مادة بولي أميد 66 موجودة ستبقى غير ذائبة. تعمل هذه الصخور الصلبة على منع مرشحات الذوبان على الفور وإنشاء نقاط ضعف في المنتجات المصبوبة النهائية. إذا تم رفع درجة الحرارة إلى 280 درجة مئوية لاستيعاب نقطة الانصهار الأعلى، فإن جزء البولياميد 6 سوف يتعرض لتدهور حراري شديد. سيلاحظ المشغلون رائحة مميزة ونفاذة للكرفس المحترق المميز للنايلون المتحلل. ويصاحب ذلك تغير شديد في اللون وانبعاث الغازات وفقدان كبير في الوزن الجزيئي.
إن فهم خصائص الاستخدام النهائي للراتنجات الخام يساعد القائمين على إعادة التدوير على استهداف الأسواق الثانوية المناسبة لكرياتهم المعاد تدويرها.
| خاصية | مادة البولي أميد 6 | مادة البولي أميد 66 | آثار المعالجة على القائمين بإعادة التدوير |
|---|---|---|---|
| نقطة الانصهار | ~220 درجة مئوية | ~260 درجة مئوية | يتطلب تقسيمًا صارمًا لدرجة الحرارة في أسطوانة الطارد. |
| التبلور | أدنى | أعلى | يتطلب الهيكل البلوري الأعلى قدرة تبريد أكبر على وجه القالب. |
| قوة التأثير | ممتاز | جيد | يعتبر مادة البولي أميد 6 المعاد تدويرها مثالية للمنتجات الثانوية المقاومة للصدمات. |
| مقاومة الحرارة | معتدل | عالي | يتطلب مادة البولي أميد 66 المعاد تدويرها استخدامًا ممتازًا في تطبيقات السيارات. |
| امتصاص الرطوبة | أعلى | أدنى | يتطلب مادة البولي أميد 6 أوقات تجفيف أطول قليلاً قبل البثق. |
بسبب العواقب الميكانيكية الشديدة للتلوث المتبادل، يمكن القول إن مرحلة ما قبل التكوير هي المرحلة الأكثر أهمية في أي عملية إعادة تدوير للنايلون. تعتبر المواد الأولية عالية النقاء شرطًا أساسيًا مطلقًا للكريات المعاد تدويرها عالية القيمة. بناءً على الفوارق الكيميائية، فإن الفصل المادي لهذه المواد يمثل مجموعة فريدة من العقبات.
تصل خردة البولياميد عمومًا إلى مرافق إعادة التدوير في شكل مواد بلاستيكية صلبة أو منسوجات ليفية. بالنسبة لنطاق إعادة التدوير الجامد، يقوم المشغلون عادةً بمصدر نفايات ما بعد الصناعة أو ما بعد الاستهلاك من ثلاثة قطاعات رئيسية.
تظل صناعة السيارات أكبر مصدر للخردة الصلبة. تشمل المكونات خزانات نهاية الرادياتير، ومشعبات سحب الهواء، وأغطية المحرك، وأجزاء نظام الوقود. غالبًا ما يتم تعزيز هذه الأجزاء بشكل كبير بألياف زجاجية، تصل أحيانًا إلى 50 بالمائة. يضيف هذا التعزيز تعقيدًا كبيرًا إلى عمليات التقطيع والبثق بسبب التآكل الشديد للمعدات.
علاوة على ذلك، يتم استخدام كلتا المادتين على نطاق واسع في قطاعي الكهرباء والإلكترونيات في أغلفة قواطع الدائرة الكهربائية، وروابط الكابلات شديدة التحمل، وأغلفة الأدوات الكهربائية. خصائصها العازلة الممتازة وتثبيط اللهب المتأصل تجعلها مثالية لهذه التطبيقات. تعتبر السلع الاستهلاكية مثل مكونات الأثاث المكتبي، وعجلات العجلات الثقيلة، وأربطة المعدات الرياضية أيضًا مصادر شائعة وموثوقة للخردة الصلبة.
عندما يتم جمع خردة النايلون الصلبة، نادرا ما تكون نقية. غالبًا ما يتم خلطه مع مواد بلاستيكية هندسية أخرى مثل POM أو PBT أو PP. من المستحيل فصل البولياميدات المختلفة بصريًا بواسطة فارزات بشرية. ويجب أن تعتمد مرافق إعادة التدوير الحديثة على تقنيات متقدمة وغير مدمرة لفرز هذه المواد قبل دخولها مرحلة البثق.
تستخدم أجهزة الفرز الضوئية عالية السرعة القريبة من الأشعة تحت الحمراء التحليل الطيفي لتحديد التوقيعات الكيميائية الفريدة للبوليمرات المختلفة. يمكن لأجهزة الاستشعار المتقدمة التمييز بدقة بين المتغيرين، وإخراجهم من الهواء إلى صناديق منفصلة في أجزاء من الثانية. في حين أن فصل الكثافة في الخزانات العائمة يعد ممتازًا لفصل البولياميدات عن البولي أوليفينات العائمة مثل PP وPE، إلا أنه لا يمكنه فصل النايلون عن بعضها البعض. كثافتها متطابقة تقريبًا عند حوالي 1.14 جرامًا لكل سنتيمتر مكعب. تتضمن التقنيات الناشئة في قطاع السيارات دمج علامات كيميائية فلورية في الأجزاء الخام. وتحت إضاءة الأشعة فوق البنفسجية المحددة في منشأة إعادة التدوير، تضيء هذه الأجزاء، مما يسمح بالفصل السريع والآلي عن المكونات غير المميزة.
إذا كان هناك قانون واحد ثابت في معالجة مادة البولي أميد، فهو: الرطوبة هي العدو النهائي. يعد تخطي عملية التجفيف أو التعجيل بها هو السبب الأكثر شيوعًا للكريات المعاد تدويرها ذات الجودة الرديئة. تؤدي هذه الرقابة إلى الرفض الفوري للدفعة من قبل المشترين النهائيين.
البولياميدات شديدة الرطوبة. إنها تمتص الرطوبة بشكل طبيعي مباشرة من الجو المحيط. تشكل مجموعات الأميد في سلسلة البوليمر روابط هيدروجينية قوية مع جزيئات الماء. حتى لو كانت الخردة الصلبة تبدو جافة تمامًا عند اللمس، فإنها يمكن أن تحتوي على ما يصل إلى 3 بالمائة من الرطوبة داخليًا.
عندما تضرب هذه المادة التي تبدو جافة منطقة ذوبان الطارد التي تعمل عند درجة حرارة 240 درجة مئوية إلى 280 درجة مئوية، قد يسمع المشغلون صوت طقطقة مميز. هذه علامة مؤكدة على أن المياه المحبوسة تتحول بعنف إلى بخار شديد السخونة. تتفاعل هذه الرطوبة كيميائيًا مع سلاسل البوليمر في عملية مدمرة تسمى التحلل المائي. يهاجم التحلل المائي روابط الأميد، مما يؤدي إلى تقطيع سلاسل البوليمر الطويلة بشكل فعال إلى أجزاء أقصر وأضعف. والنتيجة المباشرة على أرضية الإنتاج هي انخفاض حاد في اللزوجة الجوهرية للمادة. يصبح المنصهر مائيًا وغير مستقر، وغالبًا ما يكون رغويًا بشكل لا يمكن السيطرة عليه عند رأس القالب. والنتيجة على المدى الطويل هي حبيبات معاد تدويرها هشة وضعيفة وغير مناسبة تمامًا لقولبة الحقن.
مجففات الهواء الساخن القياسية غير كافية على الإطلاق للنايلون. ترتبط الرطوبة بإحكام شديد داخل مصفوفة البوليمر. تملي معايير الصناعة استخدام مجففات الهواء المجففة، والتي تقوم بتدوير الهواء الجاف للغاية بنقطة ندى تقل عن 40 درجة مئوية عبر قادوس المادة.
عادةً، يتطلب تجفيف مادة البولي أميد 6 الحفاظ على درجات حرارة تتراوح بين 80 درجة مئوية إلى 90 درجة مئوية لمدة 4 إلى 6 ساعات. يتطلب مادة البولي أميد 66 شكلاً حراريًا أكثر عدوانية قليلاً، عادةً ما يتراوح بين 85 درجة مئوية إلى 95 درجة مئوية لنفس المدة. الهدف المطلق غير القابل للتفاوض هو تقليل محتوى الرطوبة الداخلية إلى أقل من 0.15 بالمائة قبل دخول الخردة إلى حلق التغذية الخاص بالطارد. يوصى بشدة باستخدام أنظمة مراقبة الرطوبة المستمرة المدمجة مباشرة في قادوس التجفيف لتجنب التخمين.
بمجرد فرز الخردة بدقة وتجفيفها بدقة، فإن المرحلة الحرجة التالية هي البثق. تختلف معالجة النايلون بشكل كبير عن إعادة تدوير البولي أوليفينات الشائعة مثل البولي إيثيلين أو البولي بروبيلين. غالبًا ما يؤدي الاعتماد على معدات البثق القياسية إلى اختناقات شديدة في الإنتاج، وتدهور خصائص المواد، وجودة الحبيبات غير المتسقة إلى حد كبير.
التحدي الأساسي يكمن في سلوك الذوبان. عند تسخينه إلى نقاط الانصهار الخاصة به، يُظهر النايلون لزوجة ذوبان منخفضة بشكل استثنائي. ومن الناحية العملية، يصبح البوليمر المنصهر شديد السيولة، ويشبه الماء تقريبًا. تجعل قوة الذوبان المنخفضة هذه آليات القطع التقليدية ذات الوجه القالبي للحلقة المائية مشكلة كبيرة، حيث تكافح المادة للحفاظ على شكلها قبل التبريد.
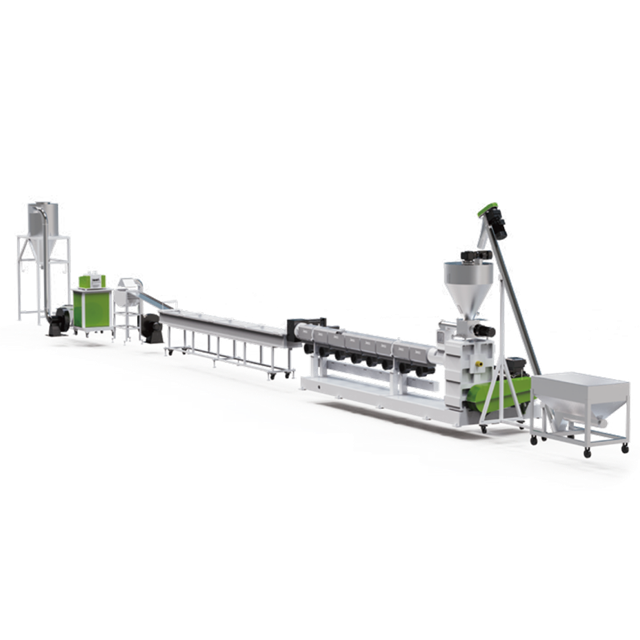
لذلك، تتطلب المعالجة آلات متخصصة مصممة بأشكال هندسية لولبية وأنظمة تبريد محددة. تستخدم التكوينات القياسية الصناعية عادةً أنظمة تكوير الخيوط. في إعداد الجدائل، يتم بثق المادة المصهورة عالية السيولة من خلال رأس القالب إلى خيوط طويلة ومستمرة. يتم سحب هذه الخيوط على الفور من خلال حمام تبريد مائي طويل حتى تتصلب تمامًا قبل تغذيتها في آلة تكوير دوارة عالية السرعة. علاوة على ذلك، يجب تصميم برغي الطارد بنسبة طول إلى قطر مخصصة، غالبًا 32:1 أو 36:1. يوفر هذا التصميم وقت بقاء مناسبًا للإنصهار اللطيف والخلط المتجانس والتفريغ الشامل دون التسبب في تدهور القص الحراري.
عند تكوين خط إعادة التدوير، يجب على صناع القرار الاختيار بين أنظمة البثق أحادية المرحلة أو مزدوجة المرحلة. ويعتمد الاختيار بشكل كامل على الحالة ومستوى التلوث ومحتوى الرطوبة للخردة الواردة.
يتميز الطارد ذو المرحلة الواحدة ببرميل طويل واحد ومسمار واحد. إنها مناسبة بشكل عام للخردة النظيفة ما بعد الصناعية التي تم تجفيفها بشكل مثالي ولا تحتوي على أي ملوثات. ومع ذلك، في معظم سيناريوهات إعادة التدوير في العالم الحقيقي، تحمل خردة ما بعد الاستهلاك رطوبة متبقية، أو بصمات سطحية، أو زيوت متأصلة بعمق، أو شوائب بسيطة تبقى على قيد الحياة بعد خط الغسيل. بالنسبة لهذه المواد الأكثر تحديًا، تكون الآلة ذات المرحلة المزدوجة متفوقة إلى حد كبير. توفر هذه العملية المكونة من خطوتين مسار ذوبان أطول بكثير، مما يسمح بالترشيح الاستثنائي والتفريغ الثانوي. يمنع هبوط الضغط السريع الذي يسبب الرغوة.
حتى مع التجفيف المسبق الأمثل، يمكن أن تظل كميات ضئيلة من الرطوبة محاصرة. بالإضافة إلى ذلك، يمكن أن تتبخر الزيوت المتبقية أو الأحبار أو منتجات التحلل الثانوية عند درجات الحرارة القصوى المطلوبة لإذابة البلاستيك. إذا لم تتم إزالة هذه الغازات بقوة، فإنها تصبح محاصرة داخل الخيوط المبثوقة، مما يؤدي إلى كريات مجوفة وهشة وخفيفة الوزن.
ولمواجهة ذلك، يجب أن يتميز خط البثق عالي الجودة بتكنولوجيا قوية لتفريغ الغاز. تستخدم الآلات المتقدمة أنظمة تفريغ عميقة ثنائية المنطقة تعمل على استخراج بخار الماء والمركبات العضوية المتطايرة مباشرةً من منطقة الذوبان. ومن خلال الحفاظ على ضغط سلبي قوي في البرميل، تضمن هذه الأنظمة بقاء المادة المبثوقة سليمة من الناحية الهيكلية وخالية من الفراغات.
في حين أن بعض النفايات تأتي من المنسوجات أو الأفلام، فإن جزءًا كبيرًا من الخردة ذات القيمة العالية يأتي من التطبيقات الصلبة. تمثل مكونات السيارات، والعلب الإلكترونية، والتروس الصناعية موردا هائلا غير مستغل. تتطلب معالجة هذه المواد البلاستيكية السميكة والصلبة بكفاءة خط تكوير البلاستيك الصلب المخصص المصمم لتحمل سوء الاستخدام الميكانيكي الشديد.
يختلف سير العمل لإعادة تدوير المواد البلاستيكية الصلبة بشكل كبير عن إعادة تدوير الأفلام. لا يمكن تغذية الأجزاء الصلبة مباشرة إلى الطارد. يجب عليهم أولاً الخضوع لعملية صارمة لتقليل الحجم. يتم تغذية الأجزاء الضخمة إلى آلات تمزيق صناعية وحبيبات للخدمة الشاقة ليتم تقسيمها إلى رقائق موحدة، يتراوح حجمها عادة بين 10 إلى 15 ملم. نظرًا لأن المواد المقواة بالألياف الزجاجية قوية للغاية وكاشطة، فيجب تصنيع شفرات المحبب من مواد مقاومة للتآكل مثل فولاذ أداة D2 أو مطلية بكربيد التنجستن لمنع البهتان السريع.
بمجرد تحبيبها وغسلها وتجفيفها، تمثل هذه الرقائق الصلبة تحديًا فريدًا للتغذية. على عكس خردة الأفلام الخفيفة الرقيقة التي تتطلب ضاغطًا، تكون الرقائق الصلبة كثيفة. ولذلك، فإن تحسين خطك يتطلب قادوسًا متخصصًا مزودًا بوحدة تغذية قوية أو وحدة تغذية حشرية. وهذا يضمن تدفقًا ثابتًا وغير متقطع للمواد إلى برغي الطارد، مما يمنع التجسير في القادوس ويحافظ على ضغط ذوبان مستقر.
يمكن القول إن إدارة التلوث هي العامل التشغيلي الأكثر أهمية عند التعامل مع الخردة الصلبة. تحتوي مكونات السيارات والإلكترونيات في كثير من الأحيان على مواد غريبة لا يمكن إزالتها بالكامل أثناء مرحلة الغسيل. تعد الإدخالات الملولبة من النحاس الأصفر، وشظايا الألومنيوم، وحشيات المطاط المتبقية، وآثار البوليمرات غير المتوافقة شائعة بشكل ملحوظ.
للحفاظ على الإنتاج المستمر دون إيقاف تشغيل الماكينة لتنظيف الشاشات، يعد تنفيذ نظام تكوير ذو قدرة عالية للبلاستيك الصلب أمرًا ضروريًا. يجب أن تكون هذه الأنظمة مجهزة بمبدلات شاشة مستمرة ومزدوجة المكبس. يسمح مرشح ذوبان المكبس المزدوج للبلاستيك المنصهر بمواصلة التدفق دون انقطاع من خلال تجويف مرشح واحد بينما يتم تطهير الآخر أو استبداله بواسطة المشغل. بالنسبة للخردة شديدة التلوث، غالبًا ما تقوم المنشآت بالترقية إلى أنظمة الترشيح التلقائية بالليزر، والتي تعمل بشكل مستمر على إزالة الشوائب الصلبة من الغربال. لا يعمل ترشيح الذوبان الفعال على حماية رأس القالب الدقيق من الانسداد فحسب، بل يضمن أيضًا أن تتمتع الكريات الناتجة بالنقاء الأصلي المطلوب لتطبيقات قولبة الحقن المتطورة.
بالنسبة لأصحاب مصانع إعادة التدوير والمستثمرين، فإن التعقيدات الفنية لمعالجة النايلون لها ما يبررها تمامًا من خلال العوائد المالية الكبيرة. مادة البولي أميد هي مواد بلاستيكية هندسية متميزة. وبالتالي، فإن نظيراتها المعاد تدويرها تتطلب أسعار سوق أعلى بكثير من السلع المعاد تدويرها القياسية مثل PET أو PE.
تتوقف الجدوى الاقتصادية لعملية إعادة التدوير بشكل كامل على جودة الحبيبات النهائية. تخضع أسعار الراتنج البكر لتقلبات سوق البتروكيماويات واختناقات سلسلة التوريد، لكنها تظل دائمًا في الطبقة العليا من تكاليف البلاستيك. يمكن في كثير من الأحيان بيع الكريات المعاد تدويرها عالية الجودة والمفروزة بدقة ومنزوعة الغازات بشكل صحيح بنسبة 70 إلى 85 بالمائة من تكلفة المادة الخام. وهذا يوفر عرضًا جذابًا بشكل لا يصدق للمصنعين الذين يتطلعون إلى تقليل نفقات المواد الخام.
ومع ذلك، إذا كانت عملية إعادة التدوير معيبة، فسيتم تخفيض تصنيف الكريات الناتجة إلى تطبيقات حشو منخفضة القيمة، مما يؤثر بشدة على هوامش الربح. سيؤدي خلط البوليمرين المتميزين أو التجفيف غير الكافي إلى التحلل المائي وفشل الدفعة. من خلال الاستثمار في الآلات المتخصصة التي تتمتع بإمكانات التغذية والتفريغ والترشيح المناسبة، يمكن للقائمين بإعادة التدوير إنتاج كريات من الدرجة الأولى تلبي متطلبات الملكية الميكانيكية الصارمة لقوالب الحقن. وهذا يؤمن عقود شراء مربحة وطويلة الأجل.
وبالنظر إلى ديناميكيات الصناعة الحالية، فإن التوجه نحو السيارات الكهربائية قد أدى إلى تغيير جذري في مشهد إعادة التدوير. تعمل شركات تصنيع السيارات على تخفيف المكونات بقوة لتعويض حزم البطاريات الثقيلة. يؤدي هذا إلى زيادة الطلب غير المسبوق على المواد المعاد تدويرها عالية الأداء في التطبيقات الهيكلية وتحت الغطاء. علاوة على ذلك، تفرض توجيهات الاتحاد الأوروبي القادمة المتعلقة بالمركبات المنتهية الصلاحية حصصًا صارمة للمحتوى المعاد تدويره. تعمل هذه اللوائح على تحويل ما كان في السابق سوقًا متخصصة إلى سباق عالمي للسلع. تشهد المنشآت القادرة على إنتاج مادة البولي أميد المعاد تدويرها الشبيهة بالعذراء أن دفاتر طلباتها مليئة بالأرباع مقدمًا. إن مرافق إعادة التدوير التي تزود نفسها اليوم بالآلات المتقدمة اللازمة لمعالجة الخردة الصلبة ستكون في وضع مثالي للسيطرة على هذا السوق الذي يتوسع بسرعة وبهوامش ربح عالية.
إن إتقان إعادة تدوير البلاستيك الهندسي هو مسعى يتطلب جهدًا تقنيًا ولكنه مجزٍ للغاية. فهو يتطلب اهتمامًا دقيقًا بالتفاصيل، بدءًا من الفرز الدقيق لمنع التلوث المتبادل. ويتبع ذلك تجفيف صارم بالمجفف لمكافحة الخصائص الاسترطابية الكامنة. والأهم من ذلك، أن النجاح يعتمد على اختيار معدات البثق المناسبة. إن إعداد الآلات المتخصصة المصممة خصيصًا للمواد المصهورة منخفضة اللزوجة، والمجهزة بتفريغ الهواء القوي والترشيح المستمر، يضمن احتفاظ الكريات النهائية بقوة ميكانيكية استثنائية. نحن نشجع مديري المرافق والمستثمرين على استكشاف خيارات الآلات المتقدمة في Jwell للعثور على التكوين الدقيق الذي يتوافق مع أهداف المواد الأولية والإنتاج الخاصة بك. من خلال ترقية منشأتك بالتكنولوجيا المناسبة، فإنك لا تعزز الربحية التشغيلية فحسب، بل تلعب أيضًا دورًا حاسمًا في دعم أهداف الاستدامة العالمية والاقتصاد الدائري.
عموما لا. ونظرًا لأن مادة البولي أميد 66 تنصهر عند درجة حرارة أعلى بكثير من مادة البولي أميد 6، فإن معالجتها معًا بدون مواد توافق كيميائية متخصصة تعد ضارة للغاية. إذا تم ضبط درجة حرارة الطارد على نقطة الانصهار المنخفضة، فإن مادة الصهر الأعلى ستبقى كقطع غير منصهرة، مما يؤدي إلى انسداد مرشحات الذوبان على الفور. إذا ارتفعت درجة الحرارة، فإن مادة الانصهار السفلية سوف تتحلل بشدة وتحترق وتفقد خصائصها الميكانيكية. يعد الفرز الدقيق قبل البثق أمرًا ضروريًا للغاية.
تم تصميم خط معالجة البلاستيك الصلب خصيصًا باستخدام مغذيات القوة أو أنظمة قادوس الحشو المناسبة للمواد البلاستيكية الصلبة الثقيلة والكثيفة والمسحقة مثل قطع غيار السيارات أو العلب الإلكترونية. في المقابل، تتطلب خطوط الأفلام عادةً ضاغطًا مدمجًا أو قاطعًا مضغوطًا لتكثيف المواد الخفيفة الوزن والرقيقة مثل الأكياس البلاستيكية قبل أن يتم التقاطها ونقلها بشكل فعال بواسطة برغي الطارد.
يجب أن يتم تجفيف خردة النايلون بشكل مثالي إلى محتوى رطوبة أقل من 0.15 بالمائة، ويفضل أن يكون أقل من 0.1 بالمائة. نظرًا لأن النايلون شديد الاسترطاب، فإن الرطوبة الزائدة ستتسبب في تفاعل كيميائي يُعرف بالتحلل المائي داخل أسطوانة الطارد تحت حرارة عالية. يؤدي هذا إلى تكسير سلاسل البوليمر بسرعة، مما يؤدي إلى حبيبات هشة، وفقدان هائل للقوة الميكانيكية، ورغوة شديدة عند رأس القالب.
الإعداد المثالي للخردة الصلبة الملوثة هو تكوين الطارد ثنائي المرحلة. يجب أن تكون مجهزة بتفريغ قوي للفراغ ثنائي المنطقة لإزالة الرطوبة المحتبسة والغازات المتطايرة. بالإضافة إلى ذلك، يجب أن يتميز بتصميم لولبي متخصص مصمم خصيصًا للمواد المصهورة منخفضة اللزوجة، ونظام ترشيح متواصل ذوبان مزدوج المكبس للتعامل مع الشوائب الكاشطة دون توقف الإنتاج، وإعدادات تكوير لتبريد الماء لإدارة طبيعة السيولة العالية للنايلون المنصهر.
يمتلك مادة البولي أميد 66 بنية جزيئية أكثر إحكاما وبلورية للغاية ونقطة انصهار أعلى. ويتطلب ذلك معالجة درجات حرارة تتراوح بين 260 درجة مئوية إلى 280 درجة مئوية، مما يزيد من خطر التدهور الحراري إذا لم تتم إدارة أوقات المكوث بشكل مثالي في جهاز البثق. علاوة على ذلك، تأتي هذه الخردة في كثير من الأحيان من قطع غيار السيارات المعززة بشكل كبير بالألياف الزجاجية، مما يسبب تآكلًا شديدًا لشفرات التقطيع ومسامير الطارد.
يجب على المشغلين استخدام محلل رطوبة دقيق أو ميزان رطوبة الهالوجين مباشرة على أرضية المصنع. يتم تسخين عينة صغيرة من رقائق النايلون المجففة، ويتم قياس فقدان الوزن لحساب نسبة الرطوبة الدقيقة. الاعتماد على اللمس أو الفحص البصري غير فعال تمامًا بالنسبة للمواد البلاستيكية الهندسية المسترطبة.


