
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-07 المنشأ:محرر الموقع


إن كفاءة آلات المعالجة لا تقل عن كفاءة شبكة توصيل المواد التي تغذيها. ويؤدي التحكم الهندسي السيئ في خطوط الأنابيب إلى انخفاض الضغط، وتدهور المواد، ووقت توقف مكلف في أرضية الإنتاج. يواجه مديرو المرافق ومهندسو العمليات في كثير من الأحيان اختناقات ناجمة عن تخطيطات تسليم الموقع الصارمة وغير الهندسية. غالبًا ما تفشل هذه التصميمات العامة في مراعاة التآكل الكاشط أو تراكم الكهرباء الساكنة أو متطلبات التوجيه المعقدة اللازمة لمنشآت التصنيع الحديثة.
يتطلب اختيار المورد المناسب لنظام التغذية المركزي النظر إلى ما هو أبعد من صوامع التخزين الأساسية ووحدات المعالجة. يجب عليك إجراء تقييم صارم لهندسة خطوط الأنابيب ومنطق التحكم الهوائي وقدرات التخطيط المخصص. إن النظام الذي يبدو جيدًا على الورق ولكنه يفشل في التعامل مع الحقائق المادية لنقل الراتنجات الكاشطة أو الحساسة للرطوبة سوف يعطل جدول الإنتاج الخاص بك باستمرار. يقسم هذا الدليل الفني مكونات بنية خطوط الأنابيب، ويوضح لك بالضبط كيفية تقييم قدرات نقل الفراغ، وتقييم أدوات التحكم الهوائية، وتخفيف مخاطر التنفيذ الشائعة لشبكة توصيل موقع محسنة للغاية.
تحدد مقاييس الأداء الأساسية مدى نجاح أي تخطيط لتسليم الموقع. يضمن المصمم بشكل صحيح نظام التغذية المركزي إنتاجية متسقة مع القضاء على تدهور المواد. يجب أن تتوقع عدم توليد أي شعر ملائكي، والحد الأدنى من تكوين الغبار، وفقدان ضئيل للضغط عبر الشبكة بأكملها. يتطلب تحقيق هذه المقاييس تحكمًا دقيقًا في تدفق المواد متعدد المراحل، بدءًا من لحظة مغادرة الراتينج للصومعة وحتى لحظة دخوله إلى حلقة التغذية لآلة التشكيل بالحقن أو الطارد.
يبدأ مسار المواد في صهاريج تخزين المواد الخام أو الصوامع الخارجية. ومن هناك، تقوم مضخات التفريغ بسحب الراتنج إلى أنظمة إزالة الرطوبة والتجفيف المركزية. وأخيرًا، تقوم الشبكة بتوجيه المواد المكيفة إلى قواديس آلات المعالجة الفردية. يعد الحفاظ على جفاف المادة ودرجة حرارتها طوال عملية النقل متعددة المراحل أمرًا بالغ الأهمية. يؤثر أي فقدان حراري أو إعادة امتصاص للرطوبة بشكل مباشر على جودة المنتج النهائي، مما يؤدي إلى تناثر أو فقاعات أو ضعف هيكلي في الأجزاء المصبوبة. يجب أن يعمل خط الأنابيب كبيئة معزولة وخاضعة للرقابة.
يتطلب التغلب على قيود المسافة والتوجيه فهمًا عميقًا لفيزياء نقل الفراغ. يمثل الحفاظ على السرعة على المدى الطويل الأفقي والرأسي تحديات كبيرة. يقوم المورد المختص بحساب أقطار الأنابيب، ونصف قطر الانحناء، وحجم المضخة لتتناسب مع مساحة منشأتك المحددة. يقومون بتحليل الكثافة الظاهرية وخصائص التدفق لمنع المواد من التسرب من تيار الهواء في منتصف العبور. إذا كانت سرعة الهواء منخفضة جدًا، تستقر المادة وتسد الأنبوب. إذا كانت السرعة عالية جدًا، فإن الكريات تصطدم بجدران الأنابيب، مما يؤدي إلى ظهور الغبار وحرارة الاحتكاك.
يعرض التصميم غير الصحيح لخطوط الأنابيب مخاطر شديدة على عمليتك. يمكن أن تؤدي الحرارة الاحتكاكية إلى إذابة المواد البلاستيكية الحساسة داخل الأنبوب، مما يؤدي إلى إنشاء خيوط طويلة تعرف باسم شعر الملاك. يتجمع هذا الشعر الملائكي معًا في النهاية ويسد الصمامات أو المرشحات. تتسبب الكهرباء الساكنة في التصاق المساحيق الدقيقة بجدران الأنابيب، مما يؤدي إلى حدوث تلوث تبادلي شديد أثناء عمليات تبديل المواد. تعد الأنابيب ذات التجويف الأملس ودورات التطهير الآلية بين تغييرات المواد من الضروريات المطلقة لمنع هذه المشكلات. يجب على المهندسين أيضًا أن يأخذوا في الاعتبار درجة الحرارة المحيطة للمنشأة، حيث أن توجيه الأنابيب بالقرب من مصادر الحرارة مثل الأفران أو أسطح الأسطح غير المعزولة يمكن أن يغير ديناميكيات النقل.
لفهم التعقيد بشكل كامل، ضع في اعتبارك الفرق بين نقل راتنج سلعي قياسي مثل البولي إيثيلين مقابل راتنج من الدرجة الهندسية مثل البولي كربونات. يعتبر البولي إيثيلين ناعمًا نسبيًا وعرضة للتلطيخ أو تكوين شعر ملائكي إذا تم نقله بسرعة كبيرة من خلال الانحناءات الحادة. يعتبر البولي كربونات أكثر صلابة ويتطلب تحكمًا صارمًا في الرطوبة، مما يعني أنه يجب تجفيف الهواء الناقل نفسه في كثير من الأحيان لمنع الكريات من التقاط الرطوبة المحيطة أثناء النقل. يجب أن تتكيف بنية خطوط الأنابيب مع هذه السلوكيات المادية المحددة.
| نوع الراتنج | تحدي النقل الأساسي | مطلوب تكيف خط الأنابيب | سرعة الهواء الموصى بها |
|---|---|---|---|
| البولي إيثيلين (PE) | تشكيل الشعر الملائكي من الاحتكاك | أسطح الأنابيب الداخلية المثقوبة بالرصاص، والأكواع ذات نصف القطر الطويل | منخفض إلى متوسط (15-20 م/ث) |
| البولي (كمبيوتر) | إعادة امتصاص الرطوبة أثناء النقل | نقل الهواء الجاف بحلقة مغلقة، وخطوط معزولة | متوسطة (20-25 م/ث) |
| نايلون مملوء بالزجاج (PA66+GF) | تآكل شديد في جدران الأنابيب | أكواع مبطنة بالزجاج، وجدران ثقيلة من الفولاذ المقاوم للصدأ | متوسطة (20-25 م/ث) |
| رقائق PET | الكثافة الظاهرية غير المتناسقة، والجسور | أقطار الأنابيب كبيرة الحجم، وأجهزة استقبال فراغ ذات قدرة عالية | عالي (25-30 م/ث) |
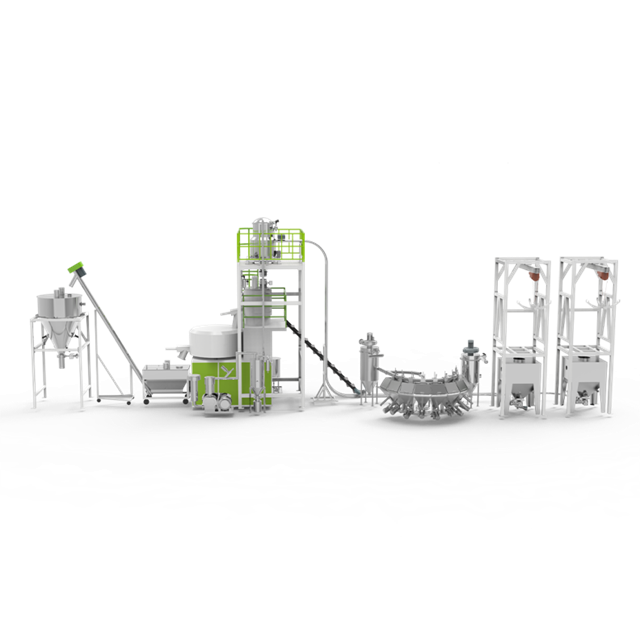
توفر خطوط الأنابيب المصنوعة من الفولاذ المقاوم للصدأ 304 المتوافقة مع معايير الصناعة متانة ممتازة لمعظم الراتنجات البلاستيكية. تعمل اللمسة النهائية الداخلية الناعمة على تقليل الاحتكاك، كما تقاوم المادة التآكل الناتج عن ظروف النبات المحيطة. ومع ذلك، فإن معالجة المواد شديدة الكشط مثل النايلون المملوء بالزجاج، أو مساحيق السيراميك، أو المواد الأولية للقولبة المعدنية المحقونة تتطلب سبائك متخصصة أو أنابيب مبطنة بالزجاج. تقاوم هذه المواد المطورة التنظيف الداخلي وتطيل بشكل كبير فترات الصيانة لشبكة خطوط الأنابيب. قد يتآكل الفولاذ المقاوم للصدأ القياسي 304 عند مرفق بزاوية 90 درجة في غضون أشهر عند نقل 30% من المواد المملوءة بالزجاج، في حين أن الكوع المتخصص المقاوم للتآكل يمكن أن يستمر لسنوات.
على مستوى قادوس الماكينة، تفسح الأنابيب الصلبة المجال للتوصيلات المرنة. يمنع النشر الاستراتيجي للخراطيم المقاومة للكهرباء الاستاتيكية التفريغ الاستاتيكي ويسمح بإجراء عمليات إعادة ضبط بسيطة للماكينة. يجب عليك مراجعة شهادات المواد الخاصة بالمورد ومواصفات سمك الجدار لضمان المتانة على المدى الطويل عبر كل من القطاعات الصلبة والمرنة. من الأخطاء الشائعة استخدام خرطوم PVC المرن القياسي، والذي يؤدي بسرعة إلى بناء شحنة ثابتة، مما يتسبب في جسر المواد وسد حلق التغذية. تتميز الخراطيم المقاومة للكهرباء الاستاتيكية بسلك نحاسي مدمج يجب تأريضه بشكل صحيح بإطار الماكينة.
تتطلب الهندسة الإنشائية العامة تقييمًا دقيقًا. يتطلب تركيب شبكات الأنابيب العلوية المصنوعة من الفولاذ المقاوم للصدأ حسابات دقيقة لحمل الوزن. يجب أن تشتمل هياكل الدعم على مواد تخفيف الاهتزازات لحماية وصلات الأنابيب من النبض المستمر لمضخات التفريغ. تعمل الدعامات العملاقة الموفرة للمساحة على الحفاظ على أرضية المصنع خالية مع توفير التوجيه الآمن لخطوط التسليم. عند تقييم أحد الموردين، اطلب الاطلاع على خطط التركيب الهيكلي الخاصة به. يجب عليهم استخدام قنوات دعامة للخدمة الشاقة ومشابك أنابيب مبطنة بدلاً من مسامير على شكل حرف U رخيصة الثمن يمكنها سحق الأنابيب ذات الجدران الرقيقة المصنوعة من الفولاذ المقاوم للصدأ.
يتطلب تقييم العتبات التقنية تحليل طريقة توصيل الفراغ المختارة. يقوم نقل الطور المخفف بتعليق المادة في تيار هواء عالي السرعة، مما يجعله مثاليًا للراتنجات القياسية على مسافات قصيرة إلى متوسطة. يقوم نقل الطور الكثيف بنقل المواد في سدادات أبطأ وأثقل، مما يحمي المواد الهشة من التدهور الناتج عن الصدمات ويقلل من تآكل الأنابيب. تتطلب أنظمة الطور الكثيف أوعية ضغط متخصصة وضوابط دقيقة لحقن الهواء، مما يجعلها أكثر تعقيدًا ولكنها مفيدة للغاية لتطبيقات محددة.
أنت بحاجة إلى إطار عمل موثوق به لتقييم الحد الأقصى لمطالبات المسافة الأفقية للمورد. يتطلب التحقق من صحة مطالبات التسليم لمسافة 100 متر مراجعة منحنيات المضخة وحسابات انخفاض الضغط. لا تقبل مطلقًا مطالبات المسافة دون مراجعة الرياضيات الهندسية الأساسية استنادًا إلى الكثافة الظاهرية للمواد المحددة. يمكن لمنفاخ القناة الجانبية أن ينقل بسهولة كريات ABS البكر لمسافة 50 مترًا، لكنه يفشل تمامًا عند محاولة سحب إعادة الطحن الثقيل على نفس المسافة. يجب أن يثبت المورد أن اختيار المضخة الخاص به يتوافق مع سيناريو النقل الأسوأ لديك.
علاوة على ذلك، يؤثر الرفع العمودي بشكل كبير على قدرة النقل الإجمالية. يستهلك دفع المواد إلى أعلى طابقين إلى المجفف المثبت في الطابق النصفي طاقة فراغية أكبر بكثير من نقلها أفقيًا عبر أرضية المتجر. يجب أن تأخذ حسابات المورد في الاعتبار كل قدم رأسية، وكل مرفق، وكل صمام تحويل في النظام لضمان عدم توقف المادة في الخطوط.
يعتمد التوجيه الدقيق للمواد بشكل كامل على الموثوقية الميكانيكية للصمامات والمحولات. توفر الصمامات المحولة الهوائية بشكل عام أوقات استجابة أسرع وسلامة إحكام أكثر مقارنة بالبدائل الآلية. إنها تتطلب صيانة أقل وتتعامل مع العمليات ذات الدورة العالية بفعالية. عندما تستدعي الآلة مادة ما، يجب أن يتم تشغيل المحول على الفور لفتح المسار الصحيح قبل تعشيق مضخة التفريغ.
غالبًا ما تصبح محددات المواد نقاط فشل في الأنظمة سيئة التصميم. يؤدي تآكل الختم والتشويش الميكانيكي إلى تعطيل جدول الإنتاج بأكمله. إذا تسرب الختم، ينخفض الفراغ، وتتوقف المواد. يتجنب الموردون من الدرجة الأولى هذه المخاطر من خلال استخدام الأختام الصلبة وأجسام الصمامات ذاتية التنظيف ومنافذ الصيانة التي يمكن الوصول إليها. إنهم يصممون مشعبات تسمح للمشغلين بتبديل الختم البالي بسرعة دون تفكيك مركز التوزيع بالكامل.
النظر في تصميم مشعب توزيع المواد متعدد المحطات. إنها بمثابة لوحة مفاتيح، مما يسمح لأي صومعة بتغذية أي آلة. يجب أن تكون التفاوتات الداخلية لهذا المشعب دقيقة. إذا حوصرت الكريات بين اللوحة المتحركة والمنافذ الثابتة، فسوف ينحشر المشعب. تستخدم المشعبات عالية الجودة أختامًا قابلة للنفخ أو ألواح قص مُشكَّلة بدقة لقطع الكريات المحاصرة دون الإضرار بالآلية.
تعمل وحدة التحكم المركزية بمثابة عقل نظام التغذية المركزي . يجب أن تتفاعل بشكل مستمر مع أجهزة الاستشعار الميدانية لإدارة مستويات الفراغ بشكل ديناميكي. تحافظ أدوات التحكم الهوائية ذات الحلقة المغلقة على سرعة ثابتة للمواد بغض النظر عن مسار التسليم النشط. يمنع هذا التعديل الديناميكي توصيل الخط عند تغيير مسافات التوجيه. على سبيل المثال، يتطلب نقل المواد إلى الماكينة 1 (على بعد 10 أمتار) فراغًا أقل من النقل إلى الماكينة 20 (على بعد 80 مترًا). يجب أن يقوم نظام التحكم بضبط سرعة المضخة عبر محرك التردد المتغير (VFD) أو تعديل صمام الالتفافية للحفاظ على نسبة الهواء إلى المادة المثالية لكل طريق محدد.
تستخدم وحدات التحكم الحديثة وحدات التحكم المنطقية القابلة للبرمجة (PLCs) المقترنة بواجهات بديهية بين الإنسان والآلة (HMIs). يجب أن يكون البرنامج قويًا بما يكفي للتعامل مع إشارات الطلب المتزامنة من أجهزة متعددة. إذا طلبت خمس آلات قولبة بالحقن مادة في نفس الوقت، فيجب على PLC وضع الطلبات في قائمة الانتظار بناءً على الأولوية ومستويات القادوس ومضخات التفريغ المتاحة. ويجب أن يتم تنفيذ هذه النقلات بشكل تسلسلي دون تجويع أي آلة من الراتينج.
يجب أن يتكامل التحكم في خطوط الأنابيب بسلاسة مع معدات التكييف الأولية. يجب أن يقوم النظام بالتسليم التسلسلي لضمان عدم إعادة امتصاص المواد المجففة والمجففة للرطوبة أثناء النقل. يجب أن يقوم منطق التحكم بمسح الخطوط بالكامل بعد كل دورة نقل. سيؤدي ترك البولي كربونات المجففة في الأنبوب المحيط لمدة عشرين دقيقة إلى إتلاف مستوى الرطوبة الخاص به، مما يؤدي إلى تلف الأجزاء. تعد دورة التطهير ميزة غير قابلة للتفاوض لأي نظام يتعامل مع الراتنجات الاسترطابية.
تعمل أتمتة الصيانة على تقليل العبء على المشغل وتحسين الموثوقية. يجب أن يقوم نظام التحكم بإدارة التنظيف الآلي للمرشح، وتسلسل الارتداد الآمن، ومقالب جمع الغبار الروتينية. عند تقييم أحد الموردين، قم بتقييم بنية البرامج الخاصة بوحدة التحكم المركزية الخاصة به. ابحث عن بروتوكولات الاتصال المفتوحة ولوحات المعلومات التشخيصية في الوقت الفعلي وإمكانات عزل الأخطاء تلقائيًا.
ستقوم وحدة التحكم المركزية المبرمجة جيدًا بتنفيذ التسلسلات الآلية التالية دون تدخل بشري:
توفر مسارات الأنابيب المعيارية القياسية حاجزًا أماميًا أقل للدخول. ومع ذلك، فإنها نادرًا ما تتطابق مع الكفاءة التشغيلية للحل الشامل المصمم خصيصًا. تفرض المجموعات المعيارية الصلبة مسارات توجيه غير طبيعية، مما يزيد من عدد الأكواع ويزيد من خطر انخفاض الضغط. يضيف كل كوع بزاوية 90 درجة ما يعادل 20 قدمًا تقريبًا من مقاومة الأنابيب المستقيمة للنظام. غالبًا ما يؤدي فرض التخطيط ليناسب أطوال الأنابيب المقطوعة مسبقًا إلى شبكة معقدة تؤدي إلى إجهاد مضخات التفريغ وتدهور المواد.
تقوم إحدى الموثوق به الشركات المصنعة لنظام التغذية المركزية بإجراء مرحلة تدقيق صارمة للموقع. يجب أن تتضمن هذه العملية مسحًا ثلاثي الأبعاد ورسم خرائط التداخل لتجنب عناصر التدفئة والتهوية وتكييف الهواء والكهرباء والهيكلية الموجودة. يؤدي التحسين المكاني من خلال توجيه خطوط الأنابيب العلوية المخصصة إلى زيادة المساحة الأرضية القابلة للاستخدام وتحسين السلامة بشكل كبير في أرضية التصنيع. من خلال رسم خريطة ثلاثية الأبعاد للمنشأة، يمكن للمهندسين تصميم انحناءات واسعة وطويلة المدى لتوجيه المواد بلطف حول العوائق، بدلاً من الاعتماد على أكواع حادة قياسية.
يجب أن يأخذ تدقيق الموقع أيضًا في الاعتبار الظروف المحددة للمواد الخام. هل تقومون بإحضار المواد عبر أكياس 25 كجم، أو شاحنات ضخمة؟ يجب أن تكون نقاط السحب مصممة هندسيًا ومدمجة في شبكة خطوط الأنابيب المركزية. تتطلب محطات تفريغ الأكياس جمعًا متكاملاً للغبار لحماية المشغلين، بينما يتطلب تفريغ الشاحنات السائبة خطوطًا ضخمة وعالية السعة يمكنها التعامل مع آلاف الجنيهات في الساعة دون إثقال كاهل المرشحات المركزية.
تنمو المرافق، ويجب أن تستوعب شبكة خطوط الأنابيب الإضافات المستقبلية للآلات. يجب على الموردين تصميم مجمعات خطوط الأنابيب وتركيب وصلات ذات حواف عمياء أثناء البناء الأولي. يتيح لك هذا الاستبصار توصيل خطوط معالجة جديدة لاحقًا دون الحاجة إلى إيقاف تشغيل النظام بالكامل. يعد القطع في خط أنابيب نشط من الفولاذ المقاوم للصدأ لإضافة فرع أمرًا فوضويًا ويستغرق وقتًا طويلاً ويدخل نشارة معدنية في تدفق المواد. يؤدي التخطيط المسبق لنقاط الاتصال إلى القضاء على هذه المخاطر.
يؤدي توسيع نطاق شبكة خطوط الأنابيب في النهاية إلى اختبار حدود مضخات التفريغ المركزية. يجب عليك التخطيط لترقيات المضخة المعيارية من اليوم الأول. ناقش السعة الحجمية القصوى لجرافة المضخة الأولية وحدد مسار الترقية الدقيق المطلوب عند إضافة آلات معالجة مستقبلية. سيسمح لك النظام المصمم جيدًا بإسقاط مضخة تفريغ إضافية وربطها بالمشعب الموجود، بدلاً من تمزيق المعدات الأصلية واستبدالها.
| اعتبارات التخطيط المخصص مقابل التخطيط المعياري | مجموعة الوحدات المعيارية | للتخطيط المصمم هندسيًا حسب الطلب |
|---|---|---|
| كفاءة التوجيه | الأمثل للحد الأدنى من المرفقين وأقصر المسارات | غالبًا ما تتطلب الأطوال المقطوعة مسبقًا انحناءات إضافية |
| هبوط الضغط | يتم حسابها وتقليلها لمنشأة محددة | أعلى بسبب التوجيه غير الأمثل |
| وقت التثبيت | مرحلة هندسية أطول، تثبيت مادي أسرع | سريع الشحن، وغالبًا ما يتطلب تعديلات ميدانية |
| قابلية التوسع | تم تضمين عقد التوسعة المخطط لها مسبقًا | غالبًا ما يتطلب الأمر قطع الخطوط الحالية وتعديلها |
تهدد مخاطر التنفيذ الجداول الزمنية للإنتاج وجودة المخرجات. يمثل انسداد خطوط الأنابيب عند المرفقين، والتآكل الكاشطة، والتسربات الفراغية في وصلات التوصيل أكثر حالات الفشل شيوعًا. كما يؤدي سد المواد في القواديس إلى تعطيل التدفق الآلي. يمكن أن يؤدي تسرب الفراغ في مشبك أنبوب واحد تم تركيبه بشكل سيئ إلى تقليل قوة الشفط عبر الشبكة بأكملها، مما يتسبب في توقف متقطع يصعب استكشاف الأخطاء وإصلاحها بشكل لا يصدق.
ويتطلب التخفيف اختيارات هندسية محددة خلال مرحلة التصميم. يجب عليك تحديد أكواع ذات نصف قطر طويل لتقليل احتكاك الصدمات. تعمل مناطق التأثير المعززة على حماية المناطق شديدة التآكل، بينما تعمل وصلات المشبك شديدة التحمل على منع تسرب الفراغ في وصلات الأنابيب. بالنسبة للمواد شديدة الكشط، فكر في تحديد أكواع ذات تصميم متخصص للتآكل، حيث يُسمح بتراكم جيب صغير من المواد، مما يعني أن الكريات الواردة تؤثر على الكريات الأخرى بدلاً من جدار الأنابيب الفولاذية.
الخطر الرئيسي الآخر هو عمى المرشح. إذا كان حجم مجمع الغبار المركزي صغيرًا أو كانت نبضات التنظيف الآلي غير فعالة، فسوف تنسد وسائط المرشح بالغرامات. يؤدي هذا إلى اختناق تدفق الهواء، مما يقلل من قدرة النقل ويؤدي في النهاية إلى توقف النظام. تأكد من أن المورد يقوم بتحديد حجم وحدة الترشيح بناءً على المادة الأكثر غبارًا التي تخطط لتشغيلها، وليس فقط الحبيبات النظيفة المتوسطة.
يمثل التحكم في خطوط الأنابيب والتسليم في الموقع المكونات الأكثر أهمية، والتي لا يتم تقييمها في كثير من الأحيان، في معالجة المواد السائبة. قم بإعطاء الأولوية للدقة الهندسية على حساب التوفير على مستوى المكونات لضمان الاستقرار التشغيلي على المدى الطويل. ستؤدي شبكة الأنابيب سيئة التوجيه إلى اختناق حتى أكثر آلات المعالجة تقدمًا، مما يؤدي إلى مشكلات لا نهاية لها في الصيانة وتدهور جودة المنتج.
قم بتصفية الموردين المحتملين بناءً على قدرتهم على توفير هندسة تخطيط مخصصة. اطلب منطق تحكم هوائي شفاف وقدرات إنتاجية ومسافة يمكن التحقق منها. سيثبت شريك التصنيع الحقيقي ادعاءاته من خلال البيانات الهندسية الصلبة، وليس فقط كتيبات المبيعات.
اتخذ هذه الخطوات التالية القابلة للتنفيذ لتأمين النظام الصحيح:
ج: تعتمد المسافة القصوى بشكل كبير على حجم المضخة، وقطر الأنبوب، والكثافة الظاهرية للمادة. بالنسبة للأجهزة النموذجية المصنوعة من الفولاذ المقاوم للصدأ 304 التي تنقل الكريات البلاستيكية القياسية، فإن 100 متر أفقيًا يعد معيارًا قياسيًا. يتطلب تجاوز ذلك مضخات نقل أو تعزيز متخصصة في الطور الكثيف للحفاظ على الضغط المناسب.
ج: يتطلب منع الانسداد الحفاظ على نسبة الهواء إلى المادة المثالية. يجب عليك استخدام الحجم الصحيح للأنابيب وتحديد أكواع ذات نصف قطر طويل لتقليل الاحتكاك. علاوة على ذلك، يجب على الكونسول المركزي تنفيذ دورات تطهير آلية لمسح الخطوط بالكامل بعد كل تسلسل نقل.
ج: يقوم المصنعون بتصميم وهندسة وبناء الأجهزة الخاصة ووحدات التحكم داخل الشركة. إنهم يمتلكون التكنولوجيا الأساسية. يقوم المتكاملون بشراء مكونات الطرف الثالث من علامات تجارية مختلفة ويقومون بتجميعها. عادةً ما يقدم المصنعون تكاملًا أفضل للبرامج ودعمًا فنيًا مباشرًا.
ج: يؤدي الاحتكاك بين الكريات البلاستيكية وجدران الأنابيب إلى توليد كهرباء ساكنة كبيرة. بدون خراطيم مضادة للكهرباء الاستاتيكية، يؤدي هذا التراكم إلى إنشاء جسور مادية، حيث تلتصق الكريات ببعضها وتمنع التدفق. كما أنه يخاطر بحدوث انفجارات غبارية ويمكن أن يعطل بشدة أجهزة الاستشعار الإلكترونية التي تراقب مستويات القادوس.
ج: تستقبل وحدة التحكم إشارات منخفضة المستوى من قواديس الماكينة. ثم يفتح بعد ذلك صمامات قطع ومحولات محددة لإنشاء مسار توجيه. بعد ذلك، يقوم بتنشيط مضخة التفريغ لسحب المواد. وأخيرًا، يقوم بتشغيل بروتوكولات إزالة الغبار وإزالة الرطوبة قبل تنظيف الخط.


