
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-30 المنشأ:محرر الموقع


يؤدي التعامل اليدوي مع الراتنج والكريات إلى حدوث اختناق تشغيلي شديد في بيئات إنتاج البلاستيك كبيرة الحجم. يقوم المشغلون باستمرار بسحب الحقائب الثقيلة، ومناورة القادة، والتنقل في حركة الرافعات الشوكية، مما يؤدي إلى أرضية المصنع الفوضوية والخطرة. يتكلف هذا النهج اللامركزي في مركبات نقل المواد مخاطر الإصابة المريحة، وانسكاب المواد، والتغذية الآلية غير المتسقة، والاعتماد الكبير على العمالة.
للتغلب على هذه التحديات، يجب أن تتحول المرافق من اللوادر القادوسية المعزولة بجانب الماكينة إلى نظام تغذية مركزي متكامل تمامًا لعمليات مصانع البلاستيك. يعد هذا التحول ضرورة استراتيجية لتوحيد تسليم المواد، وتحسين المساحة الأرضية، وتخفيف المخاطر المرتبطة بالعمل اليدوي. ومن خلال أتمتة تدفق الراتنجات والمواد المضافة، يحقق المصنعون بيئة إنتاج أكثر نظافة وأمانًا وكفاءة.
إن التعامل اليدوي مع المواد يضع ضغطًا بدنيًا هائلاً على المشغلين. إن رفع أكياس من الراتنج بوزن 25 كجم ومناورة أسياد ثقيلين طوال نوبة عمل مدتها ثماني ساعات يزيد بشكل كبير من خطر إصابات العضلات والعظام. وتؤدي هذه المخاطر المريحة إلى ارتفاع مطالبات تعويض العمال، وزيادة التغيب عن العمل، وانخفاض عام في معنويات القوى العاملة. إن الخسائر المادية الناجمة عن التعامل اليدوي تترجم مباشرة إلى عدم كفاءة العمل. العمال المرهقون أكثر عرضة للأخطاء وبطء معدلات الإنتاج.
إن الحركة المستمرة للرافعات الشوكية ورافعات البليت بالقرب من آلات قولبة الحقن تخلق قيودًا مكانية شديدة ومخاطر على السلامة. يؤدي التنقل في الممرات الضيقة المزدحمة بمعدات مناولة المواد إلى زيادة احتمالية حدوث تصادمات وحوادث. تعمل هذه البيئة الفوضوية على تعطيل سير العمل وتجبر المشغلين على البقاء يقظين باستمرار، مما ينتقص من مهمتهم الأساسية المتمثلة في مراقبة أداء الماكينة وجودة المنتج. عندما يقضي المشغلون نصف نوبة عملهم في العمل كناقلين للمواد، غالبًا ما تنحرف معلمات المعالجة الفعلية عن المواصفات.
يؤدي النقل اليدوي والتحميل الآلي حتماً إلى انسكاب الراتنج والملونات والكريات. تمثل هذه الانسكابات تكاليف مخفية تتراكم بسرعة بمرور الوقت. يؤثر فقدان المواد الخام بشكل مباشر على النتيجة النهائية، في حين أن الوقت المستغرق في تنظيف الانسكابات يحول العمالة بعيدًا عن المهام الإنتاجية. تتسبب الكريات المنسكبة أيضًا في حدوث مخاطر شديدة للانزلاق والسقوط على أرضية المصنع، مما يزيد من تعريض السلامة في مكان العمل للخطر.
إن التعامل اليدوي في الهواء الطلق يعرض المواد الحساسة للتلوث بالرطوبة والغبار. تتميز العديد من الراتنجات الهندسية، مثل PET والنايلون، بأنها استرطابية وتمتص الرطوبة المحيطة بسرعة. يؤدي هذا إلى عيوب في المعالجة مثل التباعد وانخفاض القوة الميكانيكية في المنتج النهائي. الغبار المحمول جواً من بيئة المصنع يلوث بسهولة القواديس والقواديس المفتوحة. وفي المقابل، يوفر ذو الحلقة المغلقة نظام التغذية المركزي تحكمًا بيئيًا صارمًا، مما يحمي المواد من الرطوبة المحيطة والتلوث بالجسيمات.
يؤدي الصب اليدوي للراتنجات البلاستيكية والمواد المضافة إلى توليد كميات كبيرة من الغبار البلاستيكي المحمول بالهواء. عندما يتراكم هذا الغبار في الأماكن الضيقة أو يستقر على آلات المعالجة الساخنة، فإنه يخلق خطرًا شديدًا للانفجارات الغبارية. تشكل مخاطر الغبار القابل للاحتراق مصدر قلق كبير في صناعة البلاستيك، وتتطلب إدارة صارمة وأنظمة تهوية متخصصة لإدارتها بفعالية.
يؤدي الانتقال إلى النقل الآلي والمغلق إلى تخفيف هذه المخاطر من خلال احتواء المواد ومنع توليد الغبار. تعالج الأنظمة المغلقة أيضًا مخاطر الكهرباء الساكنة. يؤدي الاحتكاك الناتج أثناء النقل الهوائي إلى إنشاء شحنات ثابتة، مما يشكل خطر اشتعال الشرارة في البيئات المتربة. تعمل أنظمة التغذية المركزية المؤرضة بشكل صحيح على التخلص من التراكمات الساكنة، مما يضمن بيئة إنتاج آمنة ومتوافقة.
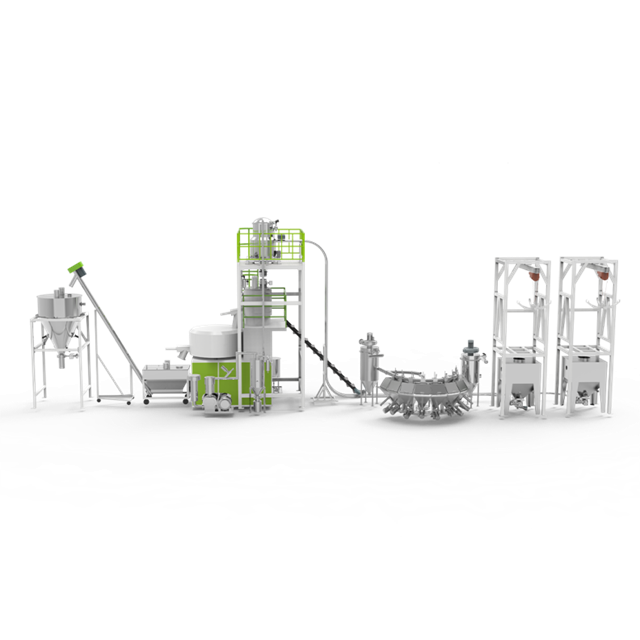
تشكل تقنية الضغط السلبي العمود الفقري لإعداد مصنع نظام التغذية المركزي . تعمل مضخات التفريغ ووحدات النفخ القوية على إنشاء عملية شفط تعمل على نقل المواد السائبة بشكل آمن ومستمر لمسافات طويلة عبر شبكة من الأنابيب. تقوم طريقة النقل الهوائي هذه بنقل الكريات والمساحيق من مناطق التخزين مباشرة إلى آلات المعالجة دون تدخل بشري، مما يضمن إمدادًا مستمرًا وموثوقًا للمواد.
يوفر توليد الفراغ المركزي مزايا كبيرة للتكرار والكفاءة مقارنة بالمحركات الفردية الموجودة على جانب الآلة. تخدم محطة الضخ المركزية عدة آلات في وقت واحد، مما يؤدي إلى تحسين استهلاك الطاقة وتقليل متطلبات الصيانة الشاملة. إذا كانت إحدى المضخات تحتاج إلى صيانة، فإن الوحدات الزائدة عن الحاجة تتولى الحمولة بسلاسة، مما يمنع توقف الإنتاج المكلف. لم يعد مديرو المصانع بحاجة إلى تخزين العشرات من المحركات البديلة المختلفة للرافعات ذات القادوس الفردية.
يتمثل أحد المكونات الرئيسية للنظام في دمج الصوامع وبراميل التخزين المتخصصة وصناديق اليوم الواحد ومعدات التجفيف في غرفة مخصصة للمواد. يؤدي هذا إلى عزل معالجة المواد السائبة عن أرضية الإنتاج النشطة، مما يوفر مساحة قيمة ويقلل مستويات الضوضاء بالقرب من آلات المعالجة. يضمن الترتيب المنهجي لبراميل التخزين وصناديق السائبة إدارة المخزون بشكل منظم ويمنع التلوث المتبادل أثناء التخزين.
تحل صمامات التوجيه ومشعبات التوزيع الآلية محل التبديل اليدوي للخراطيم وخطوط المواد. تعمل هذه المتشعبات كجهاز عصبي مركزي لتدفق المواد، وتوجيه راتنجات محددة إلى آلات معينة بناءً على متطلبات الإنتاج. يؤدي هذا التوجيه الآلي إلى التخلص من مخاطر الخطأ البشري في اختيار المواد ويضمن وصول المادة الصحيحة دائمًا إلى الماكينة الصحيحة.
توفر وحدات التحكم المنطقية القابلة للبرمجة (PLCs) مراقبة في الوقت الحقيقي والتحكم في استهلاك المواد عبر المنشأة بأكملها. تقوم هذه الواجهات المتطورة بتتبع مستويات المخزون ومراقبة ضغط الفراغ وإدارة تشغيل المضخات والصمامات. يقوم المشغلون بعرض حالة النظام بأكمله من خلال لوحة واحدة تعمل باللمس، مما يسمح بإجراء تعديلات سريعة واستكشاف الأخطاء وإصلاحها بشكل استباقي.
تؤدي البيانات المستندة إلى المستشعر إلى تشغيل دورات تجديد تلقائية، مما يؤدي إلى إخراج المشغل تمامًا من عملية التغذية. تتواصل أجهزة استشعار المستوى الموجودة في قواديس الماكينة مع وحدة التحكم المنطقية القابلة للبرمجة (PLC) المركزية، مما يشير إلى الحاجة إلى المزيد من المواد. يقوم PLC بعد ذلك بتنشيط الصمامات والمضخات المناسبة لتوفير الكمية الدقيقة من الراتينج المطلوبة، مما يضمن عدم تجويع الآلات أبدًا من المواد.
تؤدي إزالة المعدات المساعدة مثل المجففات والقواديس الفردية وأكياس المواد من جانب الماكينة إلى تحسين استخدام المساحة الأرضية بشكل كبير. تسمح هذه البيئة المنظمة بسير عمل أفضل، وسهولة الوصول إلى صيانة الماكينة، واستخدام أكثر كفاءة للمساحة المتوفرة. غالبًا ما تقوم المنشآت بتركيب المزيد من خطوط الإنتاج في نفس المساحة عند تنفيذ نظام تغذية مركزي.
يعد التخلص من توليد الغبار الناتج عن الصب اليدوي أمرًا ضروريًا للمنشآت التي تسعى جاهدة للوفاء بمعايير ISO الصارمة الخاصة بغرف الأبحاث. يتطلب تصنيع المكونات الطبية والإلكترونية بيئات نظيفة بشكل استثنائي. من خلال احتواء المواد داخل أنابيب مغلقة، تمنع أنظمة التغذية المركزية تلوث الجسيمات المحمولة جواً، مما يحسن التدبير المنزلي بشكل عام ويضمن الامتثال للوائح الصناعية الصارمة.
يؤدي تقليل التعامل مع المواد الموضعية إلى تقليل خطر إصابات الانزلاق والسقوط في مكان العمل بشكل مباشر بسبب الكريات البلاستيكية الضالة. الأرضية النظيفة هي أرضية أكثر أمانًا. ومن خلال مركزية تدفق المواد، تقلل المرافق من وجود الكريات السائبة في المناطق ذات الازدحام الشديد، مما يحمي العمال من الحوادث الصناعية الشائعة.
يؤدي دمج المعدات الكهربائية والميكانيكية الخطرة بعيدًا عن ممرات المشغلين إلى تحسين مقاييس السلامة الصناعية. تعمل مضخات التفريغ المركزية وقواديس التجفيف الكبيرة في غرفة المواد المخصصة على عزل الضوضاء والحرارة والأجزاء المتحركة عن منطقة الإنتاج الأولية. يخلق هذا الفصل بيئة عمل أكثر أمانًا وراحة لمشغلي الماكينات.
يمنع التسليم الآلي المستمر للمواد تعطل الآلات ويحافظ على دورات إنتاج مستقرة. تعتمد التغذية اليدوية على ملاحظة المشغلين لمستويات منخفضة من القادوس وتجديدها في الوقت المناسب. يؤدي التأخير في هذه العملية إلى توقف الإنتاج وعدم تناسق أوزان الأجزاء وزيادة معدلات الخردة. تضمن الأنظمة الآلية الإمداد المستمر بالمواد، مما يؤدي إلى استقرار العملية وتحسين جودة المنتج بشكل عام.
كما يعمل النظام أيضًا على تقليل وقت توقف الماكينة بشكل كبير عن العمل والذي كان يحدث سابقًا بسبب عمليات تبديل المواد يدويًا وتأخير المشغل. تسمح تسلسلات التطهير ومسح الخطوط الآلية بإجراء تغييرات سريعة في المواد دون تدخل يدوي. تعمل هذه الكفاءة على زيادة وقت تشغيل الماكينة إلى الحد الأقصى وزيادة الإنتاجية الإجمالية للمنشأة.
| نظام التغذية المركزي | للتعامل اليدوي | المتري التشغيلي |
|---|---|---|
| انسكاب المواد | مرتفع (انسكابات متكررة أثناء فتح الكيس وسكبه) | بالقرب من الصفر (النقل الفراغي المغلق) |
| سلالة المشغل | عالي (رفع حقائب 25 كجم، نقل الجايلورد) | منخفض (مراقبة النظام عبر PLC) |
| وقت تشغيل الآلة | متغير (يعتمد على انتباه المشغل) | عالية (تجديد تلقائي يعتمد على المستشعر) |
| مساحة الأرضية | تشوش (المجففات الآلية، والحقائب، والمنصات النقالة) | الأمثل (تم نقل المعدات إلى غرفة المواد المركزية) |
يتطلب الحجم المناسب إطارًا لمطابقة سعة مضخة التفريغ، وحجم المنفاخ، وأقطار الأنابيب مع الحد الأقصى لمعدلات استهلاك المصنع بالكيلو جرام/ساعة. يقوم المهندسون بتحليل ذروة الطلب على المواد لجميع الآلات التي تعمل في وقت واحد للتأكد من أن النظام يتعامل مع الحمل دون انخفاض الضغط أو انسداد المواد. تكافح الأنظمة صغيرة الحجم لمواكبة الإنتاج، بينما تهدر الأنظمة كبيرة الحجم الطاقة.
حساب المسافة وتغيرات الارتفاع وعدد نقاط التغذية يحدد ضغط الفراغ المطلوب. تتطلب مسافات النقل الأطول والمصاعد الرأسية مضخات أكثر قوة للتغلب على الاحتكاك والجاذبية. يؤثر تعقيد شبكة الأنابيب، بما في ذلك عدد الانحناءات ومشعبات التوزيع، على التصميم العام للنظام واختيار المعدات.
يجب تقييم خيارات مواد الأنابيب على أساس كشط الراتنجات المستخدمة. تعتبر الأنابيب الفولاذية المقاومة للصدأ القياسية مناسبة لمعظم المواد البلاستيكية ذات الأغراض العامة. تتطلب المواد شديدة الكشط مثل النايلون المملوء بالزجاج أنابيب فولاذية أو زجاجية متخصصة لمنع التآكل والانفجارات المبكرة. إن اختيار مادة الأنابيب الصحيحة يضمن طول عمر وموثوقية شبكة النقل.
يجب أن يلبي النظام متطلبات التعامل مع المواد المعاد طحنها إلى جانب الكريات الخام. غالبًا ما يكون لإعادة الطحن أشكالًا غير منتظمة ومحتوى غبار أعلى، مما يسبب مشكلات في التدفق في الأنابيب القياسية. تتطلب الأنظمة المصممة للتعامل مع إعادة الطحن أقطار أنابيب أكبر، وأجهزة استقبال إعصارية متخصصة، وترشيح غبار محسّن لمنع الانسداد والحفاظ على سرعات نقل ثابتة.
يلزم إجراء فحوصات التوافق عند توصيل نظام جديد بالقواديس القديمة، والخلاطات الوزنية، وأنظمة التجفيف. يجب أن تتفاعل معدات التغذية المركزية بسلاسة مع الوحدات المساعدة الموجودة لضمان دقة الجرعات والتحكم في الرطوبة. يتضمن ذلك قطع انتقالية مخصصة وأجهزة تركيب متخصصة لتكييف أجهزة الاستقبال الجديدة مع حلق الماكينات القديمة.
يعد تحديد بروتوكولات الاتصال اللازمة بين PLC المركزي ووحدات التحكم الفردية في الماكينة أمرًا ضروريًا للتكامل السلس. يتلقى النظام المركزي إشارات من قواديس الآلة والخلاطات لبدء دورات التغذية. تعمل البروتوكولات الصناعية القياسية مثل Ethernet/IP أو Modbus على إنشاء اتصال موثوق بين أنظمة التحكم المختلفة.
يعد تحقيق التوازن بين تكاليف التركيب المسبق وتكاليف الأجهزة مقابل التخفيضات طويلة المدى في العمالة ونفايات المواد واستهلاك الطاقة أحد الاعتبارات الأساسية. في حين أن النفقات الرأسمالية الأولية لنظام التغذية المركزي تعتبر كبيرة، إلا أن وفورات النفقات التشغيلية تبرر الاستثمار. يؤدي تقليل الاعتماد على العمل اليدوي إلى تقليل نفقات الرواتب وتكاليف تعويض العمال. يساهم انخفاض انسكاب المواد وتحسين كفاءة الطاقة في تحقيق عائد سريع على الاستثمار.
يتضمن الإطار الواقعي لحساب نقطة التعادل للاستثمار تحليل تكاليف مناولة المواد الحالية، ومعدلات الخردة، ووقت توقف الماكينة. ومن خلال قياس أوجه القصور هذه، تتوقع المرافق بدقة الفوائد المالية للأتمتة وتحدد فترة الاسترداد للنظام الجديد.
تمثل شبكات الأنابيب الثابتة قيودًا عندما يحتاج المصنع إلى إعادة تكوين تخطيطه بشكل متكرر أو إضافة خطوط آلات جديدة. من الصعب والمكلف تعديل أنظمة الأنابيب الصلبة بمجرد تركيبها. يجب على المنشآت ذات بيئات الإنتاج الديناميكية للغاية أن تدرس بعناية وضع الخطوط الرئيسية ومشعبات التوزيع لاستيعاب التغييرات المستقبلية.
توفر تصميمات الأنظمة المعيارية إمكانيات توسعة أسهل ومرونة أكبر. يتيح استخدام وصلات الخراطيم المرنة عند قطرات الماكينة وتصميم المشعبات ذات المنافذ الاحتياطية إمكانية إعادة التشكيل بشكل أسرع والإضافة السلسة للمعدات الجديدة. يضمن هذا النهج المعياري أن يتكيف نظام التغذية مع الاحتياجات المتطورة للمنشأة.
يعد خطر توقف الإنتاج أثناء التثبيت مصدر قلق كبير لمصانع التصنيع المزدحمة. يتطلب التخلص من المعدات القديمة وتركيب نظام مركزي جديد تخطيطًا دقيقًا لتقليل التعطيل. يؤثر التوقف غير المخطط له بشدة على جداول التسليم والربحية.
تحافظ استراتيجيات التنفيذ المرحلية على إنتاج جزئي للمصنع أثناء تكامل النظام. يتضمن ذلك تركيب مضخات التفريغ المركزية، ومعدات غرفة المواد، وخطوط النقل الرئيسية بينما تستمر الآلات في العمل على اللوادر المحلية. يتم إكمال التوصيلات النهائية للآلات الفردية خلال نوافذ الصيانة المجدولة أو عطلات نهاية الأسبوع، مما يقلل من التأثير الإجمالي على الإنتاج.
يعد انسداد المواد في الخطوط الهوائية مشكلة شائعة تنتج عن انحناءات الأنابيب غير الصحيحة، أو دورات التطهير غير الكافية، أو نقل المواد ذات المحتوى العالي من الرطوبة. تؤدي العوائق إلى تعطيل الإنتاج وتتطلب إزالة يدوية تستغرق وقتًا طويلاً. إن تحديد الأسباب الجذرية لهذه العوائق يحافظ على موثوقية النظام.
تتضمن أساليب التخفيف تركيب صمامات تطهير لتنظيف الخطوط، وفحوصات التأريض الثابتة المنتظمة، وجداول الصيانة الروتينية للمرشح. تضمن صمامات التطهير أن تكون الخطوط فارغة تمامًا بعد كل دورة نقل، مما يمنع تراكم المواد. تحافظ المرشحات النظيفة على ضغط الفراغ الأمثل وتمنع دخول الغبار إلى المضخات، مما يضمن التشغيل الفعال والموثوق.
يتطلب انتقال موظفي المصنع من معالجي المواد اليدويين إلى مراقبي النظام والفنيين إدارة تغيير فعالة. يجب أن يتعلم المشغلون كيفية التفاعل مع واجهات PLC الجديدة، واستكشاف أخطاء الإنذارات البسيطة وإصلاحها، وإجراء الصيانة الوقائية الأساسية. إن مقاومة التكنولوجيا الجديدة تعيق التبني الناجح للنظام.
يعمل التدريب الذي يقدمه البائع على سد فجوة المهارات الفنية ويضمن ارتياح المشغلين للمعدات الجديدة. تغطي برامج التدريب الشاملة تشغيل النظام وإجراءات السلامة والتقنيات الأساسية لاستكشاف الأخطاء وإصلاحها. إن تمكين المشغلين بالمعرفة اللازمة لإدارة النظام بشكل فعال يزيد من العائد على الاستثمار ويضمن النجاح التشغيلي على المدى الطويل.
ج: يتراوح الجدول الزمني النموذجي لعائد الاستثمار من 12 إلى 24 شهرًا، اعتمادًا على حجم التثبيت والوفورات المحددة في العمالة والمواد التي تم تحقيقها. غالبًا ما تشهد المنشآت ذات تكاليف المعالجة اليدوية المرتفعة ونفايات المواد الكبيرة فترة استرداد أسرع.
ج: نعم، تستخدم الأنظمة مجمعات توزيع مخصصة، وصمامات توجيه آلية، ودورات تطهير لتطهير الخطوط لضمان نقل الراتنجات والألوان المختلفة بشكل تسلسلي دون اختلاط أو تلوث متبادل.
ج: يقوم التصميم المركزي بدمج وحدات تخزين المواد السائبة ومضخات التفريغ في غرفة مخصصة للمواد، مما يؤدي إلى إزالة الفوضى والضوضاء والحرارة من أرضية الإنتاج. يؤدي ذلك إلى تحسين استخدام المساحة بشكل كبير ويقلل من مخاطر الانزلاق والسقوط المرتبطة بالكريات المنسكبة.
ج: تشمل الصيانة الروتينية تنظيف مرشحات الغبار واستبدالها، وفحص توصيلات الأنابيب للتأكد من عدم وجود تآكل أو تسرب، والتحقق من التأريض الثابت، وخدمة محركات مضخات التفريغ والمنافيخ وفقًا لجدول الشركة المصنعة.
ج: تمنع الأنظمة التدهور و"الشعر الملائكي" عن طريق تحسين سرعات النقل واستخدام معالجات الأنابيب المتخصصة. يتم تخفيف مخاطر انفجار الغبار من خلال النقل المغلق، والتأريض الثابت، وأنظمة ترشيح الغبار الفعالة.
ج: نعم، التعديل التحديثي أمر شائع. يقوم القائمون على التكامل بتصميم مسارات أنابيب مخصصة وقطع انتقالية لتوصيل معدات التغذية المركزية الجديدة بآلات التشكيل القديمة والوحدات المساعدة الموجودة.


