
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-23 المنشأ:محرر الموقع


تواجه مرافق استعادة المواد الحديثة تحديًا تشغيليًا مستمرًا. إن التباين المتأصل في النفايات البلاستيكية ما بعد الاستهلاك وما بعد الصناعة يخلق اختناقات شديدة وغير متوقعة في الإنتاجية اليومية. تؤدي التدخلات اليدوية، والآلات القديمة المعزولة، والتغذية غير المتسقة للمواد إلى تقلب العائدات. أنت تتعامل أيضًا مع أوقات التوقف غير المتوقعة وتدهور جودة المنتج النهائي. تعمل تقنيات إعادة التدوير المتطورة على تعزيز الاقتصاد الدائري المغلق. إنها تسد الفجوة بين التصميم الأولي للمواد، والفصل عالي الدقة، وإعادة المعالجة الآلية. الاستثمار في لم يعد إنه بمثابة متطلب أساسي لتحقيق مخرجات يمكن التنبؤ بها وقابلة للتطوير وفعالة من حيث التكلفة. يحتاج مديرو المصانع إلى أنظمة موثوقة للتعامل مع مستويات التلوث المختلفة دون تعديلات يدوية مستمرة. تستبدل الأتمتة التخمين بالتحكم المستمر المعتمد على أجهزة الاستشعار. الأتمتة الشاملة لخطوط إعادة تدوير البلاستيك مجرد عملية تتعلق بالكفاءة.
الإنتاج المستقر في سياق إعادة التدوير التجاري يعني الحد الأدنى من التباين في الأطنان في الساعة. فهو يتطلب درجة حبيبات متسقة، ووقت تشغيل يمكن التنبؤ به، وتقليل تكاليف التشغيل المباشرة. وعندما تتقلب هذه العوامل، تنخفض كفاءة النبات. إن فهم الأسباب الجذرية لهذا التقلب يساعد المشغلين على استهداف ترقيات محددة. لا يمكن للعمليات اليدوية أن تتفاعل بسرعة كافية مع الخصائص الفيزيائية المتغيرة لبالات النفايات الواردة.
تتطلب التغذية اليدوية أو سيئة التنظيم خسائر ميكانيكية ثقيلة على معدات المعالجة. غالبًا ما يكافح المشغلون للحفاظ على التدفق المستمر للمواد على ناقلات التغذية. وهذا يؤدي إلى فترات من المجاعة تليها زيادات مفاجئة. تؤدي هذه الزيادات إلى زيادة التحميل على آلات تمزيق الورق وأجهزة البثق. تقوم المعدات بعد ذلك بتشغيل إيقاف التشغيل التلقائي لحماية المحركات، أو أنها تعاني من التآكل المفرط لشفرات القطع وأعمدة الدوار. يؤدي التشغيل والتوقف المستمر إلى تعطيل تدفق الإنتاج بأكمله. فهو يقلل بشكل كبير من الإنتاجية اليومية الإجمالية ويزيد من تكرار شحذ الشفرة واستبدالها.
خذ بعين الاعتبار آليات آلة التقطيع القياسية ذات العمود الواحد. عندما تصطدم مجموعة ضخمة من زجاجات PET المضغوطة بالدوار مرة واحدة، يرتفع سحب أمبير. لا يمكن للمشغل اليدوي سحب المادة للخلف. الآلة متكدسة. تتطلب إزالة آلة التقطيع المنحشرة إجراءات تأمين كاملة وعلامة إغلاق، مما يكلف ساعات من وقت الإنتاج الضائع. تستخدم أنظمة التغذية الآلية مستشعرات الحمل لمراقبة سحب أمبير آلة التقطيع في الوقت الفعلي، مما يؤدي إلى إبطاء أو عكس ناقل التغذية قبل حدوث الانحشار.
تمثل مرحلة الغسيل تحديات فريدة من نوعها. يتطلب التعامل مع التغليف متعدد الطبقات وبالات عالية التلوث تحكمًا دقيقًا. يمكن أن تنفصل الطبقات الرقيقة الموجودة في بعض العبوات قبل الأوان أثناء الغسيل إذا كانت الظروف قاسية للغاية. يفشل الإشراف اليدوي في ضبط معاملات الاحتكاك والجرعات الكيميائية ودرجة الحرارة في الوقت الفعلي. ويؤدي هذا النقص في الدقة إلى تنظيف غير كامل أو فقدان المواد غير المرغوب فيها. وينتهي بك الأمر بالحصول على نسبة أعلى من المواد غير المطابقة للمواصفات والتي يجب إعادة معالجتها أو إرسالها إلى مكب النفايات.
في إعداد الغسيل الساخن النموذجي، فإن الحفاظ على تركيز الصودا الكاوية الدقيق ودرجة حرارة الماء يحدد كفاءة إزالة المواد اللاصقة والزيوت. إذا انخفضت درجة الحرارة بسبب دخول كمية كبيرة من المواد الباردة إلى الخزان، نادرًا ما يلتقطها المشغلون اليدويون في الوقت المناسب. سوف تحمل الدفعة الناتجة من الرقائق مواد لاصقة متبقية. سوف تحترق هذه المواد اللاصقة لاحقًا في الطارد، مما يتسبب في ظهور بقع سوداء في الكريات النهائية. وتقوم الأتمتة بمراقبة هذه المتغيرات بشكل مستمر، حيث تقوم بحقن البخار أو المواد الكيميائية عند الحاجة بالضبط.
تحل التدخلات التكنولوجية المحددة محل التخمين اليدوي مع الدقة الآلية. يضمن التركيز على تصميم الماكينة المتكاملة أن تعمل جميع المكونات معًا بسلاسة لتحقيق استقرار الإنتاج. تريد نظامًا تتحدث فيه آلة التقطيع مع الغسالة، وتتحدث الغسالة مع الطارد.
تتعامل أنظمة نزع الأسلاك الأوتوماتيكية مع السعات الأكبر بأمان. إنها تقلل من تكاليف التشغيل المباشرة وتزيل اختناقات التغذية الأولية. تعمل هذه الأنظمة على إزالة العمل اليدوي المطلوب لقطع وسحب الأسلاك الفولاذية من البالات المضغوطة. يؤدي ذلك إلى تسريع مرحلة المعالجة الأولية وإزالة خطر كبير على السلامة من أرضية المصنع. تعمل أجهزة الفرز البصرية والتعرف القائم على الذكاء الاصطناعي على زيادة استقرار نقاء المادة الخام قبل دخولها إلى آلة التقطيع. فهي تضمن أن أنواع البوليمر الصحيحة فقط هي التي تستمر في الخط.
تجسد أنظمة التغذية المرتدة ذات الحلقة المغلقة بين آلات التقطيع والناقلات وأجهزة البثق تصميمًا متكاملاً تمامًا للآلة. تعمل محركات التردد المتغير (VFDs) وأجهزة استشعار الحمل على ضبط سرعات الناقل تلقائيًا للحفاظ على معدل تغذية مستمر ومثالي. إذا اكتشفت آلة التقطيع وجود حمل زائد، فإن الناقل يتباطأ تلقائيًا. وهذا يمنع حدوث انحشار ويضمن التدفق المستمر للمواد إلى المعدات النهائية. تحافظ موازنة الحمل على تشغيل الخط بأكمله بأقصى طاقته المستدامة دون الضغط على المحركات الفردية.
| التحكم اليدوي | المتري التشغيلي ، | موازنة الحمل الأوتوماتيكية، |
|---|---|---|
| سرعة الناقل | ثابت، يتطلب التعديل اليدوي | ديناميكي، يتم ضبطه عبر VFDs بناءً على الحمل |
| التقطيع أمبير رسم | طفرات شديدة التغير ومتكررة | مستقرة، وتبقى ضمن النطاق الأمثل |
| تردد المربى | مرتفع، ويتطلب مسحًا يدويًا | بالقرب من الصفر، يمنع الرجوع التلقائي حدوث انحشار |
| اتساق الإنتاجية | يتقلب بنسبة تصل إلى 30٪ كل ساعة | الحفاظ عليها في حدود 5٪ من القدرة المستهدفة |
تتضمن الأتمتة داخل نظام تكوير البلاستيك مراقبة ضغط الذوبان، وتغيير الشاشة تلقائيًا، وتعديلات سرعة التكوير تحت الماء. تمنع هذه التعديلات الدقيقة الآلية تجميد وجه القالب وتضمن هندسة موحدة للحبيبات. يعمل ترشيح الذوبان المتسق وسرعات القطع الدقيقة على زيادة القيمة التجارية للإنتاج النهائي. أنت تنتج كريات عالية الجودة تلبي معايير الصناعة الصارمة للكثافة الظاهرية ومؤشر تدفق الذوبان.
عندما يصل التلوث إلى شاشة الطارد، يتزايد ضغط الذوبان بسرعة. في النظام القديم، يقوم المشغل بمراقبة المقياس وتبديل الشاشة يدويًا. هذا يوقف الإنتاج. يقوم مغير الشاشة المستمر الآلي باكتشاف فرق الضغط ويقوم بتحريك الشاشة النظيفة هيدروليكيًا في مكانها دون إيقاف تدفق الذوبان. يتم أيضًا ضبط سرعة شفرة التكوير تلقائيًا لتتناسب مع معدل البثق الدقيق، مما يمنع تكوين الخطوط الطويلة أو الدقيقة.
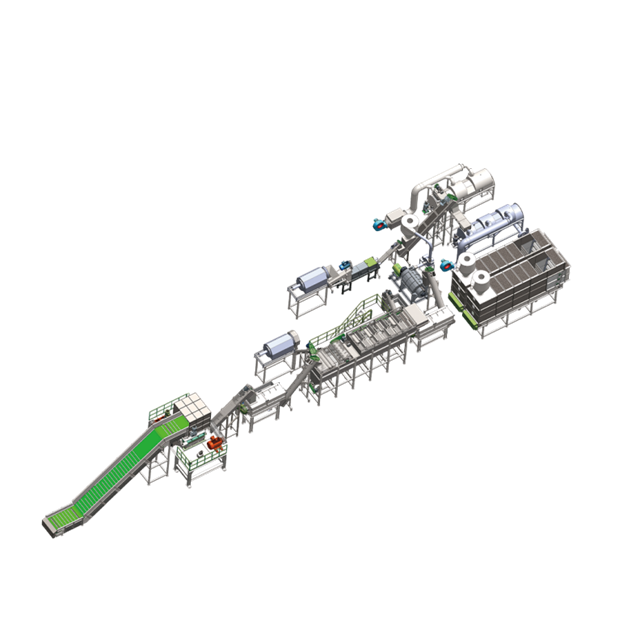
يساعد ربط ميزات التشغيل الآلي المحددة بنتائج أعمال قابلة للقياس على تبرير ترقيات المعدات. ركز على كيفية تحسين هذه التقنيات للإنتاجية والجودة ووقت التشغيل. أنت بحاجة إلى إلقاء نظرة على البيانات التي تولدها الآلات لفهم تأثيرها الحقيقي على عملياتك اليومية.
يسمح الاستخدام الناشئ للتوائم الرقمية للمنشآت بمحاكاة وتحسين بناء الأدوات وتدفق الخطوط دون تعطيل الإنتاج المادي. تقوم خوارزميات الذكاء الاصطناعي بتحليل بيانات الأداء التاريخية لتحسين معلمات الماكينة. وهذا يوفر بشكل مباشر مواد الإنتاج، والطاقة، ووقت المعالجة. توفر هذه الأدوات الرقمية رؤى قابلة للتنفيذ تؤدي إلى التحسين المستمر وزيادة الإنتاجية الإجمالية.
يقوم التوأم الرقمي بتصميم التصميم الفعلي الدقيق لمصنعك. يمكنك إجراء عمليات محاكاة لمعرفة ما يحدث إذا قمت بزيادة إنتاجية غسالة الاحتكاك بنسبة 15%. سيخبرك البرنامج ما إذا كان نظام التجفيف الحراري يمكنه التعامل مع حمل الرطوبة الزائد. ويمنعك هذا من إجراء تغييرات فعلية تسبب اختناقات غير متوقعة في اتجاه مجرى النهر.
تعمل الأتمتة على توحيد جودة المخرجات لتلبية مواصفات المواد الأولية الصارمة التي تتطلبها طرق إعادة التدوير الميكانيكية والتحلل الحراري والكيميائي والبيولوجي. يسمح الإعداد المتسق للمواد الأولية لهذه الطرق المتقدمة بالعمل بكفاءة. ويضمن الفرز والتنظيف الآلي خلو المواد التي تدخل هذه العمليات من الملوثات. تتطلب عمليات إعادة تدوير المواد الكيميائية مستويات رطوبة ونقاء محددة للغاية لا يمكن للفرز اليدوي تحقيقها.
تضمن الجرعات الآلية والتنظيم الكيميائي في خط غسيل البلاستيك الامتثال لمعايير إعادة التدوير الصارمة للمواد الغذائية. يضمن التحكم الدقيق في معلمات التنظيف إزالة الملوثات تمامًا. يؤدي الانتقال إلى مراقبة الجودة الآلية إلى تقليل حجم المواد غير المطابقة للمواصفات بشكل كبير. يمكنك زيادة إنتاجية المواد البلاستيكية المعاد تدويرها عالية القيمة والمتوافقة.
تؤدي الصيانة التقليدية لإصلاح الأعطال إلى فترات توقف غير متوقعة وفقدان الإنتاج. توفر المراقبة التلقائية للاهتزاز ودرجة الحرارة تنبيهات تنبؤية تمنع حدوث عطل كارثي في المعدات. ومن خلال تحديد المشكلات المحتملة قبل أن تتسبب في حدوث عطل، يمكن للمنشآت جدولة الصيانة أثناء فترة التوقف المخطط لها. وهذا يؤدي إلى استقرار مقاييس الإنتاج الشهري على المدى الطويل.
تكتشف مستشعرات الاهتزاز المثبتة على علبة تروس الطارد الرئيسية التغيرات المجهرية في ترددات التحمل. قبل أسابيع من فشل المحمل فعليًا، يقوم النظام بتنبيه فريق الصيانة. يمكنهم طلب قطعة الغيار وتحديد موعد للإصلاح في نوبة نهاية الأسبوع. يؤدي هذا إلى تجنب الانهيار في منتصف الأسبوع الذي قد يوقف الإنتاج لعدة أيام أثناء انتظار الأجزاء.
يتطلب تقييم البائعين النظر إلى ما هو أبعد من مواصفات المعدات الأولية لتقييم قدرات التكامل الشاملة. أنت بحاجة إلى شريك يفهم كيفية تدفق البيانات بين مراحل المعالجة المختلفة.
يتيح برنامج الهندسة المعمارية المفتوحة المزود باتصال API لخط الغسيل الجديد التواصل مع المعدات الحالية والنهائية. يعد العمل مع شركة تصنيع خطوط غسيل البلاستيك التي تعطي الأولوية لتصميم الماكينة الموحد والمتكامل أفضل من الحصول على مكونات الماكينات المجزأة وغير المنفصلة. قم بتقييم سجل الشركة المصنعة مع أنواع البوليمر المحددة التي تعالجها منشأتك. يجب أن تتعامل أجهزتهم مع تدفق المواد الفريد الخاص بك.
اسأل البائعين المحتملين عن أنظمة التحكم الخاصة بهم. هل يستخدمون الشركات المحدودة العامة (PLC) الخاصة التي تقيدك بعقود الخدمة الخاصة بهم، أم أنهم يستخدمون منصات متوافقة مع معايير الصناعة؟ هل يستطيع برنامج غرفة التحكم المركزية الخاص بهم سحب البيانات من آلات تمزيق الورق الموجودة لديك؟ يوفر النظام المتكامل حقًا لوحة تحكم واحدة للمحطة بأكملها، بدلاً من إجبار المشغلين على مراقبة خمس شاشات مختلفة.
اختر الأنظمة التي تسمح بالأتمتة المرحلية لإدارة النفقات الرأسمالية بفعالية. يتيح البدء بالتغذية الآلية والترقية إلى الفرز الآلي لاحقًا للمنشآت توزيع التكلفة بمرور الوقت. توفر التصميمات المعيارية المرونة اللازمة للتكيف مع متطلبات السوق المتغيرة والتقدم التكنولوجي. قد لا تحتاج إلى الفرز البصري المعتمد على الذكاء الاصطناعي اليوم، ولكن تخطيط الناقل الخاص بك يجب أن يترك مساحة فعلية له غدًا.
يتضمن إصلاح خط إعادة التدوير حقائق التنفيذ التي يجب معالجتها لضمان نجاح التحول. سوف تواجه تحديات التثبيت المادي وتعديلات القوى العاملة.
تتطلب التكلفة الأولية المرتفعة للأتمتة تخطيطًا دقيقًا. احسب عائد الاستثمار استنادًا إلى تقليل العمالة، وانخفاض استهلاك الطاقة، والتسعير المتميز للكريات المتسقة عالية الجودة. يكشف التقييم الواقعي في كثير من الأحيان أن المدخرات طويلة الأجل وزيادة الإيرادات تعوض بسرعة الاستثمار الأولي. يمكن أن يؤدي توفير الطاقة وحده من خلال المحركات التي يتم التحكم فيها بواسطة VFD إلى تقليل فواتير الخدمات الشهرية بشكل كبير.
تشكل مقاومة المشغلين وفجوة المهارات مخاطر كبيرة أثناء التنفيذ. خفف من ذلك من خلال الاستفادة من برامج تدريب البائعين الشاملة. تحويل الموظفين من العمال اليدويين إلى مراقبي النظام. تمكينهم من الإشراف على العمليات الآلية والتدخل فقط عند الضرورة. يضمن التدريب المناسب انتقالًا سلسًا لسير العمل ويزيد من فوائد التكنولوجيا الجديدة.
لا يمكن للأتمتة إصلاح المواد الخام غير القابلة لإعادة التدوير بشكل أساسي. قم بتعيين مواصفات صارمة للمواد الواردة لضمان أداء الخط الآلي ضمن التفاوتات المسموح بها هندسيًا. في حين أن الأنظمة الآلية يمكنها التعامل مع درجة من التباين، إلا أن المواد شديدة التلوث أو غير المناسبة ستظل تسبب مشكلات. المواصفات الواضحة تحمي المعدات وتحافظ على جودة الإخراج. إذا أرسل أحد الموردين بالات ملوثة بمادة PVC بنسبة 40% إلى خط PET، فحتى أفضل أجهزة الفرز الضوئية ستواجه صعوبة في الحفاظ على الإنتاجية.
ج: يتراوح الجدول الزمني لعائد الاستثمار عادة من 18 إلى 36 شهرًا حسب الحجم. يركز هذا الحساب على توفير العمالة، وتحسينات كفاءة الطاقة، والقدرة على الحصول على أسعار متميزة للكريات المتسقة وعالية الجودة.
ج: تتيح الأتمتة إجراء تعديلات فورية على درجة حرارة الماء، والاحتكاك، وجرعات المواد الكيميائية. تمنع هذه الدقة التصفيح المبكر للمواد متعددة الطبقات وتضمن نقاءً ثابتًا طوال عملية الغسيل.
ج: تعمل عملية نزع الأسلاك الآلية على زيادة قدرات الإنتاجية من خلال التعامل بكفاءة مع كميات أكبر من المواد. إنه يزيل مخاطر سلامة العمل اليدوي المرتبطة بمرحلة تكسير الحزم، مما يقلل من تكاليف العمالة ومطالبات الإصابة المحتملة.
ج: في حين أن أجهزة الفرز البصرية ونزع الأسلاك الآلية تساعد في إدارة التلوث، إلا أن التلوث الشديد لا يزال يتطلب الفرز المسبق أو التكامل الكيميائي/التحليل الحراري المتخصص. للأتمتة حدود ولا يمكنها معالجة المواد غير القابلة لإعادة التدوير بشكل أساسي.
ج: تتميز أنظمة التكوير الأوتوماتيكية بمبدلات شاشة أوتوماتيكية وتنظيم دقيق لضغط الذوبان. تعمل عناصر التحكم هذه على منع التوقف غير المتوقع وتضمن حجم وجودة موحدة للحبيبات، مما يؤدي إلى استقرار الإنتاج النهائي.
ج: التوأم الرقمي عبارة عن نماذج افتراضية تحاكي تدفق المواد وأداء الماكينة. تعمل على تحسين بناء الأدوات وتدفق الخطوط دون تعطيل الإنتاج المادي، وتقليل استهلاك الطاقة، وهدر المواد، ووقت توقف الماكينة.


