
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-12 المنشأ:محرر الموقع


هل تواجه صعوبة في العثور على آلات البثق التي تناسب أهدافك الإنتاجية بالضبط؟ تصور أرضية مصنع مزدحمة. المعدات المثبتة حديثًا تتكدس باستمرار. غالبًا ما يكون السبب الجذري بسيطًا ولكنه قاتل: لا تستطيع الماكينة التعامل مع محتوى الرطوبة العالي للخردة بعد الاستهلاك. هذه حقيقة قاسية بالنسبة للمشغلين الذين يعتمدون على المعدات العامة الجاهزة للاستخدام. نادرًا ما تحقق الآلات القياسية عائدًا قويًا على الاستثمار عند التعامل مع مزيج بوليمر فريد أو قيود مكانية صارمة.
يشهد قطاع إعادة تدوير البلاستيك حاليًا تحولًا هيكليًا هائلاً. بفضل لوائح التغليف العالمية الصارمة والاعتماد السريع لنماذج الاقتصاد الدائري، تواجه المعالجات مواد أولية معقدة بشكل متزايد. إننا نشهد ارتفاعًا حادًا في مجاري نفايات البوليمر المختلطة الملوثة بشدة بالأحبار والبقايا العضوية ومستويات الرطوبة المتفاوتة. يتطلب هذا الاتجاه على مستوى الصناعة قدرات قوية لترشيح الذوبان وأنظمة تفريغ عالية للفراغ. لقد ولت أيام الاعتماد على الآلات ذات المقاس الواحد الذي يناسب الجميع. تتطلب المرافق الحديثة وحدات معالجة عالية التكيف ومصممة خصيصًا للحفاظ على جودة الحبيبات المستقرة والحفاظ على قدرتها التنافسية تجاريًا.
في هذا الدليل الهندسي، ستتعرف على كيفية عمل الشركة المصنعة المتخصصة كشريك فني لك. سنستكشف كيفية ترجمة بيانات المواد الخام إلى أنظمة موثوقة وعالية الكفاءة ومصممة خصيصًا لمخططك التشغيلي الدقيق.
يتطلب شراء معدات البثق الصناعية إعدادًا داخليًا دقيقًا. قبل التعامل مع البائع، يجب على مديري المصانع تجميع البيانات التجريبية المتعلقة بقدرات منشآتهم الحالية وأهداف الإنتاج المستقبلية. هذه البيانات بمثابة المخطط التأسيسي. وبدون ذلك، فإن الفريق الهندسي يطير بشكل أعمى.
تحدد الخصائص الفيزيائية والكيميائية لمواد التغذية الخاصة بك التصميم الميكانيكي الكامل لنظام البثق. يجب على مشغلي المحطة تحديد مواد المدخلات الخاصة بهم بوضوح. هل تقوم بمعالجة الخردة الصناعية النظيفة، أو المواد البلاستيكية المختلطة بعد الاستهلاك، أو الأفلام الزراعية شديدة التلوث؟ تمتلك كل مادة كثافة كبيرة مميزة، ومؤشر تدفق الذوبان، ومحتوى الرطوبة.
علاوة على ذلك، يعد تحديد الإنتاجية المستهدفة بالكيلوجرام في الساعة أمرًا بالغ الأهمية. إن عرض أهداف الإخراج بدقة يمنع الخطأ المكلف المتمثل في تقليل حجم المحرك أو زيادة حجم البرميل. يؤدي كلا السيناريوهين حتماً إلى نقص شديد في كفاءة الطاقة، وضعف التلدين، وجودة الكريات غير المتناسقة.
تؤثر القيود المكانية بشكل مباشر على التخطيط المادي لخط المعالجة. يحتاج المصنع إلى معرفة الأبعاد الدقيقة لمنشأتك. يحدد هذا ما إذا كان التخطيط الخطي، أو التكوين على شكل حرف L، أو التصميم على شكل حرف U موفرًا للمساحة مطلوبًا لملاءمة أرضية المصنع على النحو الأمثل.
القدرة الكهربائية لا تقل أهمية. تتطلب آلات البثق الصناعية طاقة كبيرة لمحركات الدفع الأساسية وأنظمة التدفئة متعددة المناطق. على وجه التحديد، فإن تقييم جهد منشأتك ومرحلتها والتيار المتاح يمنع التحميل الزائد لشبكة الطاقة المحلية. إنه يضمن التشغيل المستقر والمستمر دون تعثر قواطع النبات.
| لمقياس التقييم | مطلوبة من قبل المهندسين. |
|---|---|
| ملف تعريف المواد | نوع البوليمر، الكثافة الظاهرية، نسبة الرطوبة، مستوى التلوث |
| هدف الإنتاج | الحد الأدنى والحد الأقصى من الإنتاجية المتوقعة في الساعة |
| التخطيط المكاني | الطول والعرض وارتفاع السقف متاح بالمتر |
| سعة الطاقة | إجمالي الكيلووات المتاحة، والجهد، وتردد التيار المتردد |
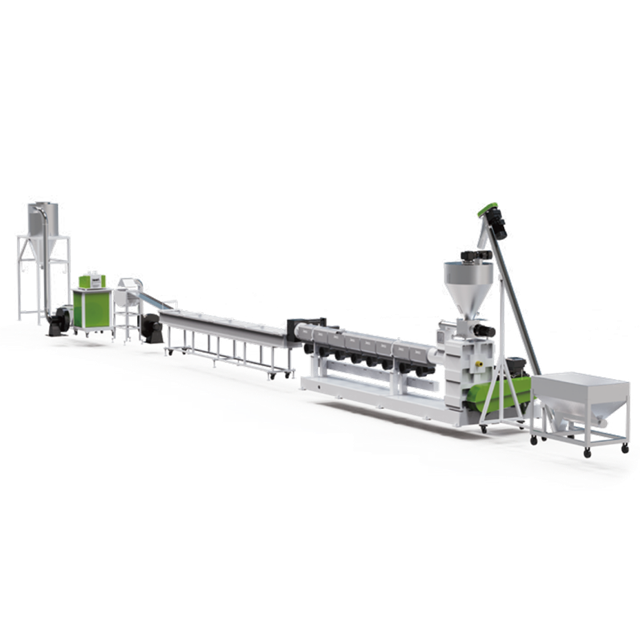
يمثل البولي بروبيلين والبولي إيثيلين الغالبية العظمى من اللدائن الحرارية المعاد تدويرها. يتطلب تصميم نظام مخصص لهذه البولي أوليفينات فهمًا عميقًا لسلوكها الحراري الفريد وخصائصها الفيزيائية.
تتصرف البولي أوليفينات بشكل مختلف تمامًا اعتمادًا على شكل مصدرها. تتغذى الرقائق الصلبة الناتجة عن الأنابيب المكسرة أو الأجزاء المقولبة بالحقن بسهولة في القواديس القياسية نظرًا لكثافتها الظاهرية العالية. في المقابل، الأفلام الناعمة أو الأكياس المنسوجة خفيفة الوزن. إنهم معرضون بشدة للسد في حلق التغذية، مما يسبب انخفاضًا خطيرًا في ضغط الذوبان.
لحل هذا الاختناق اللوجستي، غالبًا ما يحدد المهندسون خط تكوير PP PE مخصصًا مصممًا خصيصًا لشكل المادة. بالنسبة للمواد البلاستيكية الصلبة، يتم تصميم الأنظمة عادةً بأقطار لولبية تتراوح من 90 مم إلى 160 مم، وهي قادرة على تقديم مخرجات مستقرة تتراوح من 300 إلى 1000 كجم في الساعة. بالنسبة للأفلام خفيفة الوزن، تتم إضافة أدوات قطع وضغط مدمجة لتكثيف المادة قبل دخولها إلى لولب الطارد. وهذا يضمن عملية تغذية متسقة وخالية من الاندفاع مما يحمي المحرك الرئيسي.
يعتمد الاختيار بين التكوين أحادي المرحلة والمرحلتين كليًا على مستوى التلوث والرطوبة في مادة الإدخال.
| نوع النظام | الأكثر ملاءمة | لاختبار |
|---|---|---|
| مرحلة واحدة | تنظيف الخردة الصناعية والرقائق الصلبة المغسولة | استهلاك طاقة محدد أقل، ومساحة أصغر، وصيانة مبسطة. |
| مرحلة مزدوجة | الأفلام المطبوعة بكثافة، والنفايات عالية الرطوبة بعد الاستهلاك | شاشات ترشيح مزدوجة، إزالة قوية للرطوبة، تجانس ذوبان فائق. |
سيقوم مصنع موثوق باختبار عينات المواد الخاصة بك للتوصية بالتكوين الميكانيكي الأكثر فعالية من حيث التكلفة. وهذا يمنع الإنفاق الرأسمالي غير الضروري على الأنظمة المفرطة في الهندسة مع ضمان جودة المنتج.
نادراً ما تعمل المعدات المستقلة في الفراغ. تتضمن المرحلة الحرجة من العملية الهندسية التأكد من تزامن الماكينة الجديدة بشكل لا تشوبه شائبة مع البنية التحتية الحالية لمنشأتك.
يجب أن تتطابق آلية التغذية الخاصة بجهاز البثق بدقة مع معدل الإخراج لمعدات التحضير الأولية لديك، مثل آلات التقطيع أو غسالات الاحتكاك. إذا قامت المعدات الأولية بتسليم المواد بشكل أسرع مما تستطيع وحدة المعالجة التعامل معه، تحدث انسدادات شديدة. تخيل أن المشغل مجبر على فك انسداد القادوس الموصول يدويًا كل ساعة. المزامنة الصحيحة تقضي على هذا الكابوس التشغيلي.
يقوم المصنعون بحل هذه المشكلة من خلال دمج أنظمة الجرعات الوزنية. تتواصل وحدات التغذية الآلية هذه مباشرة مع محرك الطارد الرئيسي. يقومون بضبط معدل التغذية في الوقت الفعلي للحفاظ على ضغط البرميل الأمثل ومنع توقف المحرك.
يجب أن تتوافق طريقة القطع تمامًا مع قوة ذوبان البوليمر. يمكن إقران المخصصة آلة تكوير البلاستيك بتقنيات القطع المختلفة. تشمل الخيارات الكريات ذات الحلقات المائية للبولي أوليفينات القياسية، أو قواطع الجدائل التقليدية للمصهورات عالية اللزوجة، أو الأنظمة المتقدمة تحت الماء للكريات الدقيقة المتميزة.
بعد مرحلة القطع، يخطط الفريق الهندسي لدمج المجففات الطاردة المركزية، ومناخل التصنيف الاهتزازية، وأنظمة النقل الهوائية. وهذا يضمن تبريد الكريات النهائية وتجفيفها ونقلها إلى صوامع التخزين دون تدخل يدوي. والنتيجة هي انخفاض جذري في تكاليف العمالة ومخاطر التلوث المتبادل.
إحدى المعضلات الأكثر شيوعًا في معالجة البوليمر هي الاختيار بين التقنيات المفردة والمزدوجة. تقوم الشركة المصنعة الموضوعية بتحليل تطبيقك المحدد للتوصية بالحل الميكانيكي المناسب بدلاً من دفع الخيار الأكثر تكلفة.
تهيمن آلات البثق أحادية اللولب على قطاعات إعادة التدوير والبثق القياسية. نظرًا لأنها تعتمد على تدفق السحب، فقد تم تصميمها لبناء ضغط عالٍ ومستقر عند رأس القالب. وهذا يجعلها فعالة بشكل استثنائي في ضخ وتشكيل الذوبان المتجانس.
من الناحية الميكانيكية، تعد الآلات ذات اللولب الفردي أبسط وأسهل في الصيانة وتتطلب استثمارًا رأسماليًا أقل. وتظل الاختيار القياسي بلا منازع لمعالجة اللدائن الحرارية الشائعة حيث لا يلزم الخلط المكثف.
تتميز أجهزة البثق ذات اللولب المزدوج ببرغيين متشابكين يوفران خلطًا تشتيتًا وتوزيعًا فائقًا. سوف يوصي المصنع ذو السمعة الطيبة فقط بنظام مزدوج اللولب لتطبيقات محددة للغاية. وتشمل هذه البوليمرات المركبة بكميات كبيرة من كربونات الكالسيوم، أو إضافة الأصبغة ذات الألوان الثقيلة، أو مزج البوليمرات غير المتوافقة، أو إجراء البثق التفاعلي.
ترتبط الربحية التشغيلية بشكل مباشر بكفاءة الطاقة ومستوى التشغيل الآلي لمعدات البثق. تركز الهندسة المخصصة بشكل كبير على تقليل استهلاك الطاقة المحدد لكل كيلوغرام من الكريات المنتجة.
يستهلك محرك الدفع الأساسي الغالبية العظمى من الكهرباء في خط تحبيب البلاستيك . خذ إعادة تدوير قشور زجاجات PET كمثال رئيسي. تتطلب معالجة PET أنظمة تفريغ متخصصة ثنائية المرحلة ونسبة الطول إلى القطر غالبًا ما يتم دفعها إلى 36:1 لضمان إزالة الرطوبة القصوى دون تدهور جوهري في اللزوجة.
لتشغيل هذه الأنظمة القوية بكفاءة، تستخدم المصانع عالية المستوى محركات تيار متناوب عالية الكفاءة مقترنة بمحركات متغيرة التردد. تقوم محركات الأقراص المتقدمة هذه بضبط استهلاك الطاقة ديناميكيًا بناءً على الحمل الفعلي الذي يتطلبه المسمار. بالإضافة إلى ذلك، يقوم المصنعون بعزل البرميل بأغطية حرارية متخصصة وأشرطة تسخين سيراميكية عالية الكفاءة. وهذا يقلل بشكل كبير من فقدان الحرارة المحيطة ويقلل تكاليف التشغيل الإجمالية.
تعتمد خطوط البثق الحديثة بشكل كبير على وحدات التحكم المنطقية القابلة للبرمجة وواجهات الإنسان والآلة للحفاظ على استقرار العملية.
يسمح البرنامج المخصص للمشغلين بتعيين ملفات تعريف دقيقة لدرجة الحرارة، ومراقبة ضغط الذوبان، وتتبع عزم دوران المحرك في الوقت الفعلي. تتميز أدوات التحكم الذكية أيضًا بأنظمة إنذار آلية. تُخطر هذه التنبيهات المشغلين بالمشكلات المحتملة، مثل انسداد مبدل الشاشة أو انخفاض ضغط تبريد الماء، قبل وقت طويل من أن تؤدي إلى توقف الماكينة عن العمل أو انخفاض جودة الحبيبات.
يتطلب الاستثمار في معدات البثق الصناعية عملية تحقق صارمة. لا تعتمد الشركة المصنعة ذات السمعة الطيبة على الحسابات النظرية وحدها. وبدلاً من ذلك، يستخدمون البيانات التجريبية التي تم جمعها خلال مراحل الاختبار الشاملة قبل مغادرة المعدات لمنشأتهم.
اختبار قبول المصنع هو عملية تقييم شاملة. تقوم الشركة المصنعة بتشغيل خط البثق المجمع بالكامل في ظل ظروف إنتاج محاكاة. الهدف الأساسي هو التحقق من أن الماكينة تلبي المواصفات الفنية ومعايير السلامة ومتطلبات الإنتاج المتفق عليها.
يتضمن بروتوكول الاختبار القياسي تشغيل الآلة لعدة ساعات متواصلة لمراقبة ثباتها الحراري وسلامتها الميكانيكية تحت الحمل. أحد الجوانب الأكثر أهمية للاختبار الناجح هو استخدام المواد الخام الفعلية للعميل. إن اختبار الآلة باستخدام كريات بلاستيكية نظيفة وبكر لا يوفر أي ضمان إذا كان المستخدم النهائي ينوي معالجة الأفلام الزراعية المطبوعة بكثافة. من خلال تشغيل المادة المحددة الخاصة بك من خلال النظام، يقوم الفريق الهندسي بتقييم كيفية تعامل الملف اللولبي مع الخصائص الريولوجية المحددة للبوليمر الخاص بك.
البيانات التي تم جمعها أثناء الاختبار بمثابة خط الأساس للتعديلات النهائية. إذا تقلب ضغط الذوبان إلى ما هو أبعد من التفاوتات المقبولة، يقوم مهندسو المصنع بتعديل إعدادات مبدل الشاشة أو ضبط ملف تعريف درجة الحرارة في منطقة الضغط. إذا أظهرت الكريات النهائية عيوبًا سطحية، فسيتم على الفور ضبط درجة حرارة رأس القالب أو ضبط معدل تدفق مياه التبريد.
| المزايا الهندسية الرئيسية. | تقييم المعلمة. التركيز على | الإجراء التصحيحي في حالة الفشل |
|---|---|---|
| القدرة الإنتاجية | كيلوغرام في الساعة عند عدد الدورات في الدقيقة الأمثل | ضبط الملف اللولبي أو آلية التغذية |
| استقرار ضغط الذوبان | تقلبات الضغط في رأس القالب | معايرة مناطق التدفئة أو فحص مغير الشاشة |
| جودة الحبيبات | تجانس الحجم والكثافة وعدم وجود فراغات | ضبط سرعة القاطع أو تعزيز تفريغ الفراغ |
يعد اختيار الشركة المصنعة قرارًا استراتيجيًا يمتد إلى ما هو أبعد من سعر الشراء الأولي. يجب أن تكون التكلفة الإجمالية للملكية، والتي تشمل استهلاك الطاقة، وتكاليف الصيانة، وتوافر قطع الغيار، وطول عمر المعدات، هي الدافع وراء استراتيجية الشراء الخاصة بك.
يكمن الاختلاف الأساسي بين الشركة المصنعة المتميزة والمورد منخفض التكلفة في العمق الهندسي. تمتلك المنشأة ذات الكفاءة العالية فريقًا متخصصًا للبحث والتطوير قادرًا على تصميم أشكال هندسية لولبية مخصصة تناسب البوليمر الخاص بك.
من المهم التمييز بين الشركة المصنعة الحقيقية ومجمع المعدات. يقوم المجمعون بشراء البراميل والمسامير وعلب التروس القياسية من بائعين خارجيين ثم يقومون بربطها معًا ببساطة. تقوم الشركة المصنعة الحقيقية بتصنيع المكونات الأساسية الخاصة بها داخل الشركة. وهذا يسمح لهم بتطبيق معالجات معدنية متقدمة، مثل الطلاءات ثنائية المعدن أو عمليات النيترة المتخصصة، مما يحسن بشكل كبير مقاومة التآكل ضد الملوثات الكاشطة.
حتى أقوى آلات البثق تتطلب في النهاية الصيانة. غالبًا ما يتم الكشف عن القيمة الحقيقية للشركة المصنعة بعد تشغيل المعدات. تقييم البنية التحتية لدعم ما بعد البيع في المصنع. هل يحتفظون بمخزون شامل لقطع الغيار المهمة؟ ما هو وقت الاستجابة المضمون للدعم الفني؟ يقوم الشريك الموثوق دائمًا بإرسال فنيين ذوي خبرة إلى منشأتك للتركيب، مما يضمن أن فريقك مجهز بالكامل لتشغيل الخط بكفاءة.
يمثل شراء معدات البثق الصناعية شراكة تجارية استراتيجية. تعمل الشركة المصنعة المناسبة كمستشار، حيث تقوم بهندسة التكنولوجيا لتتناسب مع أهدافك التشغيلية المحددة بدلاً من فرض نموذج قياسي في سير عملك. يضمن التخصيص واختبار المصنع الصارم وتوجيهات الخبراء ربحية الإنتاج على المدى الطويل. سواء كنت تقوم بدمج وحدة مستقلة أو إصلاح منشأة بأكملها، فإن الهندسة الدقيقة هي أفضل ضمان لك ضد التوقف عن العمل. لاستكشاف الآلات المخصصة المصممة وفقًا لمواصفات المواد الدقيقة الخاصة بك وبصمة المصنع، قم بزيارة الموقع الرسمي على https://www.jwell-recycling.com للتواصل مع كبار خبراء الهندسة اليوم.
تتميز آلات البثق ذات اللولب الواحد بكفاءة عالية في معالجة اللدائن الحرارية القياسية، بما في ذلك PET، PP، PE، ABS، وPVC. إنها تتفوق في تطبيقات وإعدادات إعادة التدوير القياسية التي تتطلب ضغطًا ثابتًا وإخراجًا ثابتًا. في بيئات المعالجة حيث لا يكون التركيب المكثف هو الهدف الأساسي، يوفر النظام اللولبي الفردي التوازن الأمثل لكفاءة الطاقة، واستقرار المعالجة، والبساطة التشغيلية.
تعتمد مهلة التصنيع بشكل كبير على مدى تعقيد المعدات ومستوى التخصيص المطلوب. بالنسبة للآلة القياسية، يستغرق الإنتاج والاختبار عادةً ما بين 45 إلى 60 يومًا. ومع ذلك، بالنسبة لخط مخصص للغاية يتميز بوحدات تفريغ متخصصة، وأشكال هندسية لولبية مخصصة، وأتمتة متكاملة للمعالجة النهائية، يمكن أن تستغرق العملية ما بين 60 إلى 90 يومًا. ويضمن هذا الإطار الزمني إجراء تصنيع صارم داخل الشركة واختبار قبول المصنع الشامل.
نعم، يمكن لنظام اللولب الواحد معالجة كل من الرقائق الصلبة والأغشية الناعمة خفيفة الوزن، بشرط أن يكون مجهزًا بآلية التغذية الصحيحة. يمكن عادة تغذية الطحن الصلب باستخدام قادوس حجمي أو وزني قياسي. تتطلب معالجة الأفلام الناعمة وحدة تغذية قوة أو ضاغطًا مدمجًا لتكثيف المادة خفيفة الوزن قبل دخولها إلى برميل الطارد. وهذا يضمن معدل تغذية ثابتًا ويمنع تجسير المواد.
تعد نسبة الطول إلى القطر معلمة هندسية مهمة تحدد وقت بقاء البوليمر داخل البرميل الساخن. يوفر البرميل الأطول مساحة سطح أكبر ووقتًا أكبر حتى يذوب البلاستيك بشكل موحد. كما يسمح بدمج مناطق تفريغ الفراغ المتعددة. يعد هذا أمرًا ضروريًا للغاية عند معالجة المواد المعاد تدويرها والتي تحتوي على مستويات عالية من الرطوبة أو الأحبار المتبقية أو الملوثات المتطايرة.
توفر الشركات المصنعة من الدرجة الأولى خدمات تشغيل وتركيب شاملة في الموقع. بعد شحن المعدات، يقوم المصنع بنشر مهندسين ميكانيكيين وكهربائيين ذوي خبرة في منشأتك. يشرف هؤلاء الفنيون على التركيب الفعلي، ويدمجون الماكينة الجديدة مع الأنظمة الأولية والنهائية الموجودة لديك، ويقومون بإجراء دورات تدريبية مكثفة للمشغلين لديك.
عندما يتم تصميمه باستخدام تعدين عالي الجودة، مثل البراميل ثنائية المعدن ومسامير النتريد، يمكن لخط البثق الصناعي الذي يتم صيانته جيدًا أن يعمل بسهولة لمدة تتراوح من 15 إلى 20 عامًا. يعتمد العمر الافتراضي للمكونات القابلة للارتداء مثل البراغي والبراميل على مدى كشط المادة المعالجة. ستتطلب معالجة الخردة شديدة التلوث استبدال المكونات بشكل متكرر مقارنة بتشغيل عملية إعادة الطحن الصناعية النظيفة.
يتم الحفاظ على استقرار العملية من خلال مزيج من الأتمتة الذكية والصيانة الوقائية الروتينية. يعتمد المشغلون على واجهات PLC لمراقبة ضغط الذوبان في الوقت الحقيقي، ومناطق درجة الحرارة، والتيار الكهربائي للمحرك. يعد تغيير شاشات الترشيح باستمرار قبل حدوث ارتفاعات في الضغط، وضمان التدفق المستمر لمياه التبريد، وتغذية المواد بمعدل ثابت يتم التحكم فيه الجاذبية، من أكثر الطرق فعالية لمنع تقلبات العملية.


