
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-29 المنشأ:محرر الموقع


في مجال التركيب الصناعي وإعادة التدوير، تتوقف ربحية العمليات كبيرة الحجم على الفعالية الإجمالية للمعدات (OEE). يؤدي التوقف المتقطع للصيانة أو تغيير الشاشة أو عدم الاستقرار الحراري إلى تدمير عائد الاستثمار للمعدات عالية الإنتاجية بسرعة. تاريخيًا، تم التعامل مع تشغيل عملية التكوير كفن، يعتمد على حدس المشغل، والتعديلات اليدوية غير الدقيقة، والشعور الشخصي بالذوبان. بالنسبة لخط تكوير البلاستيك الحديث عالي السعة ، يعد هذا النهج بمثابة ناقل للفشل. يتطلب النجاح الانتقال من التركيب المعتمد على المشغل إلى علم يعتمد على البيانات وقابل للتكرار بدرجة كبيرة. إن زيادة الإنتاجية ليست بسيطة مثل زيادة عدد دورات الطارد في الدقيقة أو حجم المحرك. يؤدي دفع نظام تم تكوينه بشكل سيء إلى سعات عالية إلى هندسة غير متساوية للحبيبات، والتدهور الحراري للبوليمر، وتآكل المعدات الكارثي. لتحقيق عملية صناعية مستمرة ومستقرة وحقيقية، يجب على المنشآت تصميم تكوين متزامن بدءًا من إعداد المواد الأولية وحتى التصنيف النهائي. يشرح هذا الدليل المتطلبات الفنية وضوابط العمليات ومعايير التقييم لتحديد نظام مستمر عالي الإنتاج.
يجب على المشغلين تحديد الفرق التشغيلي بين الحد الأقصى للإنتاجية النظرية للآلة والإنتاجية المستدامة الواقعية على مدار الساعة طوال أيام الأسبوع. غالبًا ما تبدو السعة القصوى مثيرة للإعجاب في ورقة المواصفات، ولكن المخرجات المستدامة تراعي متغيرات العالم الحقيقي مثل تغييرات الشاشة، وعدم تناسق المواد، وتوقفات الصيانة البسيطة. يوفر النظام الحقيقي عالي السعة حمولة ثابتة على مدار 30 يومًا من التشغيل المستمر، وليس مجرد سباق سريع لمدة ساعة واحدة في ظل ظروف معملية مثالية. عند تقييم المعدات، يجب على مديري المصانع النظر في الإنتاج المضمون خلال التحول القياسي، مع الأخذ في الاعتبار التقلبات الحتمية في الكثافة الظاهرية ودرجات الحرارة المحيطة بالمصنع.
يعد وضع معايير النجاح الأساسية للتشغيل المستمر أمرًا ضروريًا. ويشمل ذلك النسب المقبولة من الغرامات والصفقات والتكتلات. الإنتاجية العالية لا تعني شيئًا إذا فشلت الكريات الناتجة في فحوصات مراقبة الجودة وتتطلب إعادة المعالجة. تتجاوز توقعات وقت التشغيل القياسية الصناعية لخطوط التركيب وإعادة التدوير الصناعية المستمرة 85-90%. يتطلب تحقيق ذلك تصميمًا قويًا للمعدات، وعلم المعادن المقاوم للتآكل، وبروتوكولات الصيانة الاستباقية التي تعالج تدهور المكونات قبل أن يتسبب في توقف الخط.
| الهدف النظري | المتري | الهدف التشغيلي الواقعي | التأثير على الإنتاج |
|---|---|---|---|
| فعالية المعدات الشاملة (OEE) | 99% | 85% - 90% | تحديد العائد الفعلي وربحية المنشأة. |
| توحيد الحبيبات (حسب المواصفات) | 100% | >98.5% | يقلل من النفايات ويلغي الحاجة إلى الفرز الثانوي. |
| تغيير الشاشة التوقف | 0 دقيقة | 0 دقيقة (مع مبدلات مستمرة) | يحافظ على ضغط الذوبان ويمنع التدهور الحراري أثناء الورديات. |
| استهلاك الطاقة المحددة | 0.15 كيلووات ساعة/كجم | 0.20 - 0.25 كيلووات ساعة/كجم | يؤثر بشكل مباشر على النفقات التشغيلية ونفقات المرافق العامة. |
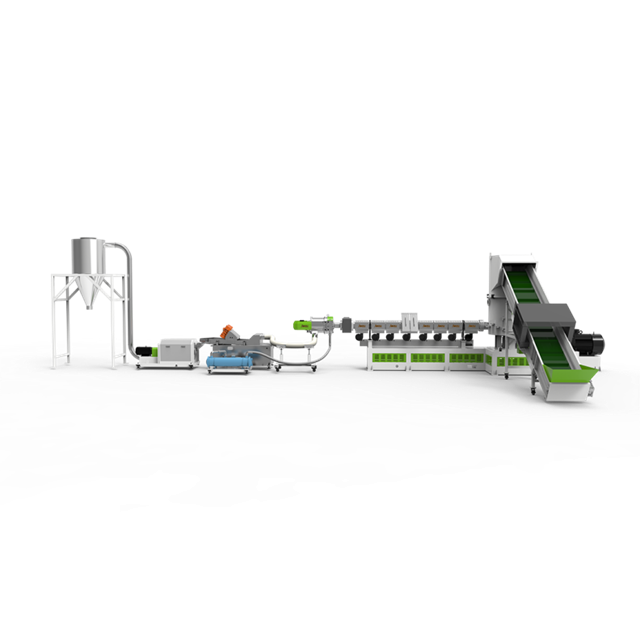
يؤثر تباين الكثافة الظاهرية بشكل كبير على الإنتاجية. تعتبر تكوينات التقطيع أو التكسير المتكاملة ضرورية لتغذية الطارد بحجم جسيم موحد. عندما يختلف حجم المادة الخام بشكل كبير، تصبح تغذية الطارد غير منتظمة، مما يؤدي إلى ارتفاع ضغط الذوبان وعدم تناسقه. حجم الجسيمات المتسق يضمن التغذية المستقرة والذوبان الموحد. يجب على المنشآت التي تعالج خردة ما بعد الاستهلاك أو القطع الصناعية أن تستخدم معدات تقليل الحجم للخدمة الشاقة المرتبطة مباشرة بحلقة تغذية الطارد عبر ناقلات ذات حلقة مغلقة.
تسبب الرطوبة في المواد الأولية الخام التحلل المائي وإطلاق الغازات الشديدة أثناء البثق. يؤدي دمج أنظمة التجفيف المستمر أو التجفيف بالأشعة تحت الحمراء في أعلى مجرى التغذية إلى تخفيف هذه المشكلة. تعد مغذيات الوزن الوزني ضرورية لضمان جرعات دقيقة ومستمرة للمواد دون تجويع أو الإفراط في التغذية بسرعات عالية. يتم ضبط وحدات التغذية هذه في الوقت الفعلي للحفاظ على معدل تدفق كتلة ثابت إلى الطارد، لتعويض أي اختلافات طفيفة في الكثافة الظاهرية للمادة.
توفر أجهزة البثق ذات اللولب المزدوج بشكل عام إمكانيات خلط وتفريغ فائقة مقارنة بالبنيات أحادية اللولب، مما يجعلها مثالية للتركيب عالي السعة. يجب تحديد نسبة الطول إلى القطر (L/D) بعناية لتوفير وقت بقاء مناسب للصهر وتفريغ الغاز والخلط المكثف عند إنتاجية عالية دون التسبب في تدهور حراري. بالنسبة للمواد شديدة التلوث أو الرطوبة الثقيلة، غالبًا ما تكون نسب L / D التي تبلغ 44: 1 أو أعلى مطلوبة لاستيعاب مناطق تنفيس الغلاف الجوي والفراغ المتعددة.
يعد ترشيح الذوبان المستمر أمرًا حيويًا للحفاظ على الإنتاج. تتيح مبدلات الشاشة المستمرة، مثل التصميمات المزدوجة أو الدوارة المستمرة، إمكانية التنظيف العكسي واستبدال الشاشة دون إيقاف تدفق الذوبان أو انخفاض الضغط. تعد هذه العملية المستمرة بمثابة حجر الزاوية في المعالجة عالية المخرجات، مما يمنع فترات التوقف المكلفة المرتبطة بتغييرات الشاشة اليدوية. توفر الأنظمة الدوارة، على وجه الخصوص، ملف تعريف ضغط ثابت، وهو أمر ضروري للحفاظ على وزن الحبيبات الموحد عند وجه القالب.
تعد أنظمة التكوير تحت الماء هي المعيار الصناعي للعمليات المستمرة ذات السعة العالية. إنها توفر قدرة تبريد فائقة، وتتفوق في التعامل مع ذوبان اللزوجة المنخفضة، وتتميز بتسلسل بدء تشغيل تلقائي. يقوم تدفق الماء بإخماد المصهور على الفور عند خروجه من لوحة القالب، مما يمنع التكتل ويضمن كريات كروية موحدة. يُفضل هذا الأسلوب بشكل كبير بالنسبة للبولي أوليفينات، واللدائن المرنة بالحرارة، والمواد اللاصقة المذوبة بالحرارة حيث يلزم التبريد السريع لمنع الكريات من الالتصاق ببعضها البعض.
إن عملية تكوير الحلقات المائية والجدائل لها حالات استخدام محددة ولكنها تواجه قيودًا عند السعات العالية. تعتبر أنظمة الجدائل حساسة ميكانيكيًا لكسر الجدائل، الأمر الذي يمكن أن يعطل التشغيل المستمر ويتطلب إعادة التوتير يدويًا من قبل المشغلين. يتم تقييم تكوينات القطع الجاف للمركبات الحساسة حرارياً حيث يلزم التحكم المباشر في درجة الحرارة على وجه القالب لدعم المعالجة المستقرة دون تدهور. توفر أنظمة الحلقات المائية أرضية وسطية، مما يوفر تبريدًا جيدًا للبوليمرات متوسطة اللزوجة دون تعقيد النظام المغمور بالكامل تحت الماء.
تتطلب عملية إزالة الرطوبة ذات الحجم الكبير مجففات تعمل بالطرد المركزي وأجهزة التقاط كتل ذات حجم مناسب للتعامل مع معدلات تدفق المياه العالية دون اختناق الخط. إذا لم يتمكن المجفف من مواكبة مخرجات جهاز التكوير، فيجب أن يتباطأ النظام بأكمله. يجب أن يعمل تصميم الدوار داخل مجفف الطرد المركزي على تجريد الرطوبة السطحية بقوة مع تقليل الضرر الناتج عن الارتطام بالكريات. غالبًا ما تستخدم الخطوط ذات السعة العالية إعدادات المجفف المزدوج أو الوحدات كبيرة الحجم المزودة بمزالق ما قبل نزح المياه المدمجة.
تعمل المناخل الاهتزازية المستمرة على عزل الكريات غير المواصفات، مثل الناعم أو المزدوج، قبل التعبئة، مما يضمن تلبية جودة المنتج النهائي للمواصفات الصارمة. تستخدم هذه المصنفات شاشات متعددة الطوابق لفصل التكتلات كبيرة الحجم والغبار الأصغر حجمًا عن المنتج الرئيسي. إن دمج هذه المناخل مباشرة في خط النقل الهوائي يضمن وصول الكريات ذات الحجم المثالي فقط إلى صوامع التخزين أو محطات التعبئة.
تعمل المستشعرات عالية الدقة على التخلص من التخمين المعتمد على المشغل من خلال ترجمة درجة حرارة الذوبان، وضغط الذوبان، وعزم دوران المحرك إلى متغيرات قابلة للقياس الكمي في الوقت الفعلي. يكتشف تكامل محولات ضغط الذوبان والمزدوجات الحرارية في رأس القالب تغيرات اللزوجة ويمنع تجميد القالب أو ارتفاع الضغط. تربط PLCs الحديثة سرعة القطع مباشرة بسرعة لولبية الطارد وتذوب الضغط لضمان وزن وهندسة موحدة للكريات. عندما يرتفع الطارد قليلاً، يقوم القاطع تلقائيًا بضبط عدد الدورات في الدقيقة للحفاظ على طول قطع ثابت.
تدعم بروتوكولات Ethernet الصناعية الحديثة مراقبة النظام عن بعد، وتتبع مؤشرات الأداء الرئيسية للمصانع المتعددة، وتبادل البيانات بسلاسة لعمليات التصنيع الدولية. تقوم أنظمة التشحيم الآلية بضخ كميات محسوبة من الشحوم إلى محامل المطحنة والطارد على فترات زمنية منتظمة ومبرمجة مسبقًا، مما يؤدي إلى القضاء على التدخل اليدوي وفشل المحامل. ويضمن هذا المستوى من الأتمتة حصول المكونات الميكانيكية على أحجام التشحيم الدقيقة، مما يمنع التشغيل الجاف والإفراط في تعبئة أغلفة المحامل.
قم بتقييم كفاءة النظام في استخدام الطاقة باستخدام مقاييس استهلاك الطاقة المحددة (SEC)، والتي يتم قياسها بالكيلووات/ساعة لكل كيلوغرام (كيلووات ساعة/كجم). يجب ألا تأتي القدرة العالية على حساب هدر الطاقة الهائل. يعمل المصمم جيدًا نظام التكوير البلاستيكي على موازنة قوة المحرك مع الأشكال الهندسية اللولبية المحسنة لتحقيق أقصى قدر من الإنتاج لكل كيلووات. توفر أنظمة القيادة التي تستخدم المحركات المتزامنة ذات المغناطيس الدائم (PMSM) توفيرًا كبيرًا في الطاقة مقارنةً بالمحركات الحثية التقليدية التي تعمل بالتيار المتردد، خاصة في التطبيقات ذات عزم الدوران العالي.
فكر في مقايضات التخطيط بعناية. توفر التصميمات المدمجة مساحة الأرضية ولكنها يمكن أن تزيد من وقت التوقف عن العمل إذا لم يتمكن الفنيون من الوصول بسهولة إلى أجزاء التآكل مثل البراغي وألواح القالب وشفرات القطع. يجب إعطاء الأولوية لإمكانية الوصول إلى الصيانة أثناء مرحلة تصميم المنشأة. قم بتحليل كيف يؤدي إنفاق المزيد مقدمًا على المعادن المقاومة للتآكل، مثل ألواح قوالب كربيد التنجستن وبراميل الطارد ثنائية المعدن، إلى تقليل النفقات التشغيلية على المدى الطويل في سيناريوهات الإنتاج العالي. تتآكل المكونات الأرخص ثمنًا بشكل أسرع، مما يؤدي إلى عمليات استبدال متكررة وفترات توقف غير مقبولة.
تحدث نقطة الفشل الشائعة عندما لا تتمكن التعبئة النهائية أو معالجة المواد الأولية من مواكبة خط البثق. قم بإجراء تدقيق شامل لتوازن كتلة المنشأة قبل التثبيت للتأكد من مطابقة جميع المكونات من حيث السعة. إذا كان جهاز البثق يمكنه دفع 3000 كجم/ساعة ولكن محطة التعبئة تصل إلى 2500 كجم/ساعة كحد أقصى، فهذا يعني أن الخط بأكمله يعاني من عنق الزجاجة. غالبًا ما يكون تحديث الصوامع والصمامات الدوارة والمنافيخ الهوائية ضروريًا لدعم جهاز بثق جديد عالي السعة.
يولد البثق عالي السعة حرارة قص كبيرة، مما يعرض البوليمر للخطر. حدد أنظمة تبريد البراميل المتقدمة والملفات اللولبية المُحسّنة التي تعمل على موازنة القص مع الخلط التوزيعي. تتطلب الخطوط الآلية للغاية إمكانات متقدمة لاستكشاف الأخطاء وإصلاحها. تفويض التدريب الشامل للمشغلين والدعم التشخيصي للوصول عن بعد في عقد الشراء لمعالجة الفجوات في مهارات المشغل بشكل فعال. عندما يتم إطلاق إنذار، يجب على المشغلين معرفة كيفية تفسير بيانات واجهة HMI بدلاً من مجرد إعادة ضبط الجهاز والأمل في حل المشكلة من تلقاء نفسها.
قم بتقييم الشركة المصنعة بناءً على الخبرة الداخلية في مجال المعادن، وإمكانيات تصميم اللولب المخصص، وتقنية وجه القالب الخاصة. يجب على المشترين البحث عن شركة تصنيع آلات تكوير البلاستيك التي تصمم الخط بأكمله بدءًا من التغذية وحتى التعبئة والتغليف، وتجنب تعارضات التكامل بين مكونات الطرف الثالث غير المتطابقة. تضمن مسؤولية المصدر الواحد أن تعمل برمجة PLC والواجهات الميكانيكية وأقفال الأمان بسلاسة كنظام موحد.
يتضمن بروتوكول اختبار قبول المصنع (FAT) الصارم تشغيل المواد الفعلية للمشتري بالقدرة المتعاقد عليها لفترة طويلة قبل الشحن. لا تقبل إجراء اختبارات باستخدام راتنجات أولية عامة إذا كانت منشأتك تقوم بإعادة طحنها بعد الاستهلاك بدرجة عالية من التلوث. قم بتقييم مورد آلات تكوير البلاستيك استنادًا إلى بصمته العالمية وتوافر مخزون قطع الغيار وأوقات الاستجابة المضمونة لفنيي الخدمة الميدانية. إن الآلة التي تظل في وضع الخمول لأسابيع في انتظار قطعة بديلة خاصة بها تمثل مسؤولية كبيرة.
إن التكوير المستمر عالي الإنتاج هو وظيفة التزامن على مستوى النظام، وليس فقط طاقة الطارد الخام. إن الترشيح المستمر والإدارة الحرارية الدقيقة والأتمتة القوية هي ركائز النجاح. قائمة مختصرة من الموردين الذين يقدمون بيانات SEC شفافة، وسجلات تتبع OEE يمكن التحقق منها، وقدرات FAT الشاملة. للمضي قدمًا في ترقية أو تركيب خط عالي السعة، اتبع الخطوات الفورية التالية:
ج: يتراوح الإنتاج عادةً من 1000 كجم/ساعة إلى أكثر من 10000 كجم/ساعة اعتمادًا على نوع البوليمر والكثافة الظاهرية وتكوين النظام المحدد.
ج: إنهم يستخدمون آلية مكبس مزدوج أو آلية دوارة تحافظ على تدفق الذوبان من خلال تجويف نشط واحد بينما يتم كشف التجويف الآخر لاستبدال الشاشة يدويًا.
ج: إنه يوفر تبريدًا سريعًا وموحدًا، ويتميز بقدرات بدء تشغيل تلقائية، ويتعامل بسهولة مع كميات كبيرة من المواد المصهورة منخفضة اللزوجة دون التعرض لخطر كسر الخيوط.
ج: يعمل التوزيع الآلي للشحوم على منع فشل المحمل من خلال توفير كميات محددة من مواد التشحيم على فترات زمنية محددة، مما يلغي الحاجة إلى إيقاف الماكينة لإجراء التشحيم اليدوي الروتيني.
ج: التركيز على الخبرة الهندسية المثبتة، وإمكانيات تكوين النظام الجاهز، وبروتوكولات FAT القوية، وعلم المعادن المقاوم للتآكل، وتوافر قطع الغيار المضمونة.
ج: نعم، بشرط أن يتم تكوين النظام بطريقة قوية لتفريغ الغازات من المنبع، وترشيح الذوبان المستمر للخدمة الشاقة، وبطانات أسطوانية قوية مقاومة للتآكل.
ج: يتيح التكامل في الشبكات الصناعية للفرق الهندسية المركزية مراقبة معلمات الماكينة وتتبع OEE واستكشاف أخطاء الخطوط وإصلاحها عبر العديد من المرافق العالمية في الوقت الفعلي.


