
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-29 المنشأ:محرر الموقع


تحدد جودة مدخلات رقائق HDPE بشكل مباشر القيمة السوقية والنقاء والسلامة الهيكلية للكريات النهائية المبثوقة. عندما تقوم مرافق إعادة التدوير بمعالجة خردة ما بعد الاستهلاك أو ما بعد الصناعة، فإنها تواجه تحديات تلوث كبيرة. غالبًا ما تظل زيوت المحركات المتبقية والملصقات الورقية والمواد اللاصقة الحساسة للضغط والبوليمرات غير المتوافقة ملتصقة بالبلاستيك. إذا وصلت هذه الملوثات إلى الطارد، فإنها تسبب عمى حزمة الشاشة، وتدهور البوليمر الشديد، والفراغات الغازية أثناء مرحلة الذوبان. الرطوبة المفرطة تزيد من تعقيد العملية، مما يؤدي إلى ظهور الرغوة وكثافة الحبيبات.
يتطلب تحويل الخردة الملوثة إلى مادة عالية الجودة وجاهزة للبثق تدخلات ميكانيكية وكيميائية دقيقة. يعتمد هذا التحول بشكل كبير على تكوين وأداء خط غسيل الزجاجات الصناعي HDPE . يعمل النظام المصمم بشكل صحيح على تنظيف الرقائق وفصلها وتجفيفها، مما يضمن استيفائها للمعايير الفيزيائية والكيميائية الصارمة المطلوبة للتكوير السلس.
يتطلب البثق مراقبة صارمة للتلوث. عادةً ما تقيد معايير الصناعة المواد العضوية والألياف الورقية والبوليمرات غير المتوافقة مثل PET أو PP بعتبات محددة لأجزاء في المليون (PPM). غالبًا ما تتطلب التطبيقات عالية الجودة مستويات تلوث إجمالية أقل من 100 جزء في المليون. يؤثر تجاوز هذه الحدود بشكل كبير على تردد ترشيح الذوبان. عندما تدخل بقايا الورق أو المواد اللاصقة إلى الطارد، فإنها تتفحم تحت حرارة عالية، مما يؤدي إلى تعمية حزم الشاشة بسرعة. وهذا يجبر المشغلين على وقف الإنتاج بسبب تغييرات الشاشة المتكررة، مما يؤدي إلى زيادة وقت التوقف التشغيلي وخفض جودة الحبيبات النهائية من الدرجة الممتازة إلى درجة المنفعة.
للحفاظ على التشغيل المستمر، يجب على مديري المصانع مراقبة تدفقات المدخلات وضبط معلمات الغسيل وفقًا لذلك. على سبيل المثال، قد يتطلب التدفق المفاجئ للزجاجات ذات الملصقات الثقيلة زيادة تركيز الصودا الكاوية في خزان الغسيل الساخن أو تمديد وقت المكوث. ويضمن الفشل في التكيف مع هذه الاختلافات ارتفاعًا كبيرًا في مستويات جزء في المليون، وهو ما يترجم على الفور إلى مرشحات الذوبان المسدودة ودفعات الكريات المرفوضة.
| لنوع الملوثات | (الدرجة الممتازة) التأثير على | معلمة |
|---|---|---|
| ألياف الورق والخشب | <10 جزء في المليون | الكربنة، التعمية السريعة للشاشة، البقع السوداء في الكريات |
| البوليمرات غير المتوافقة (PET/PVC) | <50 جزء في المليون | اضطراب تدفق الذوبان، والضعف الهيكلي، وإطلاق الغازات (PVC) |
| المواد العضوية والزيوت | <20 جزء في المليون | تغير اللون، احتباس الرائحة، ضعف كثافة الحبيبات |
| المعادن (الحديدية/غير الحديدية) | 0 جزء في المليون | أضرار كارثية لبرغي الطارد والبرميل |
يعد التحكم في الرطوبة بمثابة مقياس غير قابل للتفاوض. يجب أن تحقق الرقائق محتوى رطوبة أقل من 1% قبل دخول قادوس الطارد. تسبب الرقائق الرطبة عواقب ميكانيكية وكيميائية خطيرة أثناء مرحلة الذوبان. عندما يصل الماء إلى أسطوانة الطارد الساخنة، فإنه يتحول على الفور إلى بخار. يؤدي هذا التمدد المفاجئ إلى ظهور رغوة داخل ذوبان البوليمر، ويغير لزوجة المادة، ويخلق فراغات في الكريات النهائية. تؤدي كثافة الكريات الضعيفة إلى نقاط ضعف هيكلية في المنتجات النهائية وتخلق تناقضات في التغذية في آلات الحقن أو النفخ.
يعتمد المشغلون غالبًا على مزيج من نزح المياه الميكانيكي والتجفيف الحراري لتحقيق أهداف الرطوبة الصارمة هذه. تتعامل مجففات الطرد المركزي مع الجزء الأكبر من المياه السطحية، لكن مجففات الأنابيب الحرارية ضرورية لتبخير الرطوبة المتبقية المحبوسة في الشقوق المجهرية للرقائق. يعد أخذ عينات الرطوبة بشكل منتظم عند نقطة تفريغ المجفف بمثابة إجراء تشغيل قياسي لمنع الدُفعات الرطبة من الوصول إلى خط البثق.
تعتمد الكثافة الظاهرية المثالية والتغذية المتسقة للطارد كليًا على تجانس حجم الرقاقة. تتراوح الأبعاد المثالية عادةً بين 10 مم و12 مم، ويشار إليها غالبًا باسم 3/8 بوصة اسمية. تعطل الأحجام غير المنتظمة تدفق المواد. تتسبب الرقائق كبيرة الحجم في سد قادوس التغذية، مما يؤدي إلى تجويع برغي الطارد والتسبب في تقلبات الإنتاجية. تذوب الدقائق الصغيرة الحجم بسرعة كبيرة جدًا، مما يؤدي إلى خطر التدهور الحراري قبل أن تصبح الرقائق الأكبر حجمًا ملدنة بالكامل. يضمن الحجم الموحد شكل ذوبان متساوي، وضغط مستقر داخل البرميل، ومعدلات إنتاج يمكن التنبؤ بها.
يتطلب الحفاظ على هذا التوحيد اهتمامًا صارمًا بمعدات القطع. سوف تنتج الشفرات الباهتة أو الغرابيل ذات الفجوات غير الصحيحة في آلات تقليل الحجم تباينًا واسعًا في أبعاد الرقائق، مما يولد غبارًا زائدًا وقطعًا كبيرة الحجم. يجب أن تعطي جداول الصيانة الروتينية الأولوية لشحذ الشفرة وفحص الشاشة للحفاظ على هندسة الرقائق ضمن نافذة التسامح المقبولة.
يحدد أداء التنظيف الذي تم تحقيقه عند المنبع بشكل مباشر دقة الترشيح المطلوبة في جهاز بثق التكوير. يسمح الغسيل عالي الكفاءة للمشغلين باستخدام شبكات ترشيح أكثر دقة، تتراوح عادة من 80 إلى 120 شبكة، دون التعرض لعمى فوري للشاشة. تمثل هذه الديناميكية مقايضة تشغيلية حاسمة. ويتطلب الغسيل السيئ شبكات أكثر خشونة للحفاظ على الإنتاجية، مما يسمح حتمًا بمرور الملوثات الدقيقة إلى الحبيبات النهائية. وعلى العكس من ذلك، فإن التنظيف الفائق يقلل من تكرار تغييرات الشاشة، مما يقلل من متطلبات العمالة ويطيل عمر معدات ترشيح الذوبان.
غالبًا ما تقوم المنشآت التي تعالج بالات ما بعد الاستهلاك شديدة التلوث بتركيب مبدلات غربلة مستمرة أو مزدوجة المكبس للتعامل مع حمل الحطام الذي لا مفر منه. ومع ذلك، حتى أجهزة تغيير الشاشة الأكثر تقدمًا ستفشل إذا كانت الرقائق الواردة محملة بمواد لاصقة وورق غير مغسول. يجب أن يقوم خط الغسيل بالرفع الثقيل حتى يتمكن الطارد من التركيز على ذوبان البوليمر وتجانسه.
يتطلب تقييم نظافة الرقائق أساليب كمية موحدة. تستخدم المنشآت في كثير من الأحيان بروتوكولات مثل اختبار غسل 500 جرام من جمعية إعادة تدوير البلاستيك (APR) لرقائق HDPE الطبيعية. يحدد هذا البروتوكول خط أساس لقياس محتوى الزيت والمواد اللاصقة والورق المتبقي قبل وبعد دورة الغسيل. يقوم المشغلون بحساب كفاءة التنظيف من خلال مقارنة وزن المادة الملوثة الأولية مع بقايا ما بعد الغسيل. ويضمن تنفيذ هذه الاختبارات الموحدة أن يفي الناتج باستمرار بالمواصفات الصارمة التي يطلبها مشتري الكريات المتميزين.
وبعيدًا عن اختبار معدل الفائدة السنوية (APR)، تقوم العديد من المصانع بتطوير فحوصات خاصة لمراقبة الجودة مصممة خصيصًا لأسواقها النهائية المحددة. على سبيل المثال، تخضع الرقائق المخصصة للاستخدامات الغذائية لاختبارات كروماتوغرافيا غازية صارمة للكشف عن آثار المركبات العضوية المتطايرة (VOCs). يتيح إنشاء معمل اختبار قوي في الموقع للمشغلين اكتشاف طفرات التلوث مبكرًا وضبط معلمات خط الغسيل قبل إنتاج أطنان من المواد غير المطابقة للمواصفات.
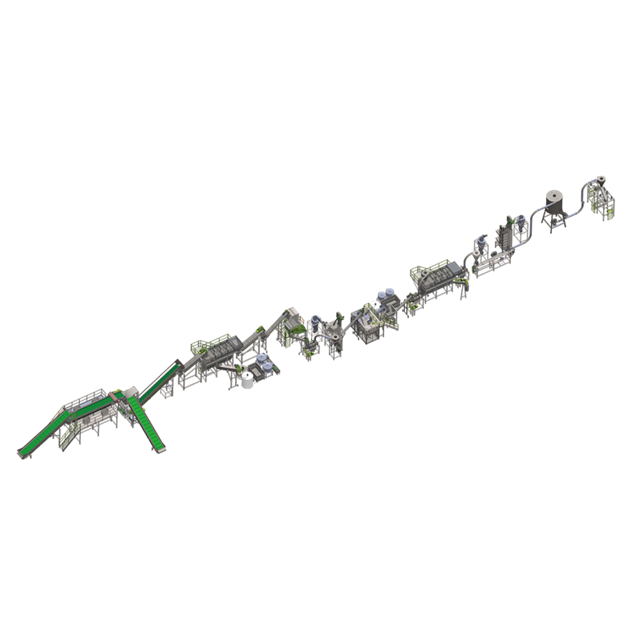
تبدأ عملية إزالة التلوث قبل وقت طويل من وصول المادة إلى الماء. تتضمن المرحلة الأولية الفرز اليدوي أو الآلي لإزالة الملوثات الإجمالية، وفصل أنواع الرقائق المميزة، وعزل HDPE الطبيعي عن المتغيرات المصطبغة. تتعامل أجهزة الفرز الضوئية مع فصل الألوان بكميات كبيرة، بينما تقوم المحطات اليدوية بالتقاط الحطام كبير الحجم. يعد دمج الفواصل المغناطيسية وأنظمة التيار الدوامي أمرًا إلزاميًا. تقوم هذه الوحدات باستخراج المعادن الحديدية وغير الحديدية - مثل البراغي الضالة أو الأسلاك أو أغطية الألومنيوم - والتي من شأنها أن تحطم شفرات الكسارة وتتسبب في أضرار كارثية للآلات النهائية.
الفرز المسبق الفعال يقلل بشكل كبير من تآكل خط الغسيل بأكمله. من خلال إزالة المواد الكاشطة مثل الزجاج والمعادن الثقيلة في وقت مبكر من العملية، تعمل المنشآت على إطالة عمر شفرات القطع وشبكات الغسيل الاحتكاكية ودفاعات المضخة. كما أن الاستثمار في تكنولوجيا الفرز المتقدمة بالأشعة تحت الحمراء القريبة (NIR) يسمح للمصانع بفصل HDPE بدقة عن البوليمرات المشابهة مثل PP وPET، مما يضمن تدفق مدخلات نقي.
تتطلب المواد الأولية للخدمة الشاقة، مثل إعادة طحن الأسطوانة الزرقاء في مرحلة ما بعد الصناعة، نظامًا قويًا لتقليل الحجم على مرحلتين مقارنة بالزجاجات ذات الجدران الرقيقة بعد الاستهلاك. تبدأ العملية بآلة تقطيع صناعية تعمل بسرعات منخفضة وعزم دوران مرتفع لتقليل الحجم الأولي. بعد التقطيع، تدخل المادة إلى كسارة الزجاجات البلاستيكية عالية السرعة المصممة لتحقيق حجم رقائق اسمي موحد يبلغ 3/8 بوصة. يحدد تصميم الدوار وتعدين الشفرات الأداء هنا. توفر الشفرات المصنوعة من الفولاذ D2 أو D3 مقاومة فائقة للتآكل ضد الملوثات الكاشطة. تستخدم العديد من المرافق تقنيات التكسير الرطب، وحقن الماء مباشرة في غرفة القطع لغسل المواد مسبقًا، وقمع الغبار، وتقليل احتكاك الشفرة والحرارة.
يعتمد الاختيار بين آلات التقطيع ذات العمود الواحد والعمود المزدوج بشكل كامل على المادة الخام. تتطلب العناصر الضخمة والصلبة مثل حقائب IBC والبراميل سعة 55 جالونًا عملية عض قوية لآلة التقطيع ذات العمود المزدوج. على العكس من ذلك، يمكن للزجاجات المعبأة بعد الاستهلاك في كثير من الأحيان تجاوز آلة التقطيع بالكامل وتغذيتها مباشرة في آلة التحبيب للخدمة الشاقة، بشرط أن يتم تفكيك الحزم بشكل صحيح وقياسها.
يحدث الغسل الميكانيكي داخل غسالات الاحتكاك عالية السرعة. تستخدم هذه الآلات الأسطوانية المائلة دوارًا سريع الدوران لتحريك الرقائق على شاشة شبكية. يعمل الاحتكاك الشديد على إزالة الأوساخ السطحية والألياف الورقية السائبة والسوائل المتبقية. بعد الغسيل بالاحتكاك، تدخل المادة إلى خزان الفصل بالحوض والطفو. يعمل هذا المكون على فيزياء الموائع الأساسية. ونظرًا لأن كثافة البولي إيثيلين عالي الكثافة أقل من 1 جم/سم مكعب، فإنه يطفو على سطح الماء. تغوص الملوثات الأثقل، بما في ذلك PET وPVC والأوساخ والزجاج والشظايا المعدنية، إلى القاع حيث يتم تفريغها بشكل مستمر عبر مثقاب الاستخلاص.
تعتمد كفاءة الخزان العائم على الحفاظ على سطح مائي هادئ وكثافة سائلة دقيقة. يمكن أن يؤدي الاضطراب الناجم عن عجلات المجداف العدوانية إلى إجبار رقائق HDPE العائمة على الهبوط، مما يؤدي إلى تفريغها مع تيار النفايات وتقليل الإنتاج الإجمالي. يجب على المشغلين معايرة سرعة المجداف وتدفق الماء بعناية لضمان الفصل النظيف دون خسارة مادية.
يتطلب تنظيف حاويات زيت المحرك والدهون الغذائية وأصماغ الملصقات الحساسة للضغط تدخلًا حراريًا وكيميائيًا قويًا. يعمل خزان الغسيل الساخن عند درجة حرارة تتراوح بين 85-90 درجة مئوية. يعد الحفاظ على أوقات محددة للاحتفاظ والاستبقاء أمرًا بالغ الأهمية لاستحلاب الزيوت العنيدة وتكسير المخلفات الكيميائية القاسية. يقوم المشغلون بإدخال الصودا الكاوية (هيدروكسيد الصوديوم) أو المنظفات الصناعية المتخصصة في الماء الساخن. يؤدي الجمع بين الطاقة الحرارية والتأثير الكيميائي والتحريك الميكانيكي المستمر إلى إزالة المواد اللاصقة التي لا تستطيع أنظمة الماء البارد إزالتها.
تتطلب إدارة الجرعات الكيميائية الدقة. القليل جدًا من الصودا الكاوية يترك بقايا لاصقة على الرقائق، في حين أن الجرعات الزائدة تهدر المال وتعقد معالجة مياه الصرف الصحي. توفر أنظمة الجرعات الآلية المرتبطة بأجهزة استشعار الأس الهيدروجيني الطريقة الأكثر موثوقية للحفاظ على التوازن الكيميائي الأمثل في خزان الغسيل الساخن، مما يضمن أداء تنظيف متسق عبر أحمال التلوث المختلفة.
تتم إزالة الرطوبة على مرحلتين متميزتين. أولا، يتم نزح المياه ميكانيكيا داخل مجففات الطرد المركزي. تقوم هذه الآلات عالية السرعة بتدوير الرقائق المبللة، مما يدفع الجزء الأكبر من المياه السطحية إلى الخروج من خلال شاشة مثقوبة عبر قوة الطرد المركزي. في حين أن أجهزة الطرد المركزي فعالة لإزالة كميات كبيرة من المياه، إلا أنها تترك رطوبة سطحية متبقية. ثم تنتقل الرقائق إلى مجففات الأنابيب الحرارية. يقوم الهواء الساخن بتعليق المادة ونقلها عبر شبكة أنابيب متعرجة، مما يؤدي إلى تبخر الرطوبة المتبقية وضمان خروج الرقائق من النظام تحت عتبة الرطوبة الحرجة البالغة 1%.
يؤثر تصميم مجفف الأنابيب الحراري بشكل مباشر على استهلاك الطاقة. يمكن أن يؤدي عزل مجاري الهواء واستخدام أنظمة استعادة الحرارة إلى تقليل الحمل الكهربائي أو الغاز المطلوب لتسخين الهواء بشكل كبير. بالإضافة إلى ذلك، فإن دمج فاصل إعصاري في نهاية خط التجفيف يساعد على إزالة جزيئات الغبار الدقيقة، مما يزيد من تحسين جودة الرقاقة النهائية قبل دخولها إلى صومعة التخزين.
لا يمكن لتكوين جهاز واحد معالجة جميع متغيرات HDPE بكفاءة. تتطلب معالجة الزجاجات الطبيعية ذات الجدران الرقيقة المقولبة بالنفخ معالجة ميكانيكية مختلفة عن إعادة طحن الأسطوانة الزرقاء عالية التحمل ذات الجدران السميكة. يجب معايرة أوقات الاحتفاظ الهيدروليكي وكثافة وحدة الغسيل بناءً على سمك المادة الأولية ومستويات التلوث الأولية. غالبًا ما تتطلب البراميل ذات الجدران السميكة عزم تمزيق أثقل وأوقات بقاء أطول في غسالات الاحتكاك لإزالة المواد الكيميائية الصناعية المضمنة، في حين تعطي الزجاجات الرقيقة الأولوية لإزالة الملصقات والغراء العدوانية في مرحلة الغسيل الساخن.
يجب أن تعكس تخطيطات المصنع هذه الاختلافات. سيحتوي الخط المخصص لزجاجات ما بعد الاستهلاك على فرز بصري واسع النطاق ومراحل غسيل ساخنة متعددة للتعامل مع الحجم الكبير من الملصقات والبقايا العضوية. في المقابل، فإن خط معالجة البراميل الصناعية سيعطي الأولوية لتقليل حجم الخدمة الشاقة، والفصل القوي للمعادن، والغسيل الاحتكاكي الممتد للتعامل مع الأوساخ الكاشطة والمخلفات الكيميائية.
| عملية البثق | الزجاجات الطبيعية (ما بعد الاستهلاك) | إعادة طحن الأسطوانة الزرقاء. (ما بعد الصناعة) |
|---|---|---|
| الملوثات الأولية | الملصقات الورقية، والمواد اللاصقة، وبقايا الأطعمة/المشروبات | المواد الكيميائية الصناعية، الزيوت الثقيلة، الأوساخ |
| التركيز على تقليل الحجم | سحق عالي السرعة، وقمع الغبار | تمزيق عالي التحمل، قطع عزم دوران عالي |
| كثافة الغسيل | عمل حراري عالي للمواد اللاصقة | تمديد الاحتكاك وأوقات البقاء الكيميائية |
| فصل بالوعة تعويم | ضروري لإزالة أغطية/حلقات PET | التركيز على الأوساخ الثقيلة واستخراج المعادن |
يتطلب تقييم خط غسيل البلاستيك النظر إلى ما هو أبعد من الحدود النظرية لفهم المخرجات الواقعية. قد ينتج النظام المصنف لـ 2000 كجم/ساعة فقط 1400 كجم/ساعة من الرقائق النظيفة إذا كانت البالات الواردة تحتوي على 30% من النفايات (الأوساخ والرطوبة والمواد البلاستيكية غير المتوافقة). تؤدي مستويات التلوث الشديدة إلى تقليل الإنتاجية الإجمالية وتتطلب تقليل الإنتاجية المتوقعة. يجب على المشغلين حساب السعة بناءً على ملف تعريف التلوث المحدد لمواد التغذية المحلية الخاصة بهم لتوقع حجم الإنتاج وإيرادات المنشأة بدقة.
تحدث الاختناقات بشكل متكرر عند معالجة المواد شديدة التلوث. إذا كان خزان الغسيل الساخن يتطلب فترة بقاء مدتها 15 دقيقة لإزالة المواد اللاصقة العنيدة، فيجب أن يتباطأ الخط بأكمله لاستيعاب فترة الاستبقاء هذه. يمكن أن يساعد شراء وحدات غسيل كبيرة الحجم أو تركيب خطوط معالجة متوازية في الحفاظ على معدلات إنتاجية عالية حتى عند التعامل مع المواد الأولية الصعبة.
يؤثر استخدام المياه بشكل مباشر على التكاليف التشغيلية والامتثال البيئي. يتطلب تشغيل عملية الغسيل المستمر كميات هائلة من الماء. إن الاعتماد فقط على المياه البلدية العذبة أمر غير مستدام من الناحية المالية. يجب أن تدمج المرافق أنظمة شاملة لمعالجة المياه وتنقيتها وإعادة تدويرها. تقوم هذه الأنظمة بالتقاط مياه الصرف الصحي، وتصفية المواد الصلبة العالقة والحمأة، وتحييد مستويات الأس الهيدروجيني، وضخ المياه النظيفة مرة أخرى إلى غسالات الاحتكاك والخزانات العائمة. تعمل عملية إعادة التدوير الفعالة على تقليل استهلاك المياه العذبة وتضمن الامتثال للوائح البلدية الصارمة لتصريف مياه الصرف الصحي.
تستخدم أجهزة معالجة المياه المتقدمة وحدات تعويم الهواء المذاب (DAF) والمواد الكيميائية المندفة لفصل الجسيمات الدقيقة والزيوت المستحلبة عن مياه الغسيل. يعد الحفاظ على المياه النظيفة المعاد تدويرها أمرًا بالغ الأهمية؛ إن ضخ المياه القذرة مرة أخرى إلى غسالات الاحتكاك يؤدي ببساطة إلى إعادة تلويث الرقائق وإحباط الغرض من عملية التنظيف.
استهلاك الطاقة يملي الربحية على المدى الطويل. المحركات الرئيسية التي تقود آلات التقطيع والكسارات وغسالات الاحتكاك وأجهزة الطرد المركزي تسحب تيارًا كبيرًا. ويواجه المشترون مقايضة واضحة بين النفقات الرأسمالية الأولية والمدخرات التشغيلية المستمرة. يتطلب الاستثمار في المعدات المجهزة بمحركات متميزة موفرة للطاقة (مثل تصنيفات IE3 أو IE4) نفقات أولية أعلى ولكنه يقلل بشكل كبير من فواتير الكهرباء الشهرية. يوفر تحليل مقياس الكيلووات لكل طن صورة واضحة للكفاءة التشغيلية الحقيقية للخط.
توفر محركات التردد المتغير (VFDs) وسيلة أخرى لتوفير الطاقة. إن تركيب VFDs على المحركات الكبيرة يسمح للمشغلين بضبط سرعة المعدات على أساس حمل المواد، مما يمنع المحركات من العمل بكامل طاقتها عندما يتم تغذية الخط جزئيًا فقط. يعمل هذا المستوى من التحكم على تقليل طفرات الطاقة وإطالة العمر الميكانيكي لمكونات محرك الأقراص.
من المؤكد أن النهج الواحد الذي يناسب الجميع يفشل في إعادة تدوير البلاستيك. يتطلب خط معالجة أباريق الحليب HDPE تكوينًا مختلفًا تمامًا عن خط معالجة البراميل الكيميائية الصناعية ذات الجدران الثقيلة. يجب على المشترين مراجعة المرونة الهندسية للشركة المصنعة. هل يمكنهم ضبط طول الخزان العائم؟ هل يقدمون خيارات جرعات كيميائية قابلة للتخصيص للغسيل الساخن؟ ستقوم المختصة شركة تصنيع خطوط غسيل البلاستيك بتقييم المواد الأولية المحددة الخاصة بك وتصميم نظام معياري مصمم خصيصًا لمواجهة تحديات التلوث تلك.
أثناء مرحلة الشراء، اطلب رسومات هندسية تفصيلية ومخططات تدفق العملية. قم بمراجعة التصميم المقترح لضمان الوصول المناسب للصيانة حول المكونات المهمة مثل الكسارة وأجهزة الطرد المركزي. يعطي النظام المصمم جيدًا الأولوية لكل من كفاءة المعالجة وسلامة المشغل، مع وجود ممرات واضحة ونقاط إغلاق/علامات يمكن الوصول إليها.
لا تقم أبدًا بشراء معدات إعادة التدوير الصناعية بناءً على الكتيبات فقط. تتطلب دليلا تجريبيا على الأداء. أرسل عينات من البالات - مثل زجاجات الزيت بعد الاستهلاك أو المواد البلاستيكية الصلبة المختلطة - مباشرةً إلى منشأة الاختبار التابعة للشركة المصنعة. المطالبة بتشغيل غسيل تجريبي. يتحقق هذا الاختبار المادي من قدرة المعدات على تحقيق نظافة الرقائق المطلوبة، وضرب أهداف الرطوبة، والحفاظ على إنتاجية مستقرة. يؤدي تحليل مخرجات المواد الفعلية إلى تقليل مخاطر ضعف الأداء بعد التثبيت.
عند مراجعة نتائج الاختبار، انتبه جيدًا لتوزيع حجم الرقاقة ومحتوى الرطوبة المتبقي. اطلب من الشركة المصنعة تقديم تقرير مفصل عن استهلاك الطاقة والمياه المسجل أثناء التشغيل التجريبي. تتيح لك هذه البيانات حساب تكاليف التشغيل الدقيقة والتحقق من ضمانات أداء البائع.
تعد الصيانة أحد عوامل عائد الاستثمار الحاسمة. يضمن التآكل الشديد الناتج عن الأوساخ والشظايا المعدنية فشل أجزاء التآكل. قم بتقييم البائع بناءً على موثوقية سلسلة التوريد الخاصة به. تحقق من التوافر الفوري لأجزاء التآكل المستهلكة مثل شفرات الكسارة، وشاشات غسالة الاحتكاك، ومحامل أجهزة الطرد المركزي. قم بتقييم وقت استجابتهم للدعم الفني وفحص مدى وضوح شروط الضمان الخاصة بهم. يمكن أن يؤدي وقت التوقف عن العمل في انتظار دوار بديل يتم شحنه من الخارج إلى محو أشهر من الأرباح التشغيلية.
إنشاء فهم واضح لاتفاقية مستوى الخدمة (SLA) قبل توقيع العقد. تحديد ما إذا كانت الشركة المصنعة تقدم دعمًا تشخيصيًا عن بعد عبر تكامل PLC، مما قد يقلل بشكل كبير من وقت استكشاف الأخطاء وإصلاحها. يعمل البائع الموثوق به كشريك طويل الأمد، حيث يوفر تدريبًا مستمرًا لموظفي الصيانة لديك وتوصيات استباقية لترقية المعدات.
تشكل الإزالة غير الكاملة للألياف الورقية والمواد اللاصقة الحساسة للضغط خطرًا كبيرًا. تنجو هذه البقايا من الغسيل البارد وتنتقل إلى الطارد، مما يسبب انسدادًا فوريًا للشاشة وتكربنًا في ذوبان البوليمر. خفف من هذه المخاطر عن طريق الترقية إلى خزانات الغسيل الساخن طويلة الأمد والمجهزة بضوابط دقيقة لجرعات المواد الكيميائية. حافظ على بروتوكولات درجة الحرارة الصارمة وتجنب إغراء تجاوز مرحلة الغسيل الحراري للحصول على خردة ما بعد الصناعة التي تبدو "نظيفة". يظل التطبيق الحراري والكيميائي المتسق هو الدفاع الوحيد ضد التلوث اللاصق.
قم بفحص خزان الغسيل الساخن بانتظام بحثًا عن تراكم الحمأة، والذي يمكن أن يعزل عناصر التسخين ويقلل درجة حرارة الماء. قم بتنفيذ روتين تنظيف مجدول لتصريف الخزان وإزالة الحطام المتراكم وإزالة الترسبات من ملفات التسخين. يعد الحفاظ على نقل الحرارة الأمثل أمرًا ضروريًا لتكسير المواد اللاصقة الصلبة.
يؤدي الخلط العرضي لـ PP أو PET أو PVC مع رقائق HDPE أثناء المعالجة إلى تدمير سلامة الدفعة. يغير هذا التلوث المتبادل مؤشر تدفق الذوبان ويسبب فشلًا هيكليًا في المنتج النهائي. يمكنك منع ذلك عن طريق فرض بروتوكولات صارمة لفصل المواد على الأرضية المتأرجحة. قم بتطهير خط الغسيل بالكامل، بما في ذلك القواديس والمثاقب والمجففات، عند التبديل بين أنواع الراتنج المختلفة. معايرة كثافات السوائل العائمة بالوعة بدقة لضمان الفصل الكامل للبوليمرات الأثقل من تيار HDPE المستهدف.
قم بتركيب لافتات واضحة وصناديق تخزين مرمزة بالألوان لمنع مشغلي الرافعات الشوكية من خلط المواد المعبأة عن طريق الخطأ. قم بإجراء دورات تدريبية منتظمة لموظفي الفرز للتأكد من قدرتهم على تحديد وإزالة المواد البلاستيكية غير المتوافقة بدقة قبل دخولها إلى آلة التقطيع.
ج: يجب تجفيف رقائق HDPE إلى محتوى رطوبة أقل من 1% قبل دخولها إلى الطارد. تتسبب مستويات الرطوبة المرتفعة في تحويل الماء إلى بخار داخل البرميل، مما يؤدي إلى حدوث رغوة وتغيرات في اللزوجة وفراغات هيكلية في الكريات النهائية.
ج: يضمن حجم الرقاقة الموحد، عادةً حوالي 3/8 بوصة اسميًا (10-12 مم)، كثافة كبيرة متسقة وتغذية سلسة في قادوس الطارد. تؤدي الأحجام غير المنتظمة إلى تجسير المواد، ومعدلات ذوبان غير متساوية، وتقلب الإنتاجية.
ج: تتطلب إزالة المواد اللاصقة الصلبة خزان غسيل حراري ساخن يعمل بين 85-90 درجة مئوية، بالإضافة إلى فترات بقاء طويلة، وتقليب ميكانيكي، وإضافة مواد كيميائية محددة مثل الصودا الكاوية أو المنظفات الصناعية.
ج: لا يمكن أن تذوب ألياف الورق. عند تعرضه لدرجات حرارة عالية داخل الطارد، يتفحم الورق ويؤدي إلى تعتيم حزم شاشة الترشيح الذائبة بسرعة. وهذا يفرض عمليات إيقاف تشغيل متكررة لتغييرات الشاشة ويقلل من جودة الحبيبات.
ج: رغم أن ذلك ممكن، إلا أنه يتطلب تعديلات معيارية كبيرة. تحتاج البراميل الثقيلة إلى تمزيق عزم دوران عالي وغسيل احتكاك أطول، في حين تتطلب الزجاجات الرقيقة سحقًا عالي السرعة وغسيلًا حراريًا شديدًا للملصقات. يجب معايرة المعدات لمواد التغذية المحددة.
ج: تقوم أنظمة إعادة التدوير بتصفية ومعالجة مياه الصرف الصحي، مما يسمح للمنشآت بإعادة استخدام المياه في غسالات الاحتكاك والخزانات العائمة. وهذا يقلل بشكل كبير من تكاليف المياه البلدية ويضمن الامتثال للوائح التصريف البيئي مع الحفاظ على كفاءة التنظيف.


