
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-30 المنشأ:محرر الموقع


تؤدي قدرات المعدات غير المتطابقة في مصنع إعادة التدوير إلى عواقب مالية وتشغيلية خطيرة. يمكن أن تؤدي أوقات الخمول المتكررة، واختناقات المواد، والاستهلاك المفرط للطاقة لكل طن إلى تدمير ربحية المنشأة بسرعة. يؤدي شراء الآلات المستقلة بناءً على أوراق المواصفات المعزولة إلى عدم كفاءة الخط بشكل كارثي. غالبًا ما تفشل مطالبات القدرة النظرية في سيناريوهات العالم الحقيقي. إن تغيرات كثافة المواد، وتقلب حجم الجسيمات، واحتباس الرطوبة بين المراحل تؤدي إلى إبطال أرقام خط الأساس هذه.
تعد موازنة الخط النظامية والمعالجة المسبقة المناسبة للمواد من الضروريات الهندسية المطلقة. لا يمكنك ببساطة توصيل ثلاثة أجهزة وتوقع التدفق المستمر. يوفر هذا الدليل إطارًا فنيًا لمزامنة مراحل التكسير والغسيل والتكوير. سوف نستكشف كيفية ضمان التشغيل المستمر وزيادة الإنتاج وتقييم قدرات تكامل البائعين عند الاستثمار في معدات إعادة تدوير البلاستيك الصناعية.
يعمل خط إعادة التدوير المتوازن بكفاءة عالية وبأقل قدر من التعطيل. النجاح في هذه البيئة يعني تحقيق فعالية إجمالية للمعدات (OEE) تزيد عن 85%. ينبغي أن تشاهد تيارًا ثابتًا في محركات الطارد، مما يشير إلى تغذية مادة متسقة. عندما تتوافق القدرات بشكل مثالي، يعمل النظام بأكمله ككائن حي واحد. تتدفق المواد بسلاسة من مرحلة التقطيع الأولية وحتى تصنيف الحبيبات النهائي. يقضي المشغلون وقتًا أقل في إزالة الانحشارات ووقتًا أطول في مراقبة مقاييس مراقبة الجودة.
وتظهر الاختناقات بسرعة عندما تكون القدرات غير متماثلة. تعمل الكسارة كبيرة الحجم التي تغذي غسالة صغيرة الحجم على حدوث تدفق فوري للمواد. يجب على المشغلين إيقاف الكسارة باستمرار للسماح للغسالة باللحاق بالركب، مما يتسبب في تآكل غير ضروري في مشغل محرك الكسارة وأحزمة القيادة. على العكس من ذلك، فإن آلة التكوير كبيرة الحجم التي تعمل على تغذية متعطشة تهدر كميات هائلة من الكهرباء. كما أنه يؤدي إلى تدهور جودة البوليمر بسبب فترة البقاء المفرطة داخل البرميل الساخن. تحترق المادة أو تفقد سلامتها الهيكلية قبل أن تصل إلى القالب، مما يؤدي إلى ظهور كريات هشة تفشل في اختبارات التأثير.
أثرت عقوبات استهلاك الطاقة على ميزانية التشغيل بشدة. يؤدي تشغيل المحركات ذات القدرة الحصانية العالية بأقل من سعة التحميل المثالية إلى إهدار كيلوواط/ساعة. تتطلب آلات التقطيع والطارد طاقة كبيرة فقط حتى يتم قلبها. إذا ظلت في وضع الخمول أو أصبحت نصف فارغة بسبب التأخير في المنبع، فسترتفع تكلفة الطاقة لكل طن من المنتج النهائي بشكل كبير. تتطلب العمليات الفعالة أن تعمل هذه المحركات الضخمة بأحمالها المصممة بشكل مستمر. لا يزال محرك الطارد بقدرة 250 كيلووات الذي يعمل بقدرة 40% يسحب حملًا أساسيًا ضخمًا، مما يؤدي إلى تدمير هوامش أرباحك في كل نوبة عمل.
ولتحديد أوجه عدم التماثل هذه في وقت مبكر، يجب على مديري المصانع تتبع مقاييس تشغيلية محددة عبر الخط. توفر مراقبة تكرار الإنذارات عالية المستوى لصندوق زيادة التيار ردود فعل فورية حول السعة الزائدة في المنبع. يكشف تتبع ضغط تفريغ الغاز على الطارد ما إذا كانت مرحلة تجفيف خط الغسيل تفشل في مواكبة الإنتاجية. تسمح نقاط البيانات هذه بإجراء تعديلات ميكانيكية مستهدفة بدلاً من التخمين.
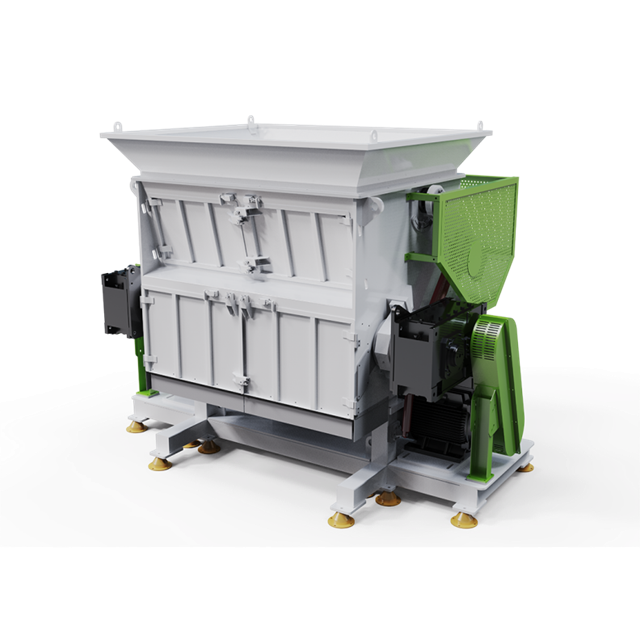
تملي الكثافة الظاهرية وشكل المادة الإنتاجية الحقيقية للكسارة. تتصرف المواد البلاستيكية الصلبة بشكل مختلف تمامًا عن الأفلام المرنة داخل غرفة القطع. يلعب سمك الجدار أيضًا دورًا رئيسيًا في مدى سرعة معالجة الآلة للخردة. يجب عليك تجاوز سعة لوحة الشركة المصنعة. إن الكسارة التي تم تصنيفها لـ 1000 كجم / ساعة على أنابيب HDPE السميكة قد تحقق فقط 400 كجم / ساعة على فيلم LDPE السائب. إن الخصائص الفيزيائية لحجم الإدخال تغير كل شيء، مما يتطلب تصميمات مختلفة للدوار وزوايا الشفرات للحفاظ على معدلات التغذية.
يحدد حجم فتحة شاشة الكسارة توزيع حجم الجسيمات (PSD). وهذا يؤثر بشكل مباشر على متطلبات السحب في مرحلة الغسيل. تؤدي أحجام الجسيمات غير المتناسقة إلى تعطيل معدل التغذية لجميع المعدات النهائية. تُغسل الرقائق الصغيرة بشكل أسرع وأكثر شمولاً. ومع ذلك، فإن تقليل حجم الشاشة يقلل من إنتاجية الكسارة ويزيد من توليد الغرامات. تمثل الأتربة والغرامات خسارة مادية مباشرة تنتهي في نظام الصرف الصحي. إن العثور على حجم الشاشة الدقيق الذي يوازن بين الإنتاجية وكفاءة الغسيل يتطلب اختبار تدفق المواد المحددة لديك.
يجب أن تتجاوز قدرة التكسير دائمًا قدرة المصب. يجب أن يكون حجم مرحلة التقطيع والسحق أعلى بنسبة 15-20% من مخرجات التكوير المستهدفة. ويمثل هذا المخصص للزيادة المفاجئة حقائق تشغيلية لا مفر منها. تصبح الشفرات باهتة أثناء التحول، مما يقلل من كفاءة القطع. شاشات عمياء مع مواد ذائبة أو ملصقات مبللة. تتطلب الصيانة الروتينية، مثل إزالة الانحشارات، توقفات قصيرة. تضمن السعة الإضافية أن بقية الخط لن يتضور جوعًا أبدًا.
يؤثر تكوين الدوار أيضًا على موازنة السعة. توفر الشفرات الدوارة المتداخلة إجراء قطع أكثر استمرارًا مقارنة بالشفرات المستقيمة، مما يقلل من ارتفاعات التيار ويسمح بمعدل تفريغ أكثر اتساقًا. عند تحديد حجم الكسارة، يجب أن تأخذ في الاعتبار الوقت اللازم لشحذ الشفرة وتعديل الفجوة. ستؤدي الآلة التي يصعب صيانتها إلى تمديد نوافذ الصيانة، مما يلغي أي مزايا قدرة نظرية قد تكون لديها على الورق.
تحدد النسبة المئوية للأوساخ والملصقات والزيوت وقت غسل الاحتكاك اللازم ووقت فصل الحوض عن العوامة. تتطلب الأفلام الزراعية شديدة الاتساخ تقليبًا شديدًا. يتطلب التلوث العالي فترة إقامة أطول في الخزانات. إن وقت المعالجة الممتد هذا يقلل بشكل فعال من إنتاجية خط غسيل البلاستيك في الساعة . لا يمكنك دفع المواد المتسخة بسرعة دون التضحية بجودة الحبيبات النهائية. يجب مراقبة عدد الدورات في الدقيقة وحالة الشاشة لغسالة الاحتكاك يوميًا للتأكد من أنها تقوم فعليًا بإزالة الملوثات بدلاً من مجرد دفع المياه القذرة.
تعمل المعالجة الكيميائية على تحسين إزالة التربة وتهيئة سطح البوليمر. الغسيل الساخن بالصودا الكاوية والمواد الخافضة للتوتر السطحي يكسر المواد اللاصقة والزيوت العنيدة. يؤثر هذا التكييف الكيميائي بشكل مباشر على كفاءة البثق في اتجاه مجرى النهر. تذوب الرقائق النظيفة والمكيفة جيدًا بشكل أكثر انتظامًا. كما أنها تقلل من تكرار عمليات تطهير مبدل الشاشة أثناء البثق. تضمن عوامل الترطيب المناسبة فصل الملوثات بشكل كامل عن البلاستيك الثمين الموجود في الخزانات العائمة، مما يمنع البلاستيك الثقيل من الانتقال مع الجزء الخفيف.
تتطلب موازنة الخط الفعالة حسابات دقيقة لخسارة العائد. تؤدي إزالة التلوث إلى تقليل الوزن الإجمالي لتيار المواد. إذا كانت دفعة من خردة ما بعد الاستهلاك تحتوي على 15% من الأوساخ والرطوبة، فسيكون الوزن الناتج للغسالة أقل بنسبة 15% من وزن مدخلات الكسارة. يجب أن يكون حجم المعدات النهائية لهذا الحجم المنخفض. يؤدي الفشل في حساب فقدان الإنتاجية إلى ظهور أجهزة بثق كبيرة الحجم وغير فعالة تكافح من أجل الحفاظ على ختم مصهور ثابت.
تعمل قدرة التجفيف كجسر حاسم بين الغسيل والتكوير. يجب أن تعمل أجهزة الطرد المركزي الميكانيكية والمجففات الحرارية معًا لاستخراج الرطوبة. يجب أن تنخفض الرطوبة المتبقية إلى أقل من عتبات محددة، غالبًا أقل من 1-3%، قبل دخول الطارد. تسبب الرقائق الرطبة رغوة وتدهور في الذوبان. كثيرًا ما يصبح المجفف بمثابة عنق الزجاجة الخفي في خط الغسيل، مما يحد من إنتاجية المصنع بالكامل. إن ترقية عناصر التسخين في المجفف الحراري أو زيادة عدد الدورات في الدقيقة لجهاز الطرد المركزي يمكن أن يؤدي في كثير من الأحيان إلى فتح السعة المخفية عبر الخط بأكمله.
تملي الكثافة الظاهرية للرقائق المغسولة والمجففة كفاءة التغذية. تواجه المواد الخفيفة والرقيقة صعوبة في الدخول إلى برغي الطارد بشكل طبيعي. غالبًا ما تحتاج إلى مغذيات القوة أو آلات البثق الضاغطة للمواد منخفضة الكثافة مثل فيلم LDPE. يجب أن يطابق تكوينات نظام تكوير البلاستيك السرعة اللولبية (RPM) ومحرك التردد المتغير (VFD) مع معدلات التغذية المحددة هذه. التغذية المتسقة تمنع الارتفاع وتضمن ضغط الذوبان المستقر عند رأس القالب.
تحدد خصائص المواد تصميم المسمار، ونسبة الطول/القطر (L/D)، ومتطلبات تفريغ الغاز. يحدد مؤشر تدفق الذوبان (MFI) للبلاستيك كيفية تصرفه تحت الحرارة والقص. تتطلب المواد المطبوعة أو الرطبة للغاية تفريغًا مزدوجًا قويًا لإزالة المواد المتطايرة. تعد مبدلات شاشات الترشيح الذائبة الدقيقة ضرورية للتيارات الملوثة. يعمل كل من تفريغ الغاز والترشيح الدقيق على تقييد تدفق الذوبان، مما يقلل من الإنتاجية الإجمالية. يجب عليك تحديد حجم محرك تشغيل الطارد للتعامل مع عزم الدوران المتزايد المطلوب لدفع المواد عبر هذه القيود.
يؤثر تكوين قالب التكوير بشكل كبير على الضغط الخلفي والإنتاجية. يجب أن يتوافق قطر فتحة القالب ونسبة المساحة المفتوحة ونسبة الضغط مع لزوجة البوليمر. يجب أن تتوافق أنظمة التبريد، سواء كانت حلقة مائية أو حبلا أو تحت الماء، مع معدل البثق. تتطلب أنظمة تجفيف وتصنيف الحبيبات معايرة دقيقة. يؤدي التبريد غير المناسب إلى التكتل وتوليد الدقائق والكريات المشوهة التي تفشل في فحوصات مراقبة الجودة. يجب التحكم بشكل صارم في درجة حرارة الماء في حلقة التبريد عبر المبردات للحفاظ على شكل الحبيبات الثابت.
تلعب ديناميكيات مبدل الشاشة أيضًا دورًا هائلاً في الإخراج المستمر. تتيح مبدلات الشاشة المزدوجة المكبس المستمرة للمشغلين تبديل شبكات المرشح القذرة دون إيقاف تدفق الذوبان. إذا كنت تستخدم مبدل شاشة يدويًا أو أحادي اللوحة على مواد شديدة التلوث، فإن التوقف المتكرر للخط سوف يدمر متوسطات الإنتاجية اليومية، بغض النظر عن حجم برميل الطارد.
يتطلب حساب السعة أسلوب الهندسة العكسية المعروف باسم طريقة "السحب". تبدأ بالمنتج النهائي المطلوب ثم تعمل للخلف. إذا كان هدفك هو 1000 كجم/ساعة من الكريات الجاهزة، فيجب عليك حساب ناتج الغسيل المطلوب. يتضمن ذلك مراعاة إزالة الرطوبة وفقدان الغرامات. بعد ذلك، تقوم بحساب مدخلات التكسير المطلوبة، مع الأخذ في الاعتبار فقدان التلوث ووقت توقف تآكل الشفرة.
| مرحلة المعالجة | المخرجات المستهدفة (كجم/ساعة) | خسارة الإنتاجية/العامل | سعة الإدخال المطلوبة (كجم/ساعة) |
|---|---|---|---|
| التكوير | 1000 | 2% (خسارة/غرامات الذوبان) | 1,020 |
| الغسيل والتجفيف | 1,020 | 15% (التلوث/الرطوبة) | 1200 |
| سحق | 1200 | 20% (بدل زيادة التيار/تآكل الشفرة) | 1,440 |
| فرز المواد الخام | 1,440 | 5% (المواد البلاستيكية/المعادن غير المستهدفة) | 1,515 |
يعد فصل المراحل الثلاث مع الصوامع العازلة بمثابة استراتيجية هندسية مهمة. تمتص الصوامع العازلة حالات التوقف الصغيرة وتحافظ على تدفق الخط. يجب عليك وضع صناديق التدفق بين الغسيل والتكوير. وهذا يسمح بالتشغيل المستمر للطارد حتى لو توقفت الكسارة لتغيير الشفرة لمدة 15 دقيقة. بدون مخازن مؤقتة، تقوم آلة التقطيع المنحشرة بإيقاف المصنع بأكمله على الفور.
التثبيت المادي للخط يملي آليات النقل. يجب أن تتعامل أنظمة النقل الهوائية، والأعاصير، والمثاقب اللولبية مع الأحجام المحسوبة. يجب عليك تحديد حجم نقاط النقل هذه بشكل صحيح لمنع تراكم المواد. تعمل الخطوط الهوائية سيئة التصميم على إتلاف الكريات أو السماح بتراكم الغبار بين مراحل المعالجة. يجب أن يقلل التخطيط من مسافات النقل مع إتاحة مساحة كافية للوصول إلى الصيانة.
تتطلب موازنة النفقات الرأسمالية مقابل وقت التشغيل التشغيلي اتخاذ قرارات استراتيجية. يؤدي شراء السعات المطابقة تمامًا إلى خفض التكاليف الأولية ولكنه يخلق خطرًا كبيرًا لتوقف الخط. إن بناء طاقة إنتاجية فائضة بنسبة 20% مع احتياطيات كبيرة يتطلب استثمارات أولية أعلى. ومع ذلك، يضمن هذا النهج أقصى وقت تشغيل تشغيلي. عادةً ما تفوق الربحية طويلة المدى للبثق المستمر التكلفة الأولية لمعدات الإنتاج الأكبر حجمًا.
عند تصميم التخطيط المادي، اتبع هذه الخطوات المتسلسلة لضمان التدفق المناسب للمواد:
قم بتقييم قدرة البائع على تصميم خط متماسك، وليس فقط بيع وحدات فردية. تعمل إمكانات تكامل النظام على فصل الشركاء الحقيقيين عن وسطاء المعدات البسيطة. ابحث عن تكامل وحدة التحكم المنطقية القابلة للبرمجة (PLC) المركزية. يتيح ذلك للآلات التواصل وموازنة تدفق المواد وضبط معدلات التغذية تلقائيًا ديناميكيًا. يعمل النظام الذكي على إبطاء عملية التقطيع تلقائيًا إذا اقترب خزان الغسيل من السعة القصوى.
يجب على الموثوقة الشركة المصنعة لآلة تكوير البلاستيك أن توفر إمكانية تخصيص المكونات الرئيسية. نادرًا ما تتعامل الآلات القياسية مع تدفقات الخردة المتنوعة بشكل مثالي. أنت بحاجة إلى تكوينات لولبية مخصصة وألواح قوالب مصنوعة خصيصًا. تعد مكونات المعالجة المسبقة المخصصة بناءً على مزيج المواد المحدد أمرًا حيويًا. تتطلب معالجة زجاجات PET هندسة مختلفة تمامًا عن إعادة تدوير عبوات HDPE المرنة.
اطلب اختبار قبول المصنع (FAT) باستخدام مادة الخردة الفعلية الخاصة بك. ستضمن الشركة المصنعة ذات المصداقية الإنتاجية ومقاييس الجودة للنظام بأكمله. لن يقوموا فقط بالتحقق من الآلات المعزولة التي تجري اختبارًا نظيفًا للبلاستيك. يكشف الاختبار باستخدام الخردة الملوثة عن قيود حقيقية على الإنتاجية. كما أنه يكشف أيضًا عن أي مشكلات تتعلق بالتغذية أو مشكلات الاحتفاظ بالرطوبة قبل شحن المعدات إلى منشأتك.
قم بتقييم سلسلة التوريد الخاصة بالبائع فيما يتعلق بأجزاء التآكل الحرجة. تتآكل شفرات الكسارة، ومبدلات الشاشة، ومسامير الطارد، وألواح القالب بانتظام. يجب عليك التأكد من عدم تدهور القدرة على المدى الطويل بسبب فترات التوقف الطويلة للصيانة في انتظار قطع الغيار. تحافظ الشركة المصنعة التي تتمتع بمخزون محلي قوي على تشغيل مصنعك. اطلب فترات زمنية محددة للعناصر عالية التآكل أثناء مرحلة الشراء.
يمثل تغيير تدفقات الخردة خطرًا كبيرًا على الخطوط المتوازنة. يؤدي التحول من الخردة الصناعية النظيفة إلى نفايات ما بعد الاستهلاك إلى تغيير الكثافة الظاهرية ومستويات التلوث. يجب عليك إنشاء محركات أقراص متغيرة السرعة في النظام لضبطها ديناميكيًا. تسمح خزانات التكييف المعيارية للمشغلين بزيادة وقت الإقامة للدفعات الأكثر اتساخًا. تمنع المرونة في التصميم الأولي الخط من أن يصبح قديمًا عندما تتغير إمدادات السوق.
غالبًا ما تتسبب جداول الصيانة الوقائية في إيقاف تشغيل المصانع بشكل متتالي إذا لم يتم التخطيط لها بشكل صحيح. تتطلب الكسارات تغييرات متكررة في الشفرة للحفاظ على الإنتاجية. تتطلب خطوط الغسيل تنظيفًا منتظمًا للخزان لإزالة الحمأة. تتطلب الطاردات تغييرات في الشاشة وصيانة القالب. يجب أن يتم تصميم الخط بسعة عازلة كافية حتى لا تتداخل نوافذ الصيانة هذه بشكل مدمر. تحافظ الصيانة المتقطعة على تشغيل الطارد أثناء صيانة المكونات الأولية.
تعد القدرة على معالجة المياه من المخاطر الأخرى التي يتم تجاهلها بشكل متكرر. إذا لم تتمكن محطة معالجة مياه الصرف الصحي الخاصة بك من معالجة النفايات السائلة الناتجة عن خط الغسيل بكامل طاقتها، فسوف تضطر إلى إبطاء العملية بأكملها. تأكد من أن أنظمة ترشيح المياه وجرعات المواد الكيميائية لديك مصممة للتعامل مع الحد الأقصى من الناتج النظري لغسالات الاحتكاك والخزانات العائمة.
تعتمد إعادة تدوير البلاستيك الناجحة بشكل كبير على ديناميكيات السوائل والتدفق المستمر. إنها ليست مجرد سلسلة من العمليات الميكانيكية المعزولة المجمعة معًا. يتطلب تحقيق الربحية محاذاة دقيقة لقدرات التكسير والغسيل والتكوير.
قم بإعطاء الأولوية للموردين الذين يقدمون عناصر تحكم PLC متكاملة وهندسة لولبية مخصصة. اطلب حسابات شفافة للعائد والخسارة وأنظمة إدارة المخزن المؤقت المثبتة. تصميم خط متماسك يمنع الاختناقات ويزيد من كفاءة الطاقة لديك.
للمضي قدمًا بفعالية، اتخذ الخطوات العملية التالية:
ج: يجب أن تتمتع الكسارات عمومًا بقدرة نظرية أكبر بنسبة 15-25% من جهاز التكوير. تتسبب هذه السعة الزائدة في تآكل الشفرة الحتمي وتسبب عمى الشاشة وفقدان إنتاجية المواد أثناء مرحلة الغسيل. إنه يضمن أن الطارد لا يتضور جوعًا للمواد.
ج: تسبب الرطوبة الزائدة رغوة في الذوبان وتتطلب تفريغًا قويًا للغاز. يؤدي هذا إلى إبطاء عملية البثق، ويزيد من استهلاك الطاقة، ويقلل بشدة من جودة الحبيبات النهائية عن طريق خلق الفراغات والهياكل الضعيفة.
ج: تقوم الصوامع العازلة بفصل مراحل المعالجة. إنها تسمح للطارد بالعمل بشكل مستمر على الرقائق المخزنة بينما يتم إيقاف المعدات الأولية مؤقتًا لإجراء الصيانة الروتينية، أو تغيير الشفرات، أو إدارة الزيادات غير المتوقعة في المواد.
ج: يحدد تكوين القالب، وتحديدًا حجم الثقب ونسبة الضغط، الضغط الخلفي على الطارد. يعمل القالب ذو الحجم غير المناسب على تقييد تدفق الذوبان، مما يتسبب في تدهور المواد، وتقليل الإنتاجية في الساعة، وزيادة حمل المحرك.
ج: تتطلب معالجة كليهما نمطية كبيرة. بينما يكون ذلك ممكنًا، يجب أن يتميز الخط بمحركات متغيرة السرعة، وشاشات كسارة قابلة للتبديل، ومغذيات قوة متخصصة للتعامل مع الاختلافات الجذرية في الكثافة الظاهرية وسلوك التغذية.


