
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-24 المنشأ:محرر الموقع


تتطلب مرافق إعادة التدوير الصناعية نفقات رأسمالية ضخمة. لا تزال معدلات الفشل التاريخية مرتفعة بسبب زحف النطاق غير المُدار، وتأخر التشغيل، والاختناقات التنظيمية. غالبًا ما تؤدي المقترحات الأولية الغامضة إلى عدم تطابق قدرات المعدات، وتحديثات غير متوقعة للمرافق، وأنظمة معالجة المواد غير المتوافقة، وتضخم تكاليف التكامل بين مراحل الفرز والغسيل والبثق. يتمثل الدفاع الأساسي للمشتري ضد تجاوزات الميزانية في إجراء تقييم صارم لكيفية تحديد الشركة المصنعة لمصنع إعادة تدوير البلاستيك الجاهز لنطاق المشروع وتوثيقه والتحكم فيه قبل توقيع العقد. سنقوم بتفصيل الأطر الهندسية الدقيقة والحدود وبروتوكولات اختبار القبول المطلوبة للحفاظ على بناء منشأتك القادمة على المسار الصحيح وفي حدود الميزانية.
إن متطلبات المرافق ذات الحجم الصغير التي تم اكتشافها في وقت متأخر من مرحلة التثبيت تؤدي إلى تأثيرات مالية متتالية. في حالة انقطاع التيار الكهربائي، أو أنابيب المياه، أو خطوط الهواء المضغوط، أو قدرات تبريد المياه غير كافية، تتوقف العمليات بينما يتم التعجيل بتحديثات الموقع باهظة الثمن. غالبًا ما نشهد توقف المشاريع لأن حسابات الحمل الكهربائي الأولية تجاهلت ذروة سحب بدء التشغيل لآلات تمزيق الورق الثقيلة. بروتوكولات البرامج المنحرفة بين العقد الآلية المختلفة تفرض نقاط تدخل يدوية. وهذا يسبب تأخيرات تشغيلية ويزيد من متطلبات العمالة على الأرض.
تحدث اختناقات القدرة عندما يكون أداء أحد الأنظمة الفرعية ضعيفًا، مما يؤدي إلى انخفاض العائد على الاستثمار في المصنع بأكمله. إذا لم تتمكن مرحلة الفرز أو التقطيع من تغذية المعدات النهائية بالسرعة الكافية، فإن خطوط البثق تعمل في وضع الخمول. لا يمكنك تحمل تكلفة الحصول على جهاز بثق عالي السعة ينتظر الرقائق المبللة لأن المجفف الحراري كان صغير الحجم. يؤدي زحف النطاق المنظم، مثل المتطلبات غير المتوقعة لترشيح انبعاثات المركبات العضوية المتطايرة أو تصاريح تصريف المياه ذات الحلقة المغلقة، إلى زيادة تشغيل الأكشاك. عندما تطلب السلطات المحلية أنظمة تنقية إضافية في وقت متأخر من البناء، يمتد الجدول الزمني للمشروع لعدة أشهر.
تستخدم المواد التسويقية في كثير من الأحيان مصطلح "تسليم المفتاح" بشكل فضفاض. وهذا يتناقض بشكل حاد مع الواقع الهندسي لعقود EPC (الهندسة والمشتريات والبناء). يتطلب المشروع الجاهز الحقيقي تعريفًا صارمًا لحدود البطارية. تحدد حدود البطارية بالضبط أين تبدأ مسؤولية الشركة المصنعة وتنتهي. يتضمن ذلك جميع نقاط ربط المرافق، مما يضمن عدم تحميل المشتري تكاليف التكامل الخفية.
| مكون المشروع | نطاق محدد بشكل سيئ (مجزأ) | حدود صارمة للبطارية (تسليم المفتاح الحقيقي) |
|---|---|---|
| مادة التغذية | "يوفر العميل النفايات البلاستيكية." | "يقبل المصنع زجاجات PET المعبأة عند رصيف التحميل الناقل A1." |
| المرافق | "يتطلب طاقة وماء بقوة 480 فولت." | "توفر الشركة المصنعة لوحة الكسارة الرئيسية؛ ويقدم العميل خدمة 2000 أمبير إلى الكتلة الطرفية T-1. يوفر العميل 50 جالونًا في الدقيقة من الماء بمعدل 60 رطل لكل بوصة مربعة للشفة W-2." |
| مياه الصرف الصحي | "يخرج حبل الغسيل المياه القذرة" | "تقوم الشركة المصنعة بتضمين نظام DAF؛ حيث تقوم بتصريف المياه النظيفة إلى المجاري البلدية عند درجة حموضة 7.0-8.0" |
تعد عمليات تدقيق تدفق النفايات ضرورية لتحديد أنواع البوليمر ومستويات التلوث ومحتوى الرطوبة ووجود مواد غريبة مثل المعادن أو الزجاج. لا يمكنك تصميم مصنع وظيفي بناءً على الافتراضات. يستخدم المصنع المختص هذه البيانات التجريبية لتحديد النطاق. وهذا يضمن أن الماكينة مصممة خصيصًا للمواد الفعلية التي تتم معالجتها. إذا كانت بالات الإدخال الخاصة بك تحتوي على 15% PVC و5% ألومنيوم، فيجب تحديد نطاق خط الفرز باستخدام فواصل محددة للأشعة تحت الحمراء القريبة (NIR) والتيار الدوامي للتعامل مع هذا الحمل الدقيق.
يجب على الشركة المصنعة دمج المتطلبات التنظيمية المحلية في النطاق الأولي. يتضمن ذلك لوائح CE وOSHA ووكالة البيئة المحلية. تعتبر مساحة الموقع، وقدرات التحميل الأرضية، وعمليات تدقيق خلوص السقف ضرورية لضمان أن تخطيط الماكينة يمنع التداخل المكاني. تتطلب خزانات الغسيل الثقيلة منصات خرسانية مسلحة. تحتاج الصوامع الطويلة إلى إزالة كافية للسقف. ويجب على الفريق الهندسي التحقق من هذه الأبعاد قبل تصنيع قطعة واحدة من الفولاذ.
تقوم دراسة FEED بتأمين مخطط تدفق العملية (PFD)، ومخطط الأنابيب والأجهزة (P&ID)، والرسوم البيانية الكهربائية أحادية الخط في وقت مبكر من المشروع. هذه المرحلة تقضي على التخمين. تحدد عملية أمر التغيير الصارمة كيفية التعامل مع الانحرافات التي يطلبها العميل أو التي تقتضيها ظروف الموقع.
تتطلب مراحل التقطيع والتحبيب والفرز التي تسبق خط الغسيل هندسة دقيقة. تعمل إحدى الشركات المصنعة لمصنع إعادة تدوير البلاستيك الجاهز على منع الاختناقات عن طريق تحديد نطاق آلات تمزيق الورق للخدمة الشاقة باستخدام عزم الدوران الصحيح وأحجام الشاشة المعدلة وفقًا لسمك البلاستيك المدخل المحدد. تتطلب أنابيب HDPE ذات الجدران السميكة تكوينات دوارة مختلفة عن أفلام LDPE الرقيقة. يؤدي دمج أنظمة الفرز المغناطيسية والبصرية إلى حماية الآلات النهائية من التلف الناتج عن المعادن أو الأجسام الغريبة. يمكن أن يؤدي الترباس المفقود إلى تدمير شفرات المحبب في ثوانٍ، مما يتسبب في توقف العمل بشكل كبير.
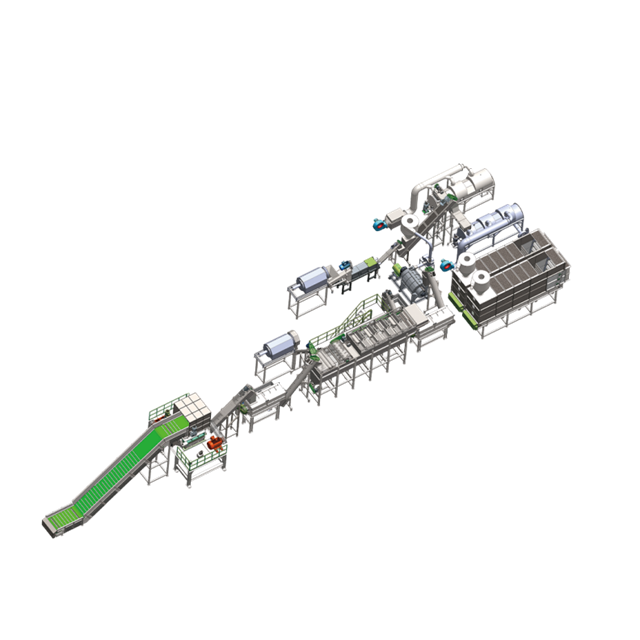
تركز متطلبات النطاق عالي الأداء لخط غسيل البلاستيك على غسالات الاحتكاك، وخزانات الحوض العائمة، ووحدات الغسيل الساخن، وأنظمة التجفيف الميكانيكية أو الحرارية. يجب أن يتطابق عدد الدورات في الدقيقة لغسالات الاحتكاك مع مستوى تلوث الرقائق. حدود النطاق الحاسمة هي معالجة مياه الصرف الصحي. يجب أن يوضح العقد ما إذا كانت الشركة المصنعة لخط غسيل البلاستيك تتضمن نظام تنقية المياه ذو الحلقة المغلقة. ويغطي ذلك نزح مياه الحمأة، وتعديل درجة الحموضة، وإعادة تدوير المياه. إذا كان الأمر يتطلب موردًا خارجيًا، فيجب تحديد نقاط التكامل بشكل صريح في P&ID.
تشمل المعلمات الهندسية المطلوبة لتحديد نطاق نظام تكوير البلاستيك نسب L/D للطارد، ومناطق التنفيس والتفريغ، ومتطلبات ترشيح الذوبان بناءً على جودة الرقائق المغسولة. تتطلب الأفلام المطبوعة بدرجة عالية مناطق تفريغ مزدوجة لإزالة المواد المتطايرة من الحبر. يجب على الشركة المصنعة تبرير الاختيار بين التكوينات أحادية اللولب والمسمار المزدوج ضمن نطاق المشروع. يعد إدراج أنظمة تنقية هواء العادم وتبريد الحبيبات ضمن نطاق آلة التكوير أمرًا إلزاميًا أيضًا. أنت بحاجة إلى حلقة مياه قوية أو إعداد تكوير حبلا مطابق لمؤشر تدفق ذوبان البوليمر.
تتطلب حركة المواد بين خط غسيل البلاستيك ونظام تكوير البلاستيك تخطيطًا دقيقًا. تضمن الصوامع العازلة، وأنظمة النقل الهوائية، وتخزين التحكم في الرطوبة، تغذية الكريات بشكل مستمر وغير متقطع. الطاردون يكرهون التغذية الجائعة. تمتص سعة المخزن المؤقت المناسبة توقفات الصيانة الأولية دون إغلاق خط البثق.
تتضاعف مخاطر التكامل عندما يقوم موفر تسليم المفتاح بالاستعانة بمصادر خارجية للمكونات دون إرشادات تصميم موحدة. يعمل نظام SCADA (التحكم الإشرافي والحصول على البيانات) الموحد كدليل نهائي على تكامل النطاق. فهو يربط جميع المراحل، بدءًا من التقطيع والغسيل وحتى التكوير والتعبئة، في واجهة مشغل واحدة. تضمن أقفال الأمان المركزية أنه في حالة تعطل آلة التكوير، فإن تغذية خط الغسيل الأولي تتوقف تلقائيًا مؤقتًا لمنع تدفق المواد.
يجب أن تتضمن المقاييس المكتوبة في نطاق العمل الإنتاجية المستهدفة بالكيلوجرام في الساعة. يجب تحديد معلمات جودة الحبيبات النهائية مثل مؤشر تدفق الذوبان، ومحتوى الرطوبة أقل من واحد بالمائة، والكثافة الظاهرية. تعد نسب الخسارة والعائد المقبولة أمرًا بالغ الأهمية أيضًا. تحمي هذه المقاييس المشتري من قبول مصنع يعمل ولكنه يفشل في تحقيق الجدوى التجارية. إذا كان العقد ينص على 2000 كجم/ساعة، فيجب أن يحافظ المصنع على هذا المعدل بشكل مستمر، وليس فقط لمدة خمس دقائق.
يقوم بروتوكول FAT باختبار المعدات في منشأة الشركة المصنعة قبل الشحن. يتضمن ذلك التشغيل التجريبي والتحقق من لوحة التحكم والاختبار على مستوى المكونات. نقوم بفحص دوران المحرك ومعايرات أجهزة الاستشعار ودوائر التوقف في حالات الطوارئ. يحدد بروتوكول SAT معايير التسليم النهائي في موقع المشتري. يتضمن ذلك تشغيل المواد الأولية الفعلية تحت أحمال تشغيلية مستمرة لعدد محدد من الساعات المتتالية للتحقق من صحة الأداء.
غالبًا ما يفوق تسليم الآلات جاهزية المنشأة، مما يخلق احتكاكًا كبيرًا. يجب على الشركة المصنعة توفير رسومات أحمال الأساس، ومخططات حفر الخنادق للصرف، والخطط الكهربائية قبل أشهر. تتطلب أجهزة البثق الثقيلة منصات خرسانية معزولة لتخفيف الاهتزاز. تتطلب خطوط الغسيل حفر خنادق أرضية واسعة النطاق لإدارة انسكابات المياه وتسهيل عمليات الغسيل. إذا لم يتم الانتهاء من هذه الأعمال المدنية قبل وصول الحاويات، يتوقف التثبيت.
تشكل انفجارات الغبار في مناطق تقليل الحجم مخاطر شديدة. يجب على الشركة المصنعة دمج بروتوكولات السلامة، مثل المحركات المعتمدة من ATEX وأنظمة استخراج الغبار. يؤدي تمزيق المواد البلاستيكية الجافة إلى توليد جسيمات دقيقة شديدة الاشتعال. يجب أن يحدد النطاق مسؤوليات تأمين التراخيص الصناعية المحلية وتصاريح التشغيل. يجب أن تستوفي مداخن الانبعاثات الصادرة عن مناطق تفريغ الكريات معايير جودة الهواء المحلية.
السيطرة على النطاق تشمل العنصر البشري. يجب أن تتضمن العقود بشكل صريح تدريبًا شاملاً للمشغلين المحليين وموظفي الصيانة ومسؤولي السلامة. تصبح المنشأة ذات التقنية العالية عديمة الفائدة إذا لم يتمكن الطاقم المحلي من استكشاف أخطاء مغير الشاشة المحظور وإصلاحها. تعد الأدلة المحلية وقوائم قطع الغيار واتفاقيات مستوى خدمة الدعم الفني بعد التشغيل ضرورية لتحقيق النجاح على المدى الطويل.
ج: يقوم موفر الخدمة الجاهزة بإدارة الهندسة وتخطيط التخطيط والتصنيع والتركيب والتشغيل وتدريب المشغلين. إنهم يقدمون منشأة تشغيلية متكاملة تمامًا بدلاً من مجرد توريد مكونات الآلات الفردية. ويضمن هذا أن تعمل جميع الأنظمة الفرعية معًا بسلاسة بموجب ضمان واحد وضمان الأداء.
ج: تحدد حدود البطارية الحدود المادية والكهربائية والمرافق. وهي تحدد بالضبط أين تبدأ مسؤولية الشركة المصنعة وتنتهي. وهذا يمنع تكاليف التكامل الخفية بين وحدات المعالجة والبنية التحتية للموقع، مما يوضح من يوفر نقاط الطاقة وخطوط المياه والأساسات المدنية.
ج: تحدد مستويات التلوث واختلافات البوليمر ومحتوى الرطوبة التصميم المحدد ومتطلبات السعة الخاصة بالماكينة. وبدون بيانات المواد الأولية التجريبية، قد يقلل المصنعون من حجم أنظمة الغسيل والفرز والترشيح، مما يؤدي إلى أعطال متكررة وضعف جودة الحبيبات النهائية.
ج: يؤدي الشراء من بائعين مختلفين إلى مخاطر تكامل شديدة. تواجه حالات عدم تطابق في نقل المواد، ومشكلات توافق SCADA، وفقدان المسؤولية ذات النقطة الواحدة. إذا فشل المصنع في تحقيق أهداف الإنتاجية، فسوف يلقي البائعون اللوم على بعضهم البعض بدلاً من إصلاح المشكلة.
ج: يجب أن يدمج النطاق عناصر التحكم في الانبعاثات وشهادات السلامة من انفجارات الغبار مثل ATEX أو NFPA وأنظمة إدارة مياه الصرف الصحي. يجب على الشركة المصنعة تصميم المعدات لتلبية لوائح السلامة البيئية والصناعية المحلية لضمان إمكانية تشغيل المنشأة بشكل قانوني.
ج: يتحقق FAT من صحة وظائف المعدات في المصنع قبل الشحن من خلال عمليات التشغيل الجافة والفحوصات الكهربائية. يتحقق SAT من صحة الأداء التشغيلي في الموقع باستخدام تيارات النفايات الفعلية في ظل ظروف التحميل المستمر لإثبات أن المصنع يلبي الإنتاجية التعاقدية ومقاييس الجودة.
ج: يجب أن تقوم عملية التوثيق الرسمية بتقييم التعديلات على معلمات المشروع أو ظروف الموقع وتكلفتها والموافقة عليها. ويضمن ذلك إدارة تأثيرات الجدول الزمني والميزانية بشفافية، مما يتطلب تسجيل خروج العميل قبل تنفيذ أي تغييرات هندسية أو تصنيعية.


