
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-26 المنشأ:محرر الموقع


سيؤدي اختيار طريقة القطع الخاطئة إلى تدهور جودة البوليمر لديك بسرعة. على أرض المصنع، يعد إنتاج الكريات الموحدة عالية الجودة بمثابة شريان الحياة لأي عملية تصنيع وإعادة تدوير للمواد البلاستيكية. في نهاية المطاف، تحدد الهندسة الفيزيائية والكثافة الظاهرية لمنتجك النهائي قيمته السوقية.
ومع ذلك، لا تنجو جميع البوليمرات من عملية التحبيب بالتساوي. يؤدي اختيار طريقة قطع غير متوافقة إلى كسر الخيوط بشكل متكرر، أو توليد غبار مفرط، أو كتل ذائبة تؤدي إلى تشويش معداتك بوحشية. تؤدي هذه الاختيارات الهندسية السيئة حتمًا إلى توقف الماكينة عن العمل بشكل مكلف وتؤدي إلى إحباط المشغلين بشدة.
تسلط تقارير سوق إعادة تدوير البلاستيك العالمية الأخيرة الضوء على تحول هائل نحو الاقتصاد الدائري، مع نمو سنوي مطرد في انتعاش البلاستيك الصلب بعد الاستهلاك. تتعرض المرافق لضغوط هائلة لمعالجة كميات أكبر من البالات الصلبة المختلطة، مما يدفع المعدات إلى حدودها المطلقة. يتطلب هذا التحول في الصناعة أنظمة تحبيب توفر إنتاجية عالية دون تدخل يدوي مستمر. وبالتالي، أصبح فهم السلوك المادي أكثر أهمية من أي وقت مضى.
في هذا الدليل الشامل، سنقوم بتحليل المواد البلاستيكية التي تزدهر في نظام قطع الجدائل. سوف تتعلم كيفية تحديد المواد التي تشكل تحديات ميكانيكية واكتشاف استراتيجيات قابلة للتنفيذ لتحسين الإعداد بالكامل لتحقيق أقصى قدر من الكفاءة التشغيلية.
لتحديد المواد البلاستيكية التي سيتم تشغيلها بسلاسة عبر أجهزتك، يجب عليك أولاً فهم الرحلة الميكانيكية والحرارية التي يتخذها البوليمر. إن تكوير الخيوط ليس إجراءً واحدًا. بل هي عملية متسلسلة ومنسقة للغاية تتضمن البثق والتبريد والتجفيف وأخيرًا القص.
الحالة الفيزيائية للراتنج المنصهر تملي توافقه. تحدد خصائص مثل قوة الذوبان واللزوجة والتوصيل الحراري ما إذا كان البوليمر يمكنه تشكيل حبلا مستمرا. يجب أن يتحمل هذا الشريط التوتر الجسدي الناتج عن سحبه من رأس قالب الطارد، من خلال حمام مائي، وإلى شفرات القطع دون الترهل إلى الأسفل أو الانكسار تحت الضغط.
تبدأ العملية عندما يقوم جهاز البثق بتنقية البلاستيك المنصهر من خلال رأس قالب مصمم خصيصًا. غالبًا ما تتميز المعدات الحديثة ببراميل ثنائية المعدن متقدمة وتصميمات لولبية محسنة بنسبة طول إلى قطر تبلغ 36:1 لضمان ذوبان متجانس تمامًا. عند الخروج من وجه القالب، تسقط هذه الخيوط المتوهجة على الفور في حمام مائي بارد.
تصور أرضية المصنع. يقوم المشغلون بمراقبة منطقة التحول هذه باستمرار لأن طول ودرجة حرارة الحمام المائي هي المتغيرات الأكثر أهمية في المصنع بأكمله. يجب أن يستخرج الماء حرارة كافية من البوليمر لتقوية الجلد الخارجي. يوفر هذا الجلد الصلب قوة الشد اللازمة لسحب الشريط للأمام بواسطة بكرات التغذية. وعلى العكس من ذلك، يجب ألا يبرد القلب بسرعة كبيرة بحيث يصبح البلاستيك هشًا. إن العثور على هذا التوازن الحراري الدقيق يمنع حدوث كسر كارثي قبل أن تصل المادة إلى الدوار.
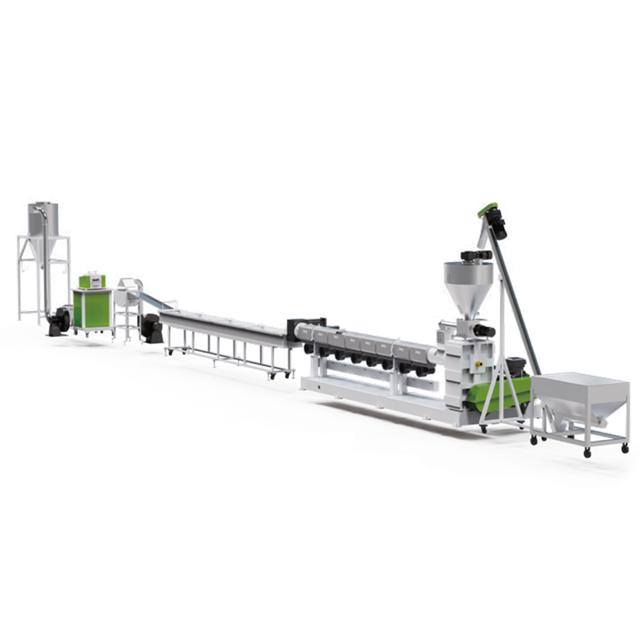
تعد طريقة تكوير الخيوط هي المعيار الصناعي بلا منازع لمعالجة البوليمرات الصلبة، والتعامل بسهولة مع الاختلافات الطفيفة في تدفق الذوبان دون الحاجة إلى تدخل يدوي مستمر. عند مطابقتها بالمواد المناسبة، تعمل هذه الآلات بشكل مستمر لعدة أيام.
يمكن القول إن مادة البولي بروبيلين والبولي إيثيلين، بما في ذلك المتغيرات عالية الكثافة ومنخفضة الكثافة، هي أكثر المواد شيوعًا التي تتم معالجتها باستخدام هذه الطريقة. تمتلك البولي أوليفينات قوة ذوبان استثنائية.
عند انبثاقها، تصطف سلاسلها الجزيئية بطريقة تسمح للخيوط المنصهرة بدعم وزنها بثقة أثناء عبورها فجوة الهواء في الماء. بسبب منحنيات التبريد التي يمكن التنبؤ بها والهياكل شبه البلورية، يمكن معالجتها بسهولة في آلة تكوير البلاستيك القياسية . عند تشغيل البولي أوليفينات النظيفة، يستمتع المشغلون عادةً بنوبات عمل طويلة ومتواصلة مع الحد الأدنى من توليد الغبار وأبعاد الكريات الحادة.
تتطلب المواد البلاستيكية الهندسية معالجة حرارية دقيقة نظرًا لخصائصها الفريدة، ومع ذلك تظل متوافقة بدرجة كبيرة مع قطع الخيوط عندما تتم معايرة الخط بشكل صحيح.
البولي إيثيلين تيريفثاليت: يهيمن هذا البوليمر على قطاع إعادة تدوير الزجاجات، ويتطلب إدارة دقيقة لدرجة الحرارة. نظرًا لأنها تنتقل من الحالة غير المتبلورة إلى الحالة البلورية، فإن قطع الخيوط المقترنة بمعدات البلورة النهائية يؤدي إلى نتائج مذهلة. تضمن الطبيعة الصلبة للخيط المبرد بشكل صحيح قصًا نظيفًا ومرضيًا.
البولي كربونات وABS: تتميز هذه البوليمرات غير المتبلورة بصلابتها وثبات أبعادها. لا تتقلص بشكل غير متوقع عندما تصطدم بالحمام المائي. هذا الاستقرار الهيكلي يجعلها مرشحة مثالية للقطع بدون غبار، مما يؤدي إلى الحصول على كريات عالية الجودة وعالية القيمة.
البولياميدات: تتم معالجة مواد مثل النايلون عند درجات حرارة أعلى بكثير وتعمل مثل الإسفنج، وتمتص الرطوبة بسرعة. يتعامل قاطع الجدائل مع مادة البولي أميد بشكل جميل، بشرط أن يحافظ المشغل على درجة حرارة حمام الماء مرتفعة بين 60 و80 درجة مئوية. وهذا يمنع الخيوط من التعرض لصدمة حرارية أو امتصاص الماء الزائد قبل دخول القاطع.
من المؤكد أن البوليسترين، وخاصة الأغراض العامة والدرجات عالية التأثير، يمكن أن يتم تحويله إلى حبيبات. المشكلة هي أن هذه المادة هشة بطبيعتها.
إذا كان حمام التبريد باردًا جدًا، فإن الانخفاض المفاجئ في درجة الحرارة يخلق ضغوطًا داخلية شديدة. سوف تنكسر الخيوط مثل الأغصان الجافة قبل أن تلمس بكرات السحب. ومن خلال تنفيذ ضوابط ترموستاتية دقيقة، يستطيع مديرو المصانع ترويض هذه الطبيعة الهشة، مما يضمن تشغيل إنتاج مستمر ومربح.
لتبسيط عملية اختيار المعدات الخاصة بك، قم بمراجعة هذا التفصيل الفني لتوافق البوليمر مع أنظمة قطع الجدائل القياسية.
| فئة البوليمر، | قوة الذوبان | ، ملاءمة القطع، | التركيز التشغيلي |
|---|---|---|---|
| البولي أوليفينات مثل البولي إيثيلين والبولي بروبيلين | عالي | ممتاز | إعداد حمام التبريد القياسي؛ عملية مستقرة للغاية. |
| الراتنجات الهندسية مثل البولي كربونات والنايلون | متوسطة إلى عالية | جيد جدًا | يتطلب التحكم الدقيق في درجة حرارة حمام الماء لمنع الصدمة الحرارية. |
| اللدائن الناعمة مثل TPU و PVC الناعم | قليل | فقير | عرضة للالتفاف حول الدوارات. ينصح بشدة التكوير تحت الماء. |
| المركبات المملوءة بدرجة عالية مثل الألياف الزجاجية المقواة | عالي | عدل | تشكل خيوطًا ثابتة ولكنها تسبب تآكلًا شديدًا للشفرة؛ يتطلب دوارات كربيد التنغستن. |
لا يعمل قاطع الجدائل أبدًا بشكل منعزل. إنه بمثابة أداة الدقة النهائية ضمن نظام بيئي ميكانيكي أكبر بكثير.
عندما تقوم بمعالجة الخردة الصلبة بعد الاستهلاك مثل علب البطاريات المكسورة أو الأنابيب المبثوقة أو حاويات المنظفات السميكة، يجب تصميم النظام بأكمله لتحقيق التآزر. يدمج المتخصص خط تكوير البلاستيك الصلب غسل المواد، والتقطيع، والصهر، والتقطيع في سير عمل آلي سلس. غالبًا ما يتم تصميم الأنظمة الصناعية للتعامل مع قدرات تتراوح من 300 إلى 1000 كجم في الساعة.
أولاً، يتم إدخال الرقائق الصلبة إلى الطارد. تقوم أنظمة الترشيح للخدمة الشاقة، مثل مبدلات الشاشة ذات المكبس المزدوج، بتطهير الملوثات غير الذائبة مثل رقائق الألومنيوم أو الملصقات الورقية التي قد تتسبب في تمزق حبلا في حمام الماء. بمجرد أن يتم بثق هذا الذوبان المنقى وتبريده، يأخذ القاطع زمام الأمور. الناتج الناتج عبارة عن مجموعة من الكريات الأسطوانية المنتظمة التي تتميز بقابلية تدفق ممتازة، وهو مقياس بالغ الأهمية للمشترين الذين يقومون بتشغيل آلات قولبة الحقن عالية السرعة.
في حين تتم معالجة البوليمرات القياسية بسهولة، يجب على مديري المنشآت أيضًا التعامل مع المواد التي تقاوم عملية القطع بشكل فعال. إن التعرف على هذه القيود مبكرًا يمنع حدوث تلف كارثي للمعدات ووقت التوقف المؤلم.
تعتبر اللدائن التي تتميز بصلابة Shore المنخفضة أقل من 70 كابوسًا لقواطع الجدائل التقليدية. تظل المواد الناعمة مثل البولي يوريثين الحراري والبولي فينيل كلوريد الناعم الملدن للغاية لزجة بشكل محبط حتى بعد السباحة الطويلة في حمام تبريد مبرد.
عندما تدخل هذه الخيوط الصمغية إلى غرفة القطع، فإنها تتشوه وتنحني بدلاً من قصها بشكل نظيف. يلتصقون بسكين السرير ويتجمعون معًا. والأسوأ من ذلك كله، أنها تلتف بإحكام حول دوارات القطع الدوارة، مما يؤدي إلى إيقاف تشغيل الماكينة بالكامل. في حين يمكن إدارة بعض الدرجات الأكثر صلابة باستخدام المياه المبردة بشكل مكثف، فإن الكريات تحت الماء هي الخيار الأكثر ذكاءً للراتنجات فائقة النعومة.
البوليمرات ذات مؤشر تدفق الذوبان العالي بشكل استثنائي تتصرف مثل الشراب الساخن أكثر من الهلام اللزج. هذه السوائل ذات قوة الذوبان المنخفضة لا يمكنها ببساطة أن تحمل خيطًا مستمرًا. إنها تتدلى بشدة في اللحظة التي تترك فيها القالب، وتتجمع في قاع حمام التبريد أو تنكسر تمامًا قبل أن تتمكن بكرات السحب من الإمساك بها.
تمثل المواد البلاستيكية المحملة بكثافة بالمضافات الهيكلية تحديًا ميكانيكيًا شديدًا. المركبات التي تحتوي على نسب عالية من الألياف الزجاجية أو كربونات الكالسيوم أو التلك تعمل تمامًا مثل ورق الصنفرة.
في حين أنها تشكل خيوطًا مستقرة وجميلة، فإنها تلحق الضرر بالشفرات الفولاذية القياسية. سيؤدي دفع المركبات المملوءة بدرجة عالية من خلال أداة القطع الأساسية إلى إضعاف دوارات القطع بسرعة. وفي غضون ساعات، ستبدأ الآلة في مضغ البلاستيك بدلاً من تقطيعه، مما يؤدي إلى توليد كريات غير متساوية وكمية هائلة من غبار البوليمر المحمول جواً.
يتطلب تحقيق مخرجات متسقة وعالية الجودة أكثر من مجرد قلب مفتاح الطاقة. يجب على مديري المرافق أن يفهموا بشكل وثيق المعايير التشغيلية التي تحكم العملية. يضمن الضبط الدقيق لخط تكوير البلاستيك بقاء الخيوط سليمة، واستمرار الشفرات لفترة أطول، والمنتج النهائي يلبي متطلبات الصناعة الصارمة.
تملي الديناميكيات الحرارية للحمام المائي الاستقرار الجسدي لخيوطك. إذا كان الماء باردًا جدًا، يتحطم البلاستيك داخل حجرة القطع. على النقيض من ذلك، إذا كان الماء ساخنًا جدًا، فإن قلب الخصلة يظل عبارة عن عجينة منصهرة، مما يتسبب في تلطيخ البلاستيك عبر الشفرات وترك ذيول قبيحة على الكريات المقطوعة.
يجب على المشغلين استخدام حمامات يتم التحكم فيها حرارياً ومجهزة بمبادلات حرارية. إحدى الحيل الشائعة في المصنع هي إنشاء تدفق مياه مضطرب مباشرة على وجه القالب لمنع الخيوط الساخنة من الالتصاق ببعضها البعض. ويتبع ذلك تدفق صفحي سلس لتوجيههم بلطف نحو قسم التجفيف.
التوتر الميكانيكي هو عملية موازنة دقيقة. يجب أن تكون سرعة بكرات السحب المطاطية متزامنة تمامًا مع سرعة إخراج الطارد.
إذا قامت الآلة بالسحب بقوة شديدة، فإنها تقوم بتمديد الخيوط المنصهرة، وتخفيفها حتى تنقطع. إذا تم سحبها ببطء شديد، فسوف تتجمع الخيوط وتتشابك في الماء. تستخدم الخطوط الحديثة محركات متقدمة ذات تردد متغير لإنشاء نظام تغذية مرتدة بحلقة مغلقة، وضبط سرعة الأسطوانة تلقائيًا لتتناسب مع التقلبات الطفيفة في ضغط ذوبان الطارد.
الرطوبة هي العدو اللدود للكريات البلاستيكية عالية الجودة. إذا اصطدم الماء بالخيوط ودخل إلى غرفة القطع، فإنه يحول الغبار البلاستيكي إلى معجون شديد الكشط. هذا المعجون يدمر المحامل ويضعف الشفرات بسرعة. علاوة على ذلك، فإن الكريات الرطبة غير مقبولة تمامًا للمصنعين الثانويين.
يجب وضع سكاكين الهواء عالية السرعة بدقة مطلقة. تملي أفضل الممارسات الهندسية ضبط سكين الهواء بزاوية 45 درجة مقابل اتجاه حركة الخصلة. يعمل هذا الاتجاه المحدد على تجريد كل الرطوبة السطحية بعنف قبل أن تلمس الجديلة بكرات التغذية.
يتطلب الاستثمار في المعدات الرأسمالية النظر إلى ما هو أبعد من السعر الأولي. ويجب على صناع القرار تقييم المواصفات الفنية مقابل إنتاجية المواد المحددة الخاصة بهم، مع التركيز بشكل كبير على المتانة وإمكانية الوصول إلى الصيانة.
يحدد التركيب المعدني لغرفة القطع الخاصة بك جدول الصيانة الخاص بك. بالنسبة لعمليات إعادة التدوير القياسية التي تعالج البولي إيثيلين النظيف وغير المملوء، فإن الفولاذ عالي الكربون للأدوات مثل D2 يوفر حلاً فعالاً من حيث التكلفة للغاية.
ومع ذلك، إذا كانت منشأتك تعالج مواد بلاستيكية هندسية صلبة أو مركبات كاشطة مملوءة بالزجاج، فإن الترقية إلى دوارات كربيد التنغستن الصلبة تعد بمثابة نفقات رأسمالية إلزامية. على الرغم من كونه هشًا، إلا أن الكربيد يقاوم التآكل بقوة، مما يضمن قطعًا نظيفًا أثناء عمليات الإنتاج المرهقة دون الحاجة إلى إيقاف تشغيل الشحذ في منتصف التحول.
في عالم معالجة البلاستيك، يؤدي التوقف عن العمل إلى استنزاف الأرباح. سواء كان المشغل يقوم بإجراء تبديل روتيني للشفرة، أو تنفيذ تغيير اللون، أو إزالة الانحشار، فإنه يحتاج إلى الوصول الفوري إلى غرفة القطع.
قم بإعطاء الأولوية لتصميمات الماكينة التي توفر دخولًا بدون أدوات. تسمح الأنظمة المجهزة بمشابك سريعة التحرير وأغطية مفصلية لفني واحد بكشف الدوار وتفريغ الغرفة واستئناف الإنتاج في أقل من عشرين دقيقة. إن الآلة التي يستغرق تنظيفها ساعتين سوف تدمر إنتاجك اليومي بهدوء.
بالنسبة لمديري إعادة التدوير والمديرين التنفيذيين للتصنيع، يجب تبرير شراء الآلات من خلال وضع نماذج مالية صارمة. عند مقارنتها بالتقنيات البديلة، فإن قطع الخيوط يمثل حجة اقتصادية مقنعة للغاية.
من وجهة نظر الإنفاق الرأسمالي البحت، يتطلب هذا النظام استثمارًا أوليًا أقل بكثير من إعداد التكوير تحت الماء. لا توجد قواطع معقدة، ولا توجد أنظمة لتدوير المياه ذات الضغط العالي، ولا توجد مجففات طرد مركزي باهظة الثمن للشراء.
ومن ناحية النفقات التشغيلية، تستهلك هذه الآلات كهرباء أقل بكثير. يمكن التنبؤ بتكاليف استبدال الشفرة بشكل كبير، ويعني التصميم الميكانيكي البسيط أن طاقم الصيانة الداخلي لديك يمكنه صيانة الماكينة باستخدام الأدوات القياسية. وفي نهاية المطاف، فإن عائد استثمارك يعتمد بالكامل على جودة المخرجات النهائية. تحظى الكريات الموحدة والموحدة والجافة بأسعار ممتازة في سوق السلع العالمية.
تظل طريقة القطع التقليدية هذه هي العمود الفقري الموثوق به لصناعة معالجة البلاستيك. وقد تم تصميمه بشكل فريد للتعامل مع مجموعة واسعة من المواد البلاستيكية الصلبة وشبه الصلبة، بدءًا من راتنجات التغليف اليومية وحتى البوليمرات الهندسية كثيرة المتطلبات.
في حين أنها قد تواجه صعوبة مع اللدائن فائقة النعومة أو المواد المصهورة عالية السيولة، فإن مطابقة البوليمر المناسب لطريقة القطع هذه تضمن كفاءة تشغيلية لا مثيل لها. من خلال إتقان درجات حرارة حمام التبريد، ومزامنة سرعات السحب، والاستثمار في تعدين الشفرات الصحيحة، يمكنك تقليل وقت التوقف عن العمل بشكل كبير ورفع جودة منتجك النهائي.
يعد اختيار الماكينة الصحيحة الخطوة الأكثر أهمية نحو الربحية على المدى الطويل. نوصي بشدة بزيارة موقع Jwell الرسمي لاستكشاف معدات البثق والتحبيب عالية الأداء. اتصل بفريقهم الهندسي اليوم لمناقشة متطلباتك المحددة من المواد، واسمح لهم بمساعدتك في إنشاء نظام تكوير مصمم خصيصًا لتحقيق أرباحك النهائية.
نعم، إنها فعالة بشكل استثنائي في معالجة المواد البلاستيكية المعاد تدويرها، خاصة في سير عمل المواد الصلبة. ومع ذلك، نظرًا لأن المواد البلاستيكية بعد الاستهلاك غالبًا ما تحتوي على شوائب مخفية مثل الورق أو الرقائق المعدنية أو الأوساخ، يجب أن يكون خط البثق الخاص بك مزودًا بمرشحات ذوبان قوية ومبدلات شاشة. أي ملوثات تتمكن من المرور عبر رأس القالب ستخلق نقاط ضعف في البوليمر المنصهر، مما يتسبب في انكسار الخيوط في الحمام المائي قبل أن يتم قطعها.
يعد كسر الجدائل صداعًا تشغيليًا شائعًا يرتبط عادةً بثلاثة أسباب رئيسية. أولاً، يسمح سوء ترشيح الذوبان للتلوث بتعطيل السلامة الهيكلية للخيط. ثانيًا، تسبب درجات حرارة حمام الماء غير المناسبة هشاشة شديدة في حالة تعرض البلاستيك لصدمة بالماء البارد جدًا. أخيرًا، يؤدي عدم التطابق الميكانيكي حيث تعمل بكرات السحب بشكل أسرع من دفع الطارد إلى حدوث توتر مفرط، مما يؤدي إلى قطع الخيوط تحت الضغط الجسدي.
يكمن الاختلاف الأساسي في الحالة الفيزيائية للبلاستيك في لحظة القطع بالضبط. تقوم أداة القطع بقطع البلاستيك بعد أن يتم سحبه إلى خيوط متواصلة وتصلبه بالكامل في حمام التبريد. على العكس من ذلك، يقوم نظام حلقة الماء بتقطيع البلاستيك وهو لا يزال عبارة عن عجينة منصهرة ساخنة مباشرة على وجه القالب، ويقذف تلك القطرات الساخنة على الفور في حلقة دائرية من الماء لتبرد. يعتبر قطع الجديلة متفوقًا على المواد الصلبة ذات قوة الذوبان العالية، في حين يفضل قطع الحلقة المائية للراتنجات اللزجة.
عادةً ما يحدث الغبار الزائد بسبب شفرات القطع الباهتة، أو الخلوص غير الصحيح بين الدوار والسكين، أو معالجة المواد الهشة عند درجة حرارة خاطئة. للتخفيف من الغبار، يجب على المشغلين التأكد من معايرة الفجوة بين الشفرات الدوارة وسكين السرير الثابت وفقًا لمواصفات الشركة المصنعة تمامًا. بالإضافة إلى ذلك، فإن الحفاظ على الشفرات الحادة والتأكد من احتفاظ القلب البلاستيكي بالحرارة المتبقية الطفيفة قبل القطع سيعزز القص النظيف بدلاً من تأثير التحطيم.
بالنسبة للبولي إيثيلين تيريفثاليت، يجب التحكم في درجة حرارة حمام الماء بعناية، ويجب الاحتفاظ بها بشكل عام أكثر دفئًا من حمامات البولي أوليفين القياسية. غالبًا ما يتراوح نطاق درجة الحرارة الأمثل بين 40 و60 درجة مئوية. إذا كان الماء باردًا جدًا، تصبح الخصلات هشة على الفور وسوف تنكسر تحت التوتر. إن إبقاء الحمام دافئًا إلى حد ما يسمح للخيوط بالتصلب من الخارج مع الحفاظ على مرونة كافية للتنقل في بكرات السحب دون أن تتكسر.


