
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-20 المنشأ:محرر الموقع


هل تشتري المواد البلاستيكية الخام بالوزن ولكن تجد نفسك تواجه صعوبة في تخزينها ومعالجتها من حيث الحجم؟ يحدث هذا يوميًا على أرضية المصنع. يظل الخلط بين كثافة البوليمر والكثافة الظاهرية من الأمور الهندسية الشائعة بشكل مدهش. يؤدي سوء الفهم البسيط هذا بشكل روتيني إلى انسداد الأنابيب. إنه يؤدي إلى تجويع المواد في الحلق الطارد. وفي نهاية المطاف، يؤدي ذلك إلى صوامع تخزين سيئة الحجم.
إن فهم الاختلافات المادية الدقيقة بين هذين المقياسين هو الخطوة الأساسية لتحسين البنية التحتية لمنشأتك. في هذا الدليل الشامل، سنقوم بتفصيل كلا التعريفين ومقارنة تطبيقاتهما في العالم الحقيقي. سترى بالضبط كيف تؤثر هذه البيانات بشكل مباشر على اختيارات معداتك وكفاءتك التشغيلية.
يشير المهندسون في كثير من الأحيان إلى كثافة البوليمر على أنها الكثافة الحقيقية أو الثقل النوعي أو الكثافة المطلقة. إنه يمثل خاصية مادية أساسية. بحكم التعريف، هو وزن البلاستيك الصلب لكل وحدة حجم، بافتراض وجود مساحة هوائية صفر مطلقة داخل المادة أو بينها. يمكنك اعتبارها كثافة بنية سلسلة البوليمر النقية غير المنكسرة.
تعد كثافة البوليمر بمثابة مواصفات مهمة لمصممي المنتجات. إنه يتحكم بشكل مباشر في القوة الميكانيكية، الوزن الإجمالي، وتكلفة المواد الخام للجزء النهائي المصنع. من الطبيعي أن يكون وزن مكون لوحة القيادة المصنوع من بوليمر عالي الكثافة أكبر. سوف يستهلك كمية أكبر من المواد الخام من حيث الوزن مقارنة بنفس المكون المصبوب من بديل منخفض الكثافة.
تمتلك الراتنجات الأساسية المختلفة ثقلًا محددًا أساسيًا مختلفًا بشكل واضح. مادة البولي بروبيلين خفيفة نسبيًا، وغالبًا ما تتميز بكثافة حقيقية تبلغ حوالي 0.90 جم / سم مكعب. في المقابل، يكون كلوريد البولي فينيل أثقل بشكل ملحوظ، حيث يتراوح عادةً من 1.30 إلى 1.45 جم/سم3، بينما يقع البولي إيثيلين تيريفثاليت بالقرب من 1.38 جم/سم3. إن إتقان هذه القيم يساعد المصنعين على حساب السلامة الهيكلية والتكلفة الدقيقة لكل جزء من سلعهم النهائية.
في بيئة معملية خاضعة للرقابة، يقوم الفنيون بقياس هذا المقياس باستخدام معايير اختبار صارمة مثل ASTM D792. يستخدم هذا الاختبار المحدد مبدأ أرخميدس لإزاحة الماء. يتم وزن قطعة بلاستيكية مصبوبة صلبة وخالية من الفراغات في الهواء ثم يتم وزنها مرة أخرى وهي معلقة في الماء المقطر. يحدد الفرق الحجم الحقيقي للبلاستيك الصلب، مما يسمح بإجراء حساب دقيق.
على الرغم من أن هذه البيانات حيوية للغاية لتصميم المنتج ومراقبة الجودة، إلا أنها في الأساس رقم خاطئ يجب استخدامه عند حساب كيفية تخزين أو نقل المخزون السائب عبر المنشأة. لا يمكن أبدًا تعبئة المواد الخام بشكل مثالي بدون هواء، وهو ما يقودنا إلى الواقع التشغيلي للكثافة الظاهرية.
يشار إليها أحيانًا بالكثافة الظاهرية، والكثافة الظاهرية هي المقياس النهائي للوجستيات المصنع. يتم تعريفه على أنه الكتلة الإجمالية للمواد السائبة مقسومة على الحجم الإجمالي الذي تشغله. والأهم من ذلك، أن هذا الحجم الإجمالي يشمل البلاستيك الصلب نفسه، وأي هواء مجهري محصور داخل الجزيئات المسامية، والفراغات الهوائية الفارغة بين الكريات الفردية أو المساحيق أو الرقائق.
تلعب الهندسة المادية لمخزونك الخام دورًا كبيرًا في تحديد بصمته الوظيفية. تميل الكريات البكر الكروية الموحدة إلى التجمع معًا بكفاءة. نظرًا لأنها تتداخل مع بعضها البعض، يتم تقليل حجم المساحة الهوائية الفارغة، مما يؤدي إلى زيادة الكثافة الظاهرية.
وعلى العكس من ذلك، فإن المواد ذات الأشكال غير المنتظمة يتم تجميعها بشكل فضفاض للغاية. إن الحواف الحادة والأبعاد غير المستوية للرقائق المعاد تدويرها أو إعادة الطحن الخشنة تجعلها تتشابك بشكل غريب، مما يخلق جيوبًا كبيرة من الهواء الفارغ. وبالتالي، فإن الجسيمات غير المنتظمة لها كثافة ظاهرية أقل بكثير. سوف يزن المتر المكعب الواحد من إعادة الطحن أقل بكثير من المتر المكعب من الكريات البكر المصنوعة من نفس الراتينج بالضبط.
من المهم أن نلاحظ أن الكثافة الظاهرة ليست رقمًا ثابتًا. إنه يخضع بدرجة كبيرة للانضغاط. تشير الكثافة الظاهرية السائبة إلى الحجم الذي تشغله المادة عندما يتم سكبها بلطف في حاوية أو صومعة تحت قوة الجاذبية الطبيعية. تشير الكثافة الظاهرية المستغلة إلى الحجم الذي تشغله بعد اهتزاز الحاوية أو رجها أو استقرارها أثناء النقل. عادةً ما يستخدم مهندسو المصانع القياس الفضفاض لتحجيم المعدات لأنه يمثل سيناريو الحجم الأسوأ.
لتوضيح الاختلافات الوظيفية بين هذين المقياسين، يجب أن ننظر إلى كيفية تطبيقهما في بيئة التصنيع في العالم الحقيقي. يعد عدم وضوح الخطوط الفاصلة بين الاثنين خطأً شائعًا يؤدي إلى اختناقات لوجستية شديدة.
| ميزة | كثافة البوليمر | الكثافة الظاهرية |
|---|---|---|
| متري القياس | الكتلة / الحجم الصلب | الكتلة / الحجم الإجمالي |
| يشمل الفراغات الهوائية؟ | لا | نعم |
| مقارنة القيمة | دائما القيمة الأعلى | دائما القيمة الأقل |
| تناسق | ثابت لدرجة راتينج محددة | متغير على أساس الشكل والحجم والتسوية |
| الاستخدام الصناعي الأساسي | تصميم المنتج، وزن الجزء، مراقبة الجودة | تحجيم الصومعة، تصميم المعدات، النقل الهوائي |
تخيل مدير مصنع يشتري كمية 1000 كجم من راتينج PET البكر. تبلغ الثقل النوعي الحقيقي لهذا PET 1,380 كجم/م3. إذا استخدم المدير هذا الرقم بشكل غير صحيح لتحديد حجم معدات التخزين الخاصة به، فسوف يحسب أن 1000 كجم من المواد ستشغل بالضبط 0.72 متر مكعب من المساحة.
ومع ذلك، فإن كريات PET تحتوي على هواء فيما بينها. تبلغ الكثافة الظاهرة الفعلية لهذه الكريات عادة حوالي 850 كجم/م3. عند استخدام المقياس الصحيح، فإن نفس الـ 1000 كجم تتطلب في الواقع 1.17 مترًا مكعبًا من المساحة. إذا اشترى المدير قادوسًا بسعة 0.75 مترًا مكعبًا بناءً على حساب الكثافة الحقيقية، فسوف يفيض على الفور، مما يترك مئات الكيلوجرامات من المخزون الباهظ الثمن عالقًا على أرضية المصنع.
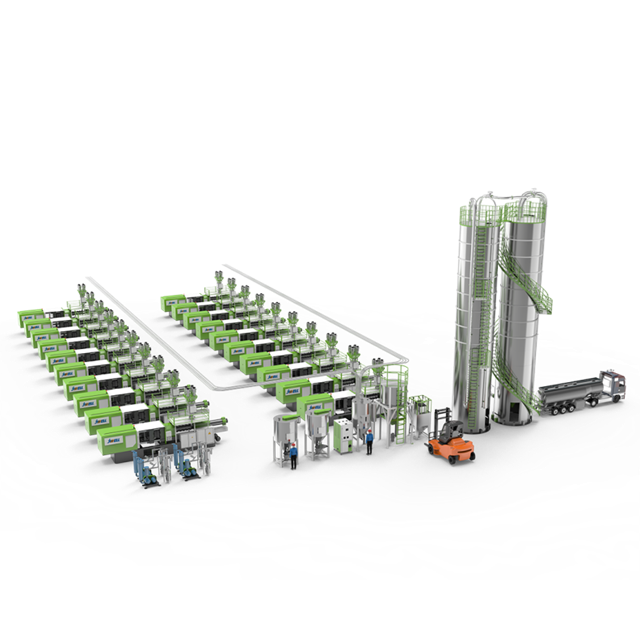
عند هندسة شبكة مناولة المواد، يجب على مصممي المصانع إعطاء الأولوية للحجم على الوزن. يعمل المصمم جيدًا نظام التغذية المركزي بشكل أساسي على المبادئ الحجمية. قد يشتري المشتري المادة بالطن، لكن الآلة تعالجها فعليًا باللتر.
إذا كانت آلة القولبة بالحقن تتطلب إنتاجية تبلغ 500 كجم/ساعة، فيجب أن يكون حجم شبكة التغذية الآلية دقيقًا بناءً على الكثافة الظاهرية للمخزون. يحدد هذا بالضبط عدد اللترات في الساعة التي يجب نقلها عبر المنشأة. على سبيل المثال، إذا كانت الكثافة الظاهرية 0.60 كجم/لتر، فيجب أن تنقل البنية التحتية 833 لترًا من الحجم كل ساعة لتلبية متطلبات الوزن البالغة 500 كجم. يؤدي الفشل في حساب هذا الطلب الحجمي إلى انخفاض حجم المنافيخ وتجويع المواد بشكل فوري في حنجرة الماكينة. تستخدم تكوينات التغذية المركزية عالية الأداء مضخات تفريغ عالية الكفاءة وتخطيطات محسنة لخطوط الأنابيب لضمان النقل المستقر لمسافات طويلة، مما يمنع سيناريوهات المجاعة الدقيقة عبر خطوط البثق المتعددة.
إن المبالغة في تقدير الكثافة تؤدي حتماً إلى شراء بنية تحتية للتخزين تكون ببساطة صغيرة جداً. عندما تقف على أرضية المصنع وتشاهد قادوسًا صغير الحجم يستنزف بسرعة كبيرة، فإنك تشهد هذا الخطأ في الوقت الفعلي. يؤدي التصريف السريع إلى دورات إعادة تعبئة مستمرة. يؤدي هذا إلى إرهاق اللوادر الفراغية، وتسريع تآكل الصمامات الهوائية، ويزيد بشكل كبير من خطر جفاف آلة المعالجة أثناء دورة الإنتاج الثقيلة.
تستخدم الأجهزة المركزية الحديثة في كثير من الأحيان الخلاطات الوزنية والحجمية لخلط الراتينج البكر وإعادة الطحن والأصبغة الملونة. تعتمد الخلاطات الحجمية بشكل كامل على بيانات الكثافة الدقيقة لتحديد الجرعة الصحيحة للمواد. إذا تقلبت هندسة إعادة الطحن، فإن الحجم الذي يتم توزيعه بواسطة المسمار اللولبي سوف ينتج عنه وزن فعلي مختلف، مما يضر بشكل مباشر بتناسق اللون والسلامة الهيكلية للمنتج النهائي.
يتطلب نقل الكريات البلاستيكية عبر سقف المصنع فهمًا عميقًا لفيزياء النقل الهوائي. يستخدم تدفق نظام النقل الفراغي هواء عالي السرعة لرفع ونقل الجزيئات الصلبة عبر شبكة معقدة من الأنابيب. الكثافة الظاهرية للمادة هي المتغير الأساسي الذي يحدد نسبة الهواء إلى المادة المطلوبة.
في بيئة تعمل بالهواء المضغوط، يجب أن يتحرك الهواء بسرعة كافية لإبقاء جزيئات البلاستيك معلقة. تُعرف هذه السرعة الدنيا المطلوبة باسم سرعة الملح. كلما كانت المادة السائبة أثقل وأكثر كثافة، زادت سرعة التمليح المطلوبة لمنع الكريات من السقوط من تيار الهواء والثبات على قاع الأنبوب.
على وجه التحديد، تتطلب المواد الثقيلة سرعات هواء أعلى. إذا انخفضت سرعة الهواء ولو قليلاً، فإن الكريات الكثيفة سوف تتراكم في أقسام الأنابيب الأفقية والأكواع، مما يؤدي في النهاية إلى انسداد شديد يوقف الإنتاج. وفي المقابل، تشغل المواد الخفيفة والناعمة مساحة هائلة مقابل وزن قليل جدًا. لتحقيق إنتاجية وزن معين، يجب نقل كمية هائلة من المواد. وهذا يتطلب أقطار أنابيب أكبر بكثير لاستيعاب الحجم المادي دون اختناق الخطوط. بالنسبة للمواد المتخصصة مثل مسحوق PVC، الذي يتميز بخصائص تدفق فريدة ومخاطر توليد الغبار، تستخدم الأجهزة المركزية المتقدمة تصميمات مغلقة خالية من الغبار وأدوات تحكم دقيقة في تدفق الهواء للحفاظ على بيئة ورشة عمل نظيفة مع منع انسداد خطوط الأنابيب.
يعتمد المهندسون على بيانات حجمية دقيقة لحساب الطاقة اللازمة بالكيلوواط لمضخات التفريغ. إن تقليل حجم المضخة لمواد كثيفة يعني أن النظام سيفتقر إلى قوة الشفط لتنظيف الخطوط، مما يؤدي إلى عمليات تنظيف يدوية متكررة. وعلى العكس من ذلك، فإن تكبير حجم المضخة لمواد خفيفة جدًا يهدر كميات هائلة من الطاقة الكهربائية ويمكن أن يتسبب في تدهور المواد بسبب التأثيرات عالية السرعة داخل الأنابيب.
لقد جعلت مبادرات الاستدامة من استخدام الخردة المعاد تدويرها ممارسة قياسية في صناعة البلاستيك. ومع ذلك، فإن التحول من الراتنج البكر النقي إلى دمج المواد المعاد تدويرها يمثل تحديات هندسية فريدة من نوعها بسبب التحولات الجذرية في الحجم وقابلية التدفق.
تتميز Regrind بكثافة ظاهرة أقل بكثير وأكثر تناقضًا من الكريات البكر. في حين أن الكريات البكر تكون موحدة وتتدفق مثل الماء، فإن إعادة الطحن تتكون من أشكال متناثرة وغير منتظمة. سيواجه الإعداد الآلي الذي تمت معايرته بشكل مثالي للكريات الخام صعوبات على الفور عند التبديل إلى إعادة الطحن، حيث أن نفس وزن المادة يشغل فجأة حجمًا أكبر بنسبة تصل إلى 40%.
تخلق الحواف الخشنة لإعادة الطحن مشكلات خطيرة في قابلية التدفق داخل قواديس التخزين. تتشابك القطع غير المنتظمة ميكانيكيًا مع بعضها البعض، لتشكل قوسًا صلبًا عبر مخرج القادوس. تُعرف هذه الظاهرة باسم التجسير. وبدلاً من ذلك، قد تتدفق المادة فقط من خلال المركز ذاته، تاركة المخزون الراكد محشورًا على جدران القادوس، وهو ما يُعرف باسم ثقب الفئران.
ولمواجهة مشكلات التدفق الناتجة عن الكثافة، يشتمل نظام التغذية المركزي الحديث على حلول ميكانيكية متخصصة. يقوم المهندسون بتركيب محرضات آلية أو مجاذيف لكسر الجسور داخل القواديس لتعطيل المواد المتشابكة فعليًا. علاوة على ذلك، يتم استخدام الصمامات التناسبية لوضع طبقات متناوبة من الكريات البكر بسلاسة وإعادة طحنها في تيار الهواء. ويضمن هذا التقسيم الطبقي نقل المواد ذات الخصائص الفيزيائية المختلفة بسلاسة، مع الحفاظ على مزيج متجانس دون مقاطعة الإنتاج المستمر.
ويشهد قطاع تصنيع البلاستيك حاليًا تحولًا هائلاً نحو الاقتصاد الدائري. تستمر الولايات العالمية في دفع الشركات المصنعة إلى دمج نسب أعلى من المحتوى المعاد تدويره بعد الاستهلاك في منتجاتها. ونتيجة لذلك، فإن تقلب الكثافة الظاهرية هو في أعلى مستوياته على الإطلاق. تتصرف رقائق PCR والطحن الخشن بعد الصناعة بشكل غير متوقع مقارنة بالراتنجات البكر القياسية.
وبسبب هذا الاتجاه، لم يعد الاعتماد على تصميمات الصومعة الثابتة قابلاً للتطبيق. تتبنى المرافق الحديثة بسرعة حلول التخزين والنقل الديناميكية التي تعتمد على أجهزة الاستشعار. تستخدم هذه الشبكات المتقدمة أجهزة استشعار التدفق الجماعي في الوقت الحقيقي ومحركات التردد المتغير للتكيف الفوري مع التحولات السريعة في الكثافة. إن فهم الفروق الدقيقة في الحجم المادي لموادك لم يعد مجرد أفضل الممارسات الهندسية. وهو شرط أساسي للبقاء على قيد الحياة في تحول الصناعة نحو التصنيع المستدام.
يتطلب التحجيم الدقيق للمعدات بيانات تجريبية دقيقة. سيؤدي الاعتماد على أوراق البيانات العامة إلى ظهور صوامع صغيرة الحجم ومضخات تفريغ منخفضة الطاقة. لحسن الحظ، يعد قياس الكثافة الظاهرية الفضفاضة لموادك المحددة عملية مباشرة يمكن إجراؤها مباشرة على أرضية المصنع.
الصيغة الرياضية الأساسية بسيطة: الكثافة الظاهرية = الكتلة / الحجم
اتبع هذه الخطوات العملية لتحديد المقياس الدقيق للراتنج أو إعادة الطحن:
بمجرد حصولك على هذا الرقم الدقيق، سلمه مباشرة إلى الشركة المصنعة للمعدات الخاصة بك. يضمن توفير البيانات الميدانية الدقيقة أن يقوم الفريق الهندسي بتحديد أقطار الأنابيب الصحيحة وأحجام القادوس وأحجام المنفاخ من اليوم الأول.
يعد شراء شبكة مناولة المواد بمثابة نفقات رأسمالية كبيرة. بالنسبة لمديري المصانع ومسؤولي المشتريات، يجب أن يكون القرار مدفوعًا بالبيانات التجريبية والاستقرار التشغيلي على المدى الطويل. عند تقييم المقترحات المختلفة، قم بإعطاء الأولوية للمعدات المصممة للتعامل مع التقلبات الحجمية.
تشمل الميزات الرئيسية التي يجب البحث عنها ما يلي:
يؤدي الاستثمار في شبكة ذات حجم رياضي دقيق لموادك إلى تحقيق عائد سريع على الاستثمار. إنه يقضي على نقص المواد، ويقلل بشكل كبير من تكاليف العمالة المرتبطة بفك انسداد الأنابيب، ويقلل من هدر الطاقة، ويضمن تغذية متسقة لأجهزة البثق.
إن الخلط بين الكثافة الظاهرية وكثافة البوليمر هو خطأ مكلف ويمكن تجنبه. تعد كثافة البوليمر الحقيقية مقياسًا مخصصًا لتصميم منتجك النهائي وسلامته الهيكلية. تحدد الكثافة الظاهرية بشكل صارم لوجستيات التعامل مع المواد، وقدرات التخزين، وكفاءة النقل الهوائي.
يعتمد تصنيع المواد البلاستيكية الفعالة بشكل كامل على تدفق المواد المتسق وغير المنقطع. خذ الوقت الكافي لقياس المواد الخاصة بك بدقة وتقييم الإعداد الحالي للتعامل مع المواد لديك الآن. من خلال تصميم البنية الأساسية الخاصة بك بما يتناسب مع الواقع الفعلي لمخزونك، يمكنك التخلص من الاختناقات وتقليل النفقات العامة وتحسين فعالية المعدات بشكل كبير.
هل أنت على استعداد للتخلص من عوائق المواد وتحسين أرضية المصنع؟ استكشف حلول التغذية والنقل الآلية الرائدة في الصناعة في Jwell للعثور على النظام المثالي المصمم خصيصًا لكثافة المواد المحددة لديك.
نعم، ولكن عادة بشكل طفيف فقط. تمتلك كريات ماسترباتش في كثير من الأحيان جاذبية نوعية وهندسة فيزيائية مختلفة مقارنة بالراتنج البكر الأساسي. نظرًا لأن الأصبغة الرئيسية تتركز بشكل كبير مع الأصباغ والمواد المضافة الثقيلة، فإن كثافتها الظاهرية الفردية يمكن أن تكون عالية جدًا. ومع ذلك، في تصنيع البلاستيك القياسي، يتم تحديد جرعات الأصبغة الرئيسية بنسب منخفضة جدًا. ولذلك، فإن التأثير الرياضي على الحجم الإجمالي لمزيج المواد بأكمله يكون ضئيلًا ونادرًا ما يتطلب إعادة تصميم البنية التحتية للنقل.
هذه نتيجة مباشرة لتجاهل التحول الجذري في الحجم. تتميز Regrind بكثافة ظاهرية أقل بكثير وشكل خشن غير منتظم للغاية. وهذا يعني أن 100 كجم من إعادة الطحن تشغل مساحة أكبر بكثير من 100 كجم من الكريات البكر المنتظمة. علاوة على ذلك، فإن الحواف الخشنة تخلق احتكاكًا ميكانيكيًا أعلى على جدران الأنابيب. من المحتمل أن يسحب إعداد النقل الحالي لديك كمية هواء غير كافية لتحريك الكتلة المادية المتزايدة لإعادة الطحن. يتطلب حل هذه المشكلة عادة زيادة قطر الأنبوب، أو تعديل نسبة الهواء إلى المادة، أو ترقية قدرة مضخة التفريغ.
بالتأكيد لا. يعد هذا أحد الأخطاء الهندسية الأكثر شيوعًا والأكثر تكلفة في تصميم المنشأة. إذا كنت تستخدم الكثافة الحقيقية لحساب سعة الصومعة، فأنت تعمل على افتراض أن المادة عبارة عن كتلة بلاستيكية صلبة وخالية من الفراغات. أنت تتجاهل تمامًا المساحة الهوائية الفارغة بين الكريات الفردية. ونتيجة لذلك، سوف تفترض رياضيًا أن المادة تشغل مساحة فيزيائية أقل بكثير مما تفعله بالفعل. يجب عليك دائمًا استخدام الكثافة الظاهرية السائبة لحساب الحجم المكعب المطلوب بدقة لتحجيم الصومعة والقادوس.
تمثل الكثافة الظاهرية السائبة الحجم الذي تشغله المادة عندما يتم صبها ببساطة في حاوية أو قادوس تحت قوة الجاذبية الطبيعية، دون أي ضغط خارجي. تمثل الكثافة الظاهرية المستغلة الحجم الذي تشغله المادة بعد اهتزازها أو اهتزازها أو استقرارها ميكانيكيًا بمرور الوقت، مما يجبر الجزيئات على التجمع بالقرب من بعضها البعض وطرد الهواء المحصور. لغرض تحديد حجم معدات المصنع، يعتمد المهندسون بشكل حصري تقريبًا على القياسات الفضفاضة. إنها تمثل الحالة الأقل كثافة والأعلى حجمًا، مما يضمن أن حجم المعدات آمن لأسوأ السيناريوهات.
يمكن أن يؤدي امتصاص الرطوبة إلى تغيير طفيف في وزن وتدفق الراتنجات المسترطبة مثل PET أو النايلون. في حين أن رقم الكثافة الخام قد يتغير بشكل هامشي فقط، فإن رطوبة السطح تزيد بشكل كبير من الاحتكاك بين الكريات. يمنع هذا الاحتكاك الإضافي الكريات من التجمع بإحكام معًا، مما قد يؤدي إلى خفض الكثافة الظاهرية السائبة بشكل مصطنع. علاوة على ذلك، فإن المواد الرطبة معرضة بشكل كبير للسد داخل القواديس، مما يجعل نظام التجفيف والنقل ذو الحجم المناسب أمرًا ضروريًا للغاية.
تتطلب الرقائق منخفضة الكثافة نسبة هواء إلى مادة أقل بكثير مقارنة بالكريات البكر القياسية. نظرًا لأن الرقائق لها مساحة سطحية كبيرة ولكن كتلتها قليلة جدًا، فمن السهل أن يلتقطها تيار الهواء. ومع ذلك، فإنها تتطلب كمية هائلة من الهواء لمنعها من السقوط من نظام التعليق. يقوم المهندسون عادةً بتصميم أنظمة نقل الرقائق ذات أقطار أنابيب أكبر وتدفقات هواء حجمية أعلى، مع إعطاء الأولوية لحجم الهواء على الضغط الفراغي الهائل للحفاظ على عبور سلس وخالي من الانسداد.


