
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-10 المنشأ:محرر الموقع


تمثل معالجة المواد البلاستيكية الصلبة مثل البولي إيثيلين عالي الكثافة (HDPE)، والبولي بروبيلين (PP)، وأكريلونيتريل بوتادين ستايرين (ABS) تحديات تشغيلية متميزة مقارنة بالأغشية المرنة. تنبع هذه التحديات من الكثافة الظاهرية المرتفعة، وملامح التلوث الكاشطة، والطلب على اتساق دقيق لتدفق الذوبان في الناتج النهائي. ويكافح مديرو المرافق والمستثمرون من أجل تكوين خط متوازن حيث تتماشى قدرات تقليل الحجم والغسيل والبثق. تؤدي الحسابات الخاطئة إلى اختناقات في المعدات، أو تآكل مفرط للشفرة، أو تدهور جودة الحبيبات بسبب الرطوبة المتبقية.
يتطلب التنقل في شراء نظام كامل تجاوز المواصفات الأساسية. يوفر هذا الدليل إطارًا للتقييم الفني لوضع قائمة مختصرة لخطوط التكسير والغسيل والتكوير المتكاملة المصممة خصيصًا للبوليمرات الصلبة. من خلال فهم المتطلبات الميكانيكية لكل مرحلة، يمكن للمشغلين تكوين آلة إعادة تدوير البلاستيك عالية الكفاءة للبلاستيك الصلب والتي توفر مخرجات متسقة وعالية الجودة.
يعد تقييم أنواع البوليمر المحددة التي تنوي معالجتها هو الخطوة الأساسية في تصميم النظام. يمتلك كل من HDPE وPP وPET وABS كثافات كبيرة ونقاط انصهار فريدة. تقييم مستويات التلوث الواردة له نفس القدر من الأهمية. تملي الملصقات الورقية والمواد اللاصقة القوية والأوساخ والشظايا المعدنية آليات الفرز المسبق ومتطلبات حماية المعدات اللازمة للحفاظ على التشغيل المستمر. يجب عليك تحليل تيار النفايات في المصدر. تتصرف الخردة الصناعية بشكل مختلف عن جمعها على الرصيف بعد الاستهلاك. يتطلب الأخير غسلًا قويًا بالاحتكاك وفصلًا للخدمة الشاقة.
يساعد فهم اختلافات الكثافة الظاهرية في تحديد حجم القواديس ومسامير التغذية. النظام المصمم للرقائق خفيفة الوزن سوف يختنق عند تغذيته بعمليات تطهير كثيفة مصبوبة بالحقن. يجب على المشغلين توثيق المزيج الدقيق للمواد المتوقعة على الأرضية المائلة. تؤثر هذه الوثائق بشكل مباشر على حجم المحرك على آلة التقطيع الأولية وهندسة برغي الطارد.
| نوع البوليمر | مصدر نموذجي | الكثافة الظاهرية (كجم/م³) | الملوثات الأولية |
|---|---|---|---|
| البولي ايثيلين عالي الكثافة | زجاجات المنظفات والأنابيب | 400 - 500 | ملصقات ورقية، مواد كيميائية متبقية، أوساخ |
| ص | الصناديق، قطع غيار السيارات | 300 - 400 | مقاطع معدنية، زيت، غبار |
| ABS | الأغلفة الإلكترونية | 500 - 600 | مثبطات اللهب، المسامير المعدنية، الطلاء |
| PET (جامدة) | حاويات المشروبات | 300 - 450 | المواد اللاصقة والرطوبة والأغطية البلاستيكية |
تبدأ حماية المعدات النهائية في مرحلة التغذية. تعتبر أحزمة النقل المجهزة بفواصل مغناطيسية للخدمة الشاقة وأجهزة الكشف عن المعادن الصناعية إلزامية لحماية شفرات التكسير من الأضرار الكارثية. علاوة على ذلك، يعد تقييم تكامل وحدة التغذية القوية أو وحدة التغذية اللولبية مقابل قواديس الجاذبية التقليدية أمرًا ضروريًا. غالبًا ما تتطلب الرقائق الكثيفة والصلبة مساعدة ميكانيكية لضمان معدل تغذية ثابت إلى الطارد دون تجسير.
نوصي ببروتوكول حماية متعدد المراحل لقسم التغذية. إن الاعتماد على مغناطيس واحد فوق النطاق غير كافٍ للتيارات شديدة التلوث. يضمن تنفيذ تسلسل الكشف والإزالة أقصى وقت تشغيل.
يعد تحديد حدود محتوى الرطوبة المقبولة قبل البثق أمرًا بالغ الأهمية. بالنسبة للبولي أوليفينات، يجب أن تظل الرطوبة عادةً أقل من واحد بالمائة لمنع الرغوة والتدهور في الطارد. إن إنشاء مؤشر تدفق الذوبان المستهدف (MFI) ومعايير توحيد الكريات يضمن أن المنتج النهائي يلبي المتطلبات الصارمة التي يطلبها المشترون النهائيون في قطاعات قولبة الحقن أو البثق.
تعمل الرطوبة كعامل نفخ داخل أسطوانة الطارد. إذا فشل نظام التجفيف في الوصول إلى عتبة الرطوبة المستهدفة، فستحتوي الكريات الناتجة على فراغات، مما يقلل من سلامتها الهيكلية وكثافتها الظاهرية. وهذا يؤثر بشكل مباشر على القيمة السوقية للراتنج المعاد تدويره. يجب عليك تحديد حجم مجففات الطرد المركزي ووحدات التجفيف الحراري بناءً على أسوأ سيناريو للرطوبة المحيطة ومسامية المواد.
يتطلب حساب الإنتاج المطلوب بالكيلوجرام في الساعة اتباع نهج واقعي. يجب أن يأخذ مخططو المرافق في الاعتبار التحولات التشغيلية، وجداول الصيانة، والفعالية الشاملة للمعدات (OEE) الواقعية بدلاً من الاعتماد فقط على السعات النظرية القصوى المتوفرة في أوراق المواصفات. ويضمن القياس الصحيح أن النظام يعمل بكفاءة دون دورات بدء وإيقاف ثابتة.
من الأخطاء الشائعة في تصميم المنشأة مطابقة الحد الأقصى لمخرجات الكسارة مباشرةً مع الحد الأقصى لسحب الطارد. وهذا لا يترك أي مخزن مؤقت للصيانة أو تغييرات الشاشة. يجب عليك بناء قدرة زيادة التيار في الخط. تسمح صومعة عازلة كبيرة بين خط الغسيل ومرحلة البثق للواجهة الأمامية للمحطة بمواصلة العمل بينما يخضع الطارد لتغيير الشاشة أو الصيانة البسيطة.
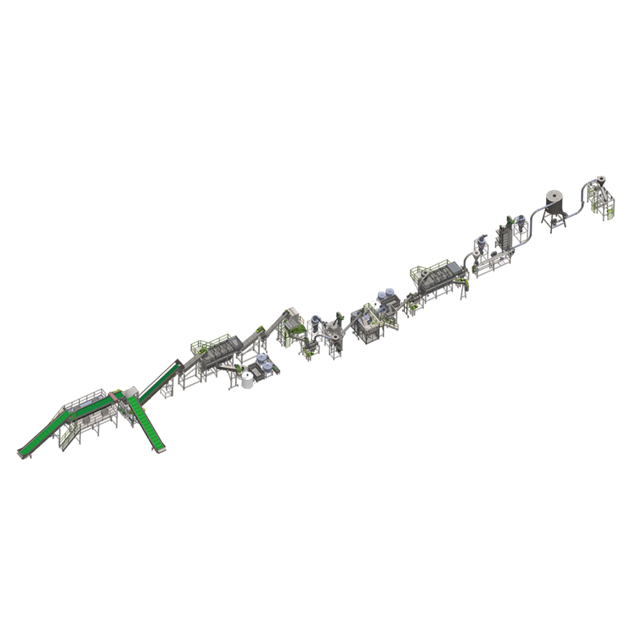
يعتمد اختيار أداة تقليل الحجم الأساسية الصحيحة بشكل كبير على مادة الإدخال. تعتبر آلات التقطيع ذات العمود الواحد مثالية للخردة ذات الجدران السميكة ذات الحجم الكبير مثل المنصات والطبول والأنابيب السميكة. تعتبر الكسارات عالية السرعة أكثر ملاءمة للمواد الصلبة ذات الجدران الرقيقة مثل الزجاجات والصناديق. تلعب هندسة الدوار والشفرة دورًا كبيرًا هنا. تعتبر تصميمات الدوار على شكل حرف V أو المتداخلة مثالية للمواد البلاستيكية الصلبة لأنها تمنع المواد من الارتداد وتقلل بشكل كبير من توليد الغرامات. لا يمكن التغاضي عن تعدين الشفرات. تعد سبائك الفولاذ المتصلبة مثل D2 أو SKD-11 ضرورية لمقاومة التآكل الكاشط المتأصل في معالجة البلاستيك الصلب. وأخيرًا، يجب أن يوازن حجم الشاشة بين حجم الرقاقة، عادةً بين 10 مم و15 مم، لتحقيق كفاءة الغسيل المثالية دون إرهاق محرك الكسارة.
عند التعامل مع عمليات التطهير السميكة أو الأنابيب شديدة التحمل، تكون عملية تقليل الحجم على مرحلتين أمرًا إلزاميًا. سيؤدي دفع القطع الضخمة مباشرة إلى آلة التحبيب عالية السرعة إلى توقف المحرك وتحطيم الشفرات. يجب أن تقوم آلة التقطيع ذات السرعة المنخفضة وعزم الدوران العالي بتكسير المواد إلى قطع بحجم 50 مم أولاً. يتم بعد ذلك تغذية هذه القطع في جهاز التحبيب لتحقيق الحجم النهائي للرقاقة مقاس 12 مم المطلوب للغسيل والذوبان بكفاءة.
| أفضل تطبيق لصلابة | مادة الشفرة | (HRC) | ومقاومة التآكل |
|---|---|---|---|
| الفولاذ الكربوني القياسي | 45 - 50 | قليل | مواد بلاستيكية نظيفة وناعمة (لا يُنصح باستخدامها مع المواد الصلبة) |
| أداة D2 الصلب | 58 - 60 | عالي | المواد البلاستيكية الصلبة العامة والزجاجات والصناديق |
| سكد-11 | 60 - 62 | عالية جدًا | المواد الكاشطة والبوليمرات المملوءة بالزجاج |
| إدراج كربيد التنغستن | 70+ | أقصى | الخردة الصناعية شديدة التلوث |
إن المصمم جيدًا خط غسيل البلاستيك هو آلية الدفاع ضد التلوث. تعمل شاشات الغسيل المسبق وغربلة الطبلة على إزالة الحجارة والمعادن الثقيلة والورق السائب قبل حدوث أي غسيل كيميائي أو ميكانيكي. تستخدم غسالات الاحتكاك التحريك الميكانيكي عالي السرعة لإزالة ملصقات الأوساخ والزيوت والورق العنيدة من الرقائق الصلبة. تعمل خزانات الفصل ذات الطفو على الاستفادة من الجاذبية النوعية لفصل المواد البلاستيكية الصلبة المستهدفة مثل البولي أوليفينات عن الملوثات الثقيلة مثل المعادن والبلاستيك والزجاج. تستخدم مرحلة التجفيف مجففات الطرد المركزي الميكانيكية وأنظمة التجفيف الحراري لتحقيق درجات تحمل الرطوبة الصارمة المطلوبة قبل دخول المادة إلى الطارد.
إدارة المياه داخل خط الغسيل تملي البصمة التشغيلية. إن ضخ آلاف اللترات من المياه العذبة في الساعة أمر غير مستدام. يجب عليك دمج نظام تنقية المياه ذو الحلقة المغلقة. يلتقط هذا النظام المياه القذرة من غسالات الاحتكاك، ويمررها عبر وحدة تعويم بالهواء المذاب (DAF) لإزالة المواد الصلبة العالقة، ثم يضخ الماء النظيف مرة أخرى إلى الخزانات العائمة. وهذا يقلل من استهلاك المياه العذبة بنسبة تصل إلى تسعين في المئة.
يعد اختيار نسبة الطول إلى القطر (L/D) الصحيحة لمسمار الطارد أمرًا حيويًا. تضمن النسبة بين 32:1 و36:1 ذوبان وخلط وتجانس الرقائق الصلبة دون التسبب في تحلل البوليمر. التفريغ هو عنصر حاسم آخر. تعمل مناطق تفريغ الغاز المزدوجة على استخراج المواد المتطايرة والرطوبة المتبقية بشكل فعال، مما يمنع تكوين كريات مسامية وضعيفة. تحافظ مبدلات الشاشة على ضغط الذوبان وتقوم بتصفية الملوثات المجهرية. يُفضل استخدام مبدلات الشاشة الهيدروليكية المستمرة ذات المكبس المزدوج أو أنظمة التدفق العكسي لتجنب إغلاق الخط أثناء دورات الترشيح.
تحدد استراتيجية الترشيح الذائب النقاء النهائي للحبيبة. بالنسبة لتدفقات ما بعد الاستهلاك شديدة التلوث، فإن مبدل الشاشة القياسي ذو اللوحة الواحدة سوف يُعمي خلال دقائق، مما يتسبب في ارتفاع كبير في الضغط. يجب عليك استخدام مرشح ليزر مستمر أو نظام التدفق العكسي. تعمل وحدات الترشيح المتقدمة هذه على التخلص من الملوثات أو التخلص منها تلقائيًا دون إيقاف تدفق الذوبان، مما يضمن تشغيل الطارد بشكل مستمر لعدة أيام بدلاً من ساعات.
تحدد المرحلة النهائية الخصائص الفيزيائية للإخراج. تظل عملية تكوير الخيوط طريقة تقليدية وفعالة من حيث التكلفة للمواد البلاستيكية الصلبة، وهي مثالية بشكل خاص للمواد ذات قوة الذوبان العالية مثل PET أو النايلون. توفر أنظمة القطع ذات الحلقات المائية أو القطع ذات الوجه القالبي بدائل موفرة للمساحة توفر التشغيل الآلي وأشكال الكريات الموحدة، اعتمادًا على لزوجة ذوبان البوليمر المحدد. تمثل أنظمة التكوير تحت الماء الحل المتميز للخطوط الآلية عالية الإنتاجية التي تعالج المواد منخفضة اللزوجة، مما يضمن كريات كروية تمامًا. إن البنية التحتية للتبريد والفرز، بما في ذلك شاشات نزح المياه، وأحواض التبريد، والمناخل الاهتزازية، ترفض أحجام الكريات غير المواصفات وتقوم بإعداد المواد للتغليف.
يتطلب تحديد طريقة القطع مطابقة مؤشر تدفق ذوبان البوليمر مع وجه القالب. سوف تسيل مواد MFI العالية مثل بعض أنواع البولي بروبيلين المخصصة للحقن من قالب حبلا قياسي، مما يجعل حلقة الماء أو القطع تحت الماء إلزاميًا. على العكس من ذلك، فإن مادة HDPE المصهورة الجزئية المستخدمة في بثق الأنابيب لديها قوة ذوبان عالية وتتعامل مع تكوير الخيوط بشكل مثالي. يجب عليك اختبار المواد الخاصة بك على معدات الشركة المصنعة قبل الانتهاء من تصميم القالب.
الميزة التشغيلية لأنظمة PLC المركزية لا يمكن المبالغة فيها. تقوم وحدات التحكم المتقدمة تلقائيًا بضبط معدلات التغذية عبر الكسارة والغسالة وجهاز البثق لمنع الاختناقات وضمان التدفق السلس والمستمر للمواد. تتطلب الوحدات المستقلة تدخلًا يدويًا مستمرًا، مما يؤدي إلى زيادة تكاليف العمالة واحتمال حدوث خطأ لدى المشغل.
يستخدم الخط المتكامل تمامًا حلقات التغذية الراجعة ذات التيار. إذا ارتفع تيار محرك الطارد بسبب المواد الكثيفة، فإن PLC يقوم تلقائيًا بإبطاء وحدة تغذية القوة. إذا تم تحميل غسالة الاحتكاك بشكل زائد، يتوقف ناقل التغذية مؤقتًا. يمنع هذا المستوى من الأتمتة تلف المعدات ويضمن تشغيل الخط بأقصى سعة آمنة دون إشراف بشري.
إن قياس استخدام الطاقة عن طريق حساب الكيلووات المطلوبة لكل كيلوغرام من الكريات المنتجة يساعد في تحديد الجدوى التشغيلية على المدى الطويل. علاوة على ذلك، يعد تقييم قدرات إعادة تدوير المياه وترشيحها في خط الغسيل أمرًا بالغ الأهمية لتقليل تصريف مياه الصرف الصحي وتقليل تكاليف المياه البلدية. تستخدم الأنظمة الفعالة معالجة المياه ذات الحلقة المغلقة لخفض صافي الاستهلاك بشكل كبير.
تؤثر تقييمات كفاءة المحرك بشكل مباشر على النتيجة النهائية. حدد محركات IE3 أو IE4 ذات الكفاءة المتميزة لجميع محركات الأقراص الرئيسية، بما في ذلك آلة التقطيع والطارد ومضخات المياه الكبيرة. في حين أن النفقات الرأسمالية الأولية أعلى، فإن الانخفاض في السحب الكهربائي يدفع مقابل الترقية خلال السنة الأولى من التشغيل المستمر. بالإضافة إلى ذلك، قم بعزل برميل الطارد بشكل كبير لمنع فقدان الحرارة، مما يقلل الحمل على نطاقات السخان.
اختيار الشريك المناسب ينطوي على معايير صارمة. عند تدقيق الشركة المصنعة لآلات تكوير البلاستيك ، ابحث عن إمكانيات التصنيع الداخلية والشفافية في مصادر المكونات للأجزاء المهمة مثل المحركات وعلب التروس والمحولات. تعد القدرة على إجراء تجارب شاملة للمواد قبل الشحن مطلبًا غير قابل للتفاوض. بالإضافة إلى ذلك، قم بتقييم مدى توفر قطع الغيار المحلية والدعم التشخيصي القوي عن بعد لتقليل وقت التوقف عن العمل في المستقبل.
لا تقبل اختبار قبول المصنع (FAT) باستخدام مادة نظيفة وبكر. يجب عليك شحن عينة تمثيلية من تيار النفايات الملوثة الفعلي إلى منشأة الشركة المصنعة. قم بتشغيل المادة عبر السطر المقترح بأكمله. قياس الإنتاجية، واختبار محتوى الرطوبة من الرقاقة، وتحليل الكريات النهائية للفراغات والتلوث. إذا رفضت الشركة المصنعة تجربة المواد في العالم الحقيقي، فابحث عن بائع آخر.
تعتبر المواد البلاستيكية الصلبة مادة كاشطة بطبيعتها، مما يؤدي إلى التدهور السريع للشفرة. وللتخفيف من ذلك، حدد الطلاءات المقاومة للتآكل لمساكن الكسارة. تأكد من أن تصميم غرفة القطع يسمح بتغييرات سريعة للشفرة وتعديلات مباشرة للفجوات، مما يقلل من الوقت الذي يقضيه المشغلون في الصيانة الروتينية.
قم بتنفيذ جدول صيانة وقائي صارم لشحذ الشفرة. يؤدي تشغيل الشفرات الباهتة إلى زيادة نسبة الغرامات، ويولد حرارة زائدة، ويزيد من أمبير المحرك. احتفظ بمجموعتين احتياطيتين من الشفرات الحادة في متناول يدك في جميع الأوقات. قم بتدريب طاقم الصيانة لديك على تبديل مجموعة الدوار بالكامل في أقل من ساعتين أثناء فترة التوقف المجدولة.
الرطوبة هي عدو جودة البثق. قم بإجراء هندسة زائدة لمرحلة التجفيف في خط الغسيل لضمان تجفيف الرقائق بشكل مناسب. تأكد من أن الطارد مجهز بمضخة تفريغ عالية السعة ومناطق تفريغ مناسبة لاستخراج أي مواد متطايرة متبقية قبل أن يصل الذوبان إلى وجه القالب.
مراقبة ضغط الفراغ بشكل مستمر. يشير الانخفاض في ضغط الفراغ إلى وجود منفذ تهوية مسدود أو مضخة فاشلة. يجب على المشغلين تنظيف منافذ التهوية يوميًا لمنع تراكم البوليمر من تقييد استخلاص الرطوبة والغازات المتطايرة. قم بتركيب محلل رطوبة ثانوي في الخط قبل حلق الطارد لالتقاط الرقائق الرطبة قبل دخولها إلى البرميل.
تتطلب خطوط إعادة التدوير الكبيرة مساحة أرضية كبيرة. اطلب تخطيط تخطيط ثلاثي الأبعاد من الشركة المصنعة أثناء مرحلة الاقتراح. وهذا يضمن الوصول الآمن للمشغل، والتخليص المناسب للرافعة الشوكية، وتدفق المواد بكفاءة ضمن قيود المبنى الحالية لديك، مما يمنع التعديلات المكلفة بعد التسليم.
فكر في التكامل الرأسي إذا كانت المساحة الأرضية محدودة. قم بتركيب الصوامع العازلة ومجففات الطرد المركزي على الميزانين فوق الطارد. يستخدم هذا المساحة الرأسية ويسمح للجاذبية بالمساعدة في تغذية المواد، مما يقلل الحاجة إلى خطوط نقل هوائية طويلة. تأكد من أن جميع المنصات المرتفعة بها قضبان أمان مناسبة وإمكانية وصول للرافعة للصيانة.
ج: يختلف استهلاك المياه القياسي بناءً على مستويات الإنتاجية والتلوث، ويتراوح عادةً من 2000 إلى 5000 لتر في الساعة للخطوط القياسية. ومع ذلك، فإن دمج أنظمة معالجة المياه ذات الحلقة المغلقة يقلل بشكل كبير من صافي الاستهلاك عن طريق تصفية المياه وإعادة تدويرها، مما يخفض استهلاك المياه العذبة الفعلي إلى بضع مئات من اللترات في الساعة فقط.
ج: يعتبر تكوير الخيوط هو الأفضل للبوليمرات عالية القوة الذوبان مثل PET. تتميز أنظمة حلقات المياه بكفاءة عالية بالنسبة للـPP وHDPE، مما يوفر التشغيل الآلي وتوفيرًا كبيرًا للمساحة. تُعد عملية التكوير تحت الماء الخيار الأول للخطوط الآلية ذات الحجم الكبير التي تعالج اللزوجة المختلفة، مما يضمن أقصى قدر من تجانس الحبيبات ومنع التصاق الذوبان.
ج: يدمر المعدن المتشرد على الفور شفرات الكسارة الباهظة الثمن ويمكن أن يدمر براغي الطارد النهائية. تحدد الفواصل المغناطيسية وأجهزة الكشف عن المعادن هذه المخاطر وتزيلها قبل دخولها إلى غرفة القطع، مما يبرر تكلفتها بسهولة عن طريق منع فشل المعدات الكارثي ووقت التوقف الطويل.
ج: يعتمد العمر الافتراضي لشفرات الكسارة على مادة الشفرة ومستويات التلوث الواردة. عادةً ما تدوم الشفرات الفولاذية D2 أو SKD-11 عالية الجودة ما بين 40 إلى 100 ساعة من التشغيل المستمر قبل الحاجة إلى الشحذ أو الاستبدال عند معالجة المواد البلاستيكية الصلبة الكاشطة.
ج: في حين أن بعض أجهزة البثق المتقدمة يمكنها التعامل مع كليهما عن طريق استخدام مغذيات القوة أو منافذ التغذية المزدوجة، فإن مراحل التكسير والغسيل والتجفيف الأولية تتطلب هندسة ميكانيكية مختلفة بشكل أساسي. لا يمكنك التبديل بسهولة بين المواد الصلبة والمرنة دون المساس بالكفاءة وجودة المخرجات.
ج: توفر نسب الطول إلى القطر (L/D) الأعلى، عادةً ما بين 32:1 و36:1، فترة إقامة أطول للبوليمر داخل البرميل. تضمن هذه المدة الممتدة ذوبانًا أفضل، وخلطًا شاملاً، وتفريغًا فعالاً للغاية للرقائق الصلبة، مما يؤدي إلى حبيبات أقوى وخالية من العيوب.
ج: قم بإعطاء الأولوية للمصنعين الذين يقدمون اختبارات قبول المصنع الشاملة (FAT) باستخدام المواد الفعلية الخاصة بك. التحقق من العلامات التجارية للمكونات المهمة مثل المحركات وPLCs. قم بتقييم البنية التحتية لخدمة ما بعد البيع، وتوافر الأجزاء، واطلب مراجع من المرافق الحالية التي تعالج المواد البلاستيكية الصلبة المماثلة.


