
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-09 المنشأ:محرر الموقع


تمثل معالجة الحاويات البلاستيكية الصلبة المختلطة - مثل زجاجات HDPE، وأحواض PP، والصناديق الضخمة - تحديًا تشغيليًا عالي الاحتكاك بسبب التلوث الشديد، وكثافات البوليمر المتنوعة، وتدفقات الذوبان غير المتسقة. كثيرًا ما تفشل خطوط إعادة التدوير القياسية أو المبتدئة عند معالجة المواد الصلبة المختلطة، مما يؤدي إلى التوقف المتكرر، والتآكل المفرط للشفرة، وإنتاج منخفض الجودة وملوث بشدة ولا يمكن بيعه بأسعار السوق المتميزة. لتحقيق عملية مستمرة ومربحة، يجب على مديري المرافق تقييم الأنظمة المصممة لهذا الغرض. يشرح هذا الدليل المتطلبات الفنية، ومعايير تقييم المكونات، وأطر اختيار البائعين اللازمة لشراء آلة إعادة تدوير البلاستيك عالية الإنتاجية للبلاستيك الصلب..
تصل المواد الصلبة المختلطة ما بعد الاستهلاك وما بعد الصناعة إلى أرضية المصنع وهي تحمل حمولة هائلة من الملوثات. سوف تتعامل بشكل روتيني مع المواد الكيميائية الزراعية المتبقية، ونفايات الطعام المتعفنة، والملصقات الحساسة للضغط متعددة الطبقات، والأغطية المعدنية الضالة. هذه الشوائب لا تقلل فقط من جودة الحبيبات النهائية؛ إنهم يدمرون معدات المعالجة بشكل نشط. عندما تدخل أنواع مختلفة من البوليمر مثل HDPE وPP وPET في نفس التيار، فإن الخصائص الفيزيائية للصهر تصطدم. وهذا يتطلب فصلًا دقيقًا للكثافة قبل وقت طويل من وصول المادة إلى الطارد. علاوة على ذلك، فإن الضخامة المادية للحاويات الصلبة - مثل البراميل سعة 55 جالونًا أو الصناديق الزراعية ذات الجدران السميكة - تضع ضغطًا ميكانيكيًا هائلاً على معدات تقليل الحجم الأولية، وغالبًا ما تؤدي إلى تعطيل الدوارات الضعيفة أو تحطيم الشفرات السفلية.
تشكل رقائق PET أثرًا شديدًا، وغالبًا ما يكون خطرًا كارثيًا للتلوث في إعادة تدوير البولي أوليفين. يذوب PET عند درجة حرارة 260 درجة مئوية تقريبًا. عندما يدخل إلى خط بثق البولي أوليفين لمعالجة HDPE أو PP عند 200 درجة مئوية، فإنه يعمل كصخرة صلبة غير منصهرة. تسبب هذه الجسيمات الصلبة عيوبًا هيكلية شديدة في المنتج النهائي، حيث تعمل كمكثفات ضغط تؤدي إلى فشل الأجزاء في المنتجات المقولبة. من ناحية الماكينة، تعمل مادة PET غير المذابة على تعتيم مرشحات الذوبان بسرعة، وتؤدي إلى ارتفاع ضغط رأس الطارد، ويمكن أن تسبب تسجيلًا شديدًا على برغي الطارد وبرميله.
تعتمد عملية إعادة تدوير البلاستيك الصلب الناجحة على مقاييس أساسية صارمة وقابلة للقياس. ويجب أن يظل اتساق الإنتاجية، الذي يتم قياسه بالكيلوجرام في الساعة، ثابتًا بغض النظر عن مستوى تلوث البالة المدخلة. يجب أن تحافظ نقاء الحبيبات النهائية على أجزاء منخفضة بشكل استثنائي في المليون (جزء في المليون) من الملوثات العضوية وغير العضوية. استقرار مؤشر تدفق الذوبان (MFI) غير قابل للتفاوض؛ إذا تقلبت مؤسسة التمويل الأصغر، فلن يتمكن المستخدم النهائي من استخدام الكريات للتصنيع الدقيق. يتطلب تحقيق هذه المقاييس الحد الأدنى من التدخل اليدوي والحد الأقصى من الفرز الآلي للحفاظ على الإنتاجية المستمرة والسلامة التشغيلية.
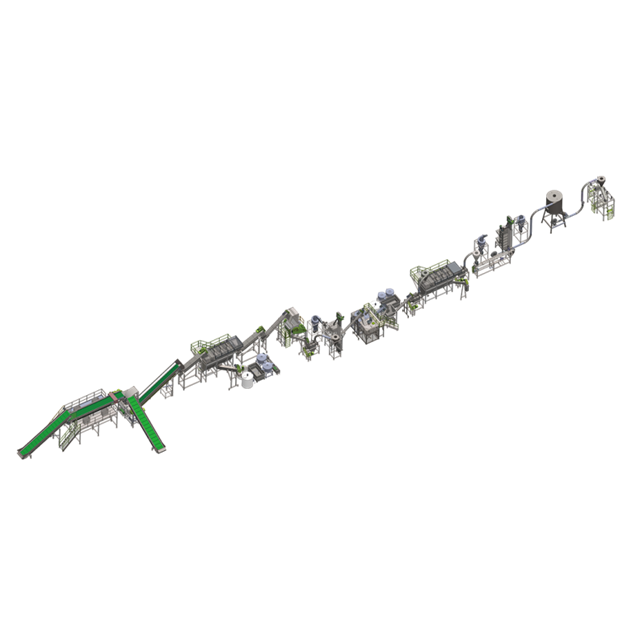
يعمل فرز المواد الخام الأولية على عزل المواد الواردة إلى تيارات متميزة عند الأرضية المائلة مباشرةً. تحدد هذه الخطوة التآكل الميكانيكي وجودة الإخراج للعملية بأكملها. يجب عليك تقسيم الخلاصة إلى ثلاث فئات متميزة:
يستخدم تصنيف الحجم الميكانيكي آلات غربلة للخدمة الشاقة وفواصل باليستية. تقوم هذه الآلات بتحريك المواد فعليًا، وإسقاط شظايا الزجاج والأوساخ السائبة والحطام الصغير من خلال أحجام شاشات محددة قبل المسح الضوئي. تقوم أنظمة فصل الهواء، مثل الشفاطات أو منخل الرياح، بنشر تيارات الهواء المستهدفة لإزالة الأجزاء خفيفة الوزن في وقت مبكر من العملية. يؤدي هذا إلى إزالة الملصقات الورقية، والأفلام البلاستيكية، والغبار من التدفق الصلب، مما يمنع هذه المواد من التحول إلى حمأة في خزانات الغسيل. ثم تحدد الماسحات الضوئية عالية السرعة القريبة من الأشعة تحت الحمراء (NIR) البوليمرات من خلال توقيعاتها المحددة لامتصاص الضوء. بمجرد تحديدها، تقوم مصفوفات من الصمامات الهوائية عالية السرعة بتفجير هذه المواد بسرعة في مستودعات الفرز الصحيحة.
تتطلب المواد الصلبة الضخمة قوة ميكانيكية هائلة لتتحلل. تتعامل آلات التقطيع ذات العمود الواحد أو العمود المزدوج للخدمة الشاقة مع التخفيض الأولي. تعد متطلبات عزم الدوران العالية، وتصميمات الدوار المتداخلة المتخصصة، وأحجام الشاشات المحددة أمرًا إلزاميًا لمنع تجسير المواد وضمان حجم إخراج ثابت. تلعب تعدين شفرات المحبب دورًا حاسمًا في مرحلة الاختزال الثانوية. يلزم استخدام شفرات فولاذية أو شفرات فولاذية عالية الكروم لأداة D2 للحفاظ على حافة قطع حادة. تعمل الشفرات الباهتة على تمزيق البلاستيك بدلاً من تقطيعه، مما يؤدي إلى توليد جزيئات دقيقة وغبار زائدة. تعمل تصميمات حجرة القطع القوية، والتي غالبًا ما تتميز بالتبريد بحقن الماء، على زيادة عمر الشفرة إلى أقصى حد في ظل الأحمال عالية التأثير وتمنع البلاستيك من الذوبان والتلطيخ عبر الدوار.
تخضع المواد بعد تمزيقها للفصل باستخدام وسائط الكثافة المتخصصة. تعتمد الخزانات العائمة على ديناميكيات الموائع لعزل البوليمرات. تتمتع البولي أوليفينات مثل HDPE وPP بثقل نوعي أقل من 1.0، مما يجعلها تطفو في الماء العادي. تغوص الأجزاء الأثقل مثل PET، وPVC، وPS إلى القاع حيث تقوم مثاقب التفريغ بإزالتها. تعمل تقنيات تحديد الرقائق الثانوية على تحسين التدفق بشكل أكبر. تعمل كاميرات الفصل الكهروستاتيكي وفرز الألوان عالية الدقة على إزالة الشوائب المتبقية، مثل البلاستيك الأسود الذي لا يمكن لـ NIR اكتشافه، قبل أن تدخل المادة في مرحلة الغسيل المكثف.
| سلوك الطفو/الحوض ذو | الجاذبية النوعية | للبوليمر في الماء | درجة حرارة المعالجة النموذجية |
|---|---|---|---|
| البولي ايثيلين عالي الكثافة | 0.93 - 0.97 | يطفو | 190 درجة مئوية - 210 درجة مئوية |
| ص | 0.89 - 0.92 | يطفو | 200 درجة مئوية - 230 درجة مئوية |
| حيوان أليف | 1.38 - 1.40 | المصارف | 260 درجة مئوية - 280 درجة مئوية |
| بولي كلوريد الفينيل | 1.30 - 1.45 | المصارف | 160 درجة مئوية - 190 درجة مئوية |
يشتمل التجاري خط غسيل البلاستيك على مراحل تنظيف قوية متعددة مصممة لإزالة التلوث الشديد. يعمل الغسل المسبق في طبلة المعادن على إزالة الأوساخ السائبة والحبيبات الكاشطة التي قد تؤدي إلى تدمير المعدات النهائية. تعمل غسالات الاحتكاك عند عدد دورات مرتفع في الدقيقة، باستخدام مجاذيف بزاوية لدفع الرقائق البلاستيكية على الشاشة، مما يؤدي إلى تنظيف المادة ميكانيكيًا. تستخدم خزانات الغسيل الكيميائي الساخن خليطًا دقيقًا من الصودا الكاوية (NaOH)، والمواد الخافضة للتوتر السطحي الصناعية، وماء بدرجة حرارة 80-90 درجة مئوية. يعمل هذا المزيج الحراري والكيميائي على إذابة المواد اللاصقة العنيدة الحساسة للضغط، وتكسير بقايا الزيت، وتحييد الروائح الموجودة في حاويات ما بعد الاستهلاك. بعد الغسيل، تقوم مجففات الطرد المركزي بتدوير المادة بسرعات عالية لاستخراج الماء ميكانيكيًا. تقوم أنظمة التجفيف الحراري بعد ذلك بتطبيق الهواء الساخن لتقليل محتوى الرطوبة النهائي. يعد تحقيق أقل من 1% من الرطوبة متطلبًا مطلقًا للبثق المستقر؛ سوف تتبخر أي رطوبة زائدة في الطارد، مما يتسبب في تكوين رغوة وتدهور سلسلة البوليمر.
تدخل الرقائق النظيفة والجافة إلى مرحلة البثق من خلال آلة تكوير إعادة تدوير النفايات البلاستيكية المتخصصة . تُفضل عادةً أجهزة البثق أحادية اللولب للبولي أوليفينات الصلبة نظرًا لتصميمها القوي وقدرات الإنتاجية العالية، على الرغم من أن الأنظمة ثنائية اللولب توفر خلطًا فائقًا للمواد المركبة بشكل كبير. تعتبر تقنيات تفريغ الغاز التي تتميز بمناطق فراغ متعددة أمرًا بالغ الأهمية على طول أسطوانة الطارد. تقوم فتحات التهوية عالية التفريغ هذه بسحب الرطوبة المحتبسة والمركبات العضوية المتطايرة (VOCs) قبل أن يصل البلاستيك إلى رأس القالب. تقوم تقنيات تغيير الشاشة بإدارة الشوائب المجهرية المتبقية مثل شظايا رقائق الألومنيوم أو ألياف الورق غير الذائبة. تسمح لوحة الانزلاق المستمرة وأنظمة التدفق العكسي للماكينة بتطهير هذه الملوثات تلقائيًا، مما يمنع توقف الإنتاج أثناء تصفية الذوبان من خلال شبكات ميكرون دقيقة.
يتطلب حساب إنتاجية الإنتاجية الواقعية مراعاة فقدان الرطوبة والتلوث. إذا قمت بتغذية 2000 كجم/ساعة من البالات المتسخة إلى النظام، فلن تحصل على 2000 كجم/ساعة من الكريات النظيفة. يجب أن تتحمل خسارة تتراوح بين 15% إلى 30% في المحصول اعتمادًا على الأوساخ والرطوبة والمحتوى البلاستيكي غير المستهدف. يجب على مديري المرافق تقييم المتطلبات المكانية للآلات. توفر تكوينات الخطوط المعيارية المرونة للمنشآت ذات المخططات الأرضية غير المنتظمة، مما يسمح للخزانات والناقلات بالانعطاف عند الزوايا. تتطلب التكوينات الخطية مساحة أرضية متواصلة كبيرة ولكنها توفر تدفقًا أبسط للمواد ووصولاً أسهل للصيانة. يؤثر كلا التخطيطين بشكل كبير على الخدمات اللوجستية للمنشأة الحالية وحركة الرافعات الشوكية وتخزين المواد الخام.
يتيح دمج أنظمة SCADA (التحكم الإشرافي والحصول على البيانات) مراقبة المصنع بأكمله في الوقت الفعلي. يقوم المشغلون بتتبع أحمال المحرك، ودرجات حرارة البراميل، ومستويات خزان المياه على الفور من غرفة التحكم المركزية. وهذا يمنع حدوث أعطال كارثية في المعدات عن طريق إطلاق الإنذارات قبل زيادة التحميل على المحرك. توفر المعالجة الآلية للمواد ميزة تشغيلية هائلة. تعمل الناقلات شديدة التحمل، والصوامع التصاعدية، ومحطات التعبئة الآلية على تقليل متطلبات العمل اليدوي. كما أنها تقلل بشكل كبير من مسؤوليات السلامة على أرضية المصنع عن طريق إبقاء الموظفين بعيدًا عن المعدات الدوارة عالية السرعة ومناطق البثق ذات درجة الحرارة العالية.
تحدد ميزات الماكينة بشكل مباشر القيمة السوقية للمنتج النهائي. تعد هندسة الحبيبات المتسقة وغياب تغير اللون والسلامة الهيكلية أمرًا إلزاميًا للبيع للمشترين المتميزين. يجب أن تستوفي الكريات المعتمدة بروتوكولات اختبار محددة. معايير ASTM وISO لقوة الشد والكثافة وMFI تصادق على الكريات للتطبيقات المتطورة مثل القولبة بالحقن أو القولبة بالنفخ. إذا كان نظام البثق الخاص بك يفتقر إلى التفريغ أو الترشيح المناسب، فستحتوي الكريات الناتجة على فراغات وبقع وتدفقات ذوبان غير متناسقة، مما يؤدي إلى تحويلها إلى تطبيقات منخفضة القيمة مثل الخشب البلاستيكي.
قم بتقييم قدرة الشركة المصنعة على تصميم خط مخصص بناءً على المادة الفعلية الخاصة بك. اعتمد على تدقيق محدد للنفايات بدلاً من شراء وحدات جاهزة تبدو جيدة على الورق ولكنها تفشل على أرضية المصنع. ستقوم الموثوقة الشركة المصنعة لآلة تكوير البلاستيك بدمج مكونات الطرف الثالث بسلاسة. يجب أن تتواصل أجهزة الفرز الضوئية المتخصصة، وآلات تمزيق الورق للخدمة الشاقة، ومحطات معالجة المياه المتقدمة بشكل فعال مع عناصر التحكم في الخط الخاصة لضمان صعود النظام بأكمله لأعلى ولأسفل في انسجام تام.
يعد فنيو الخدمة المحليون وقدرات التشخيص عن بعد أمرًا بالغ الأهمية للحفاظ على وقت التشغيل. تعمل أوقات الاستجابة المضمونة على منع فترات التوقف الممتدة عند فشل جهاز التحكم المنطقي القابل للبرمجة (PLC) أو حدوث خلل في محرك الأقراص. تقييم شفافية سلسلة التوريد للمواد الاستهلاكية عالية التآكل. يجب أن تكون شفرات التقطيع، ومسامير الطارد، وشاشات غسالة الاحتكاك، وشبكات ترشيح الذوبان متاحة بسهولة من الشركة المصنعة. سيؤدي الانتظار لمدة ستة أسابيع حتى يتم استبدال ملف تعريف المسمار إلى تدمير جدول الإنتاج وعلاقات العملاء.
تشكل اختناقات المرافق مخاطر تشغيلية كبيرة. يمكنك التخفيف من ذلك من خلال مراجعة سعة الطاقة للمنشأة في وقت مبكر من مرحلة التخطيط. تتطلب آلات تمزيق الورق الثقيلة وأجهزة البثق الكبيرة تيارًا هائلاً عند بدء التشغيل. دمج أنظمة ترشيح المياه وإعادة تدويرها ذات الحلقة المغلقة لتقليل استهلاك المياه العذبة. تقييم المفاضلات بين التجفيف الحراري ونزح المياه الميكانيكية. يستخدم التجفيف الحراري طاقة كهربائية أو غازية عالية، بينما تتسبب مكابس نزح المياه الميكانيكية في زيادة تآكل المكونات ولكنها تقلل بشكل كبير من سحب المرافق.
ينشأ فشل المعدات في كثير من الأحيان من خطأ المشغل، مثل تغذية المواد بسرعة كبيرة أو تجاهل إنذارات الضغط العالي على مبدل الشاشة. تفويض برامج تدريب شاملة للبائعين في الموقع أثناء التشغيل. وضع جداول الصيانة التنبؤية على الإصلاحات التفاعلية. قم بفحص أجزاء التآكل بانتظام، وتحقق من مستويات زيت علبة التروس، وقم بقياس تآكل البراغي للحفاظ على الإنتاجية والسلامة.
يحمل تصريف المياه العادمة وانبعاثات المركبات العضوية المتطايرة مخاطر تنظيمية صارمة. تأكد من أن المعدات المحددة تشتمل على ترشيح عادم متوافق لمناطق فراغ الطارد. يجب أن يتكامل خط إعادة التدوير بسلاسة مع محطات معالجة المياه الصناعية لإزالة المواد الصلبة العالقة، وضبط مستويات الأس الهيدروجيني، والحفاظ على الامتثال لحدود التصريف البلدية المحلية.
ج: تتطلب المواد البلاستيكية الصلبة تمزيقًا شديد التحمل نظرًا لسمكها ومقاومتها للصدمات. تحتاج الأفلام إلى آلات تمزيق متخصصة لمنع الالتفاف حول الدوارات. تختلف طرق فصل الكثافة أيضًا. تعتمد المواد الصلبة بشكل كبير على الخزانات العائمة، بينما تتطلب الأفلام آليات غسيل مختلفة ومكابس ميكانيكية لنزح المياه للتعامل مع الاحتفاظ بالرطوبة العالية.
ج: يمكن للخط التجاري القياسي أن يستهلك آلاف اللترات في الساعة. يعد تنفيذ نظام معالجة المياه ذو الحلقة المغلقة أمرًا بالغ الأهمية. تقوم هذه التقنية بتصفية المياه وإعادة تدويرها، مما يقلل من تكاليف التشغيل، ويقلل من استهلاك المياه العذبة، ويضمن الامتثال للوائح التصريف البيئي المحلية.
ج: على الرغم من الإمكانية، فإن معالجتها في الوقت نفسه تؤدي إلى الحصول على حبيبات بولي أوليفين مختلطة ذات قيمة سوقية أقل. لدى HDPE وPP نقاط انصهار ومتطلبات تبريد مختلفة. بالنسبة للتطبيقات المتميزة، قم بفرزها ومعالجتها على دفعات منفصلة للحفاظ على تدفق الذوبان الأمثل والسلامة الهيكلية.
ج: لدى PET نقطة انصهار أعلى بكثير (حوالي 260 درجة مئوية) من HDPE أو PP (حوالي 200 درجة مئوية). أثناء قذف البولي أوليفين، يظل PET صلبًا. تسد هذه الجسيمات غير المنصهرة مرشحات الذوبان، وتتلف مسامير الطارد، وتخلق نقاط ضعف في الكريات النهائية المعاد تدويرها.
ج: تستخدم خزانات الحوض العائمة الماء لفصل المواد البلاستيكية بناءً على الجاذبية النوعية. تتمتع البولي أوليفينات مثل HDPE وPP بثقل نوعي أقل من 1.0، لذا فهي تطفو. تتمتع المواد البلاستيكية الثقيلة مثل PET وPVC بثقل نوعي أكبر من 1.0، مما يؤدي إلى غرقها في القاع ليتم إزالتها.


