
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-16 المنشأ:محرر الموقع


تؤدي إعادة تدوير البلاستيك المجزأة على أساس دفعات إلى حدوث اختناقات تشغيلية شديدة على أرضية المصنع. تواجه المرافق التي تعتمد على الآلات المنفصلة تكاليف عمالة عالية، ونقلًا غير متسق للمواد، ومخاطر التلوث المتبادل المستمر. يؤدي نقل المواد يدويًا بين آلات التقطيع والغسالات وأجهزة البثق إلى إدخال متغيرات تؤدي إلى انخفاض جودة الحبيبات النهائية. تظل الإنتاجية محدودة بسبب أبطأ خطوة يدوية في السلسلة. يؤدي الانتقال إلى عملية متكاملة ومستمرة إلى التخلص من أوجه القصور هذه. من خلال تقييم آلات إعادة التدوير المعيارية وهندسة خط آلي متزامن وشامل، يعمل مشغلو المصنع على زيادة الإنتاجية وتوحيد الإنتاج. تضمن الأنظمة المستمرة معدل تغذية ثابت. وهذا يقلل من التدهور الحراري في الطارد ويحافظ على مؤشر تدفق الذوبان (MFI) ثابتًا. سنحدد إطار عمل تصميم وتقييم وتنفيذ خط إعادة التدوير المستمر الآلي.
يعد إنشاء مقاييس أساسية هو الخطوة الأولى في تصميم عملية مستمرة. يجب على مديري المصانع تحديد الإنتاجية المستهدفة بالكيلوجرام في الساعة (كجم/ساعة)، والنسب المئوية المقبولة لوقت التوقف عن العمل للصيانة، ومعايير جودة الكريات النهائية. تعد مؤسسات التمويل الأصغر المتسقة والحد الأدنى من المركبات العضوية المتطايرة (VOCs) من مؤشرات الجودة الأولية. ويتطلب الوصول إلى هذه المقاييس تدفقًا متواصلًا للمواد من مرحلة الفرز الأولية إلى محطة التعبئة النهائية. لا يمكنك إدارة ما لا تقيسه. يحتاج المشغلون إلى بيانات في الوقت الفعلي حول كثافة المواد، ومحتوى الرطوبة، وضغط الذوبان للحفاظ على تشغيل الخط بالسعة المثلى.
تملي بصمة المنشأة البنية المادية للخط. تعمل التخطيطات الخطية بشكل أفضل مع المباني الطويلة والضيقة، مما يسمح بالنقل الهوائي المستقيم. تعمل تخطيطات الخطوط المستمرة على شكل حرف U على تحسين المساحة في المرافق المربعة وتمركز اتصالات المرافق، مما يقلل من طول خطوط الكهرباء والمياه. يتطلب تحسين إنتاجية المواد تقسيم تدفقات المدخلات إلى فئات قيمة مميزة. تستهدف البوليمرات عالية القيمة مباشرة إلى الخط الأساسي. تتطلب المواد البلاستيكية المفقودة ذات القيمة المتوسطة فرزًا ثانويًا. يجب التخلص من بقايا النفايات ذات القيمة السلبية مبكرًا لمنع تلف المعدات.
| نوع التخطيط، | المساحة، المتطلبات | ، النقل، التعقيد | ، مركزية المرافق، | أفضل تطبيق |
|---|---|---|---|---|
| التخطيط الخطي | بصمة طويلة وضيقة | منخفض (تشغيل مستقيم) | فقير (منتشر) | مرافق مع مخططات طوابق ممتدة |
| تخطيط على شكل حرف U | بصمة مربعة | متوسط (يتطلب الانحناءات) | ممتاز | محطات صغيرة الحجم تحتاج إلى طاقة/ماء مركزي |
| تخطيط على شكل حرف L | بصمة ثقيلة الزاوية | واسطة | معتدل | المرافق التي تعمل حول الأعمدة الهيكلية القائمة |
تكشف مقارنة النفقات الرأسمالية (CAPEX) للخطوط المستمرة المتكاملة مع وفورات النفقات التشغيلية (OPEX) الجدوى المالية للأتمتة على المدى الطويل. تتطلب الأنظمة المستمرة استثمارًا مقدمًا أعلى في وسائل النقل وأجهزة الاستشعار وأجهزة التحكم المركزية. إنها تقلل بشكل كبير من متطلبات العمالة، وتحسن كفاءة الطاقة من خلال القضاء على ارتفاعات الطاقة عند البدء والتوقف، وتقليل نفايات معالجة المواد. تجبر أنظمة الدفعات المشغلين على تحميل القواديس يدويًا، ونقل صناديق جايلورد باستخدام الرافعات الشوكية، وضبط معلمات الماكينة باستمرار. يؤدي هذا التدخل اليدوي إلى حدوث خطأ بشري ويبطئ الإنتاج.
تصبح المعالجة المستمرة مجدية ماليًا عندما تتجاوز أحجام المعالجة 500 كجم/ساعة. وتحت هذه العتبة، قد يفوق تعقيد التوصيلات البينية الآلية توفير العمالة. في السعات الأعلى، يبرر الانخفاض في تدخل المشغل والزيادة في إنتاج الكريات المتميزة التكاليف الهندسية الأولية. يمكن لخط مؤتمت بالكامل يعمل بسرعة 2000 كجم/ساعة أن يعمل مع اثنين فقط من الفنيين الذين يراقبون شاشات PLC، مقارنة بنظام الدُفعات الذي يتطلب من ستة إلى ثمانية عمال يدويين.
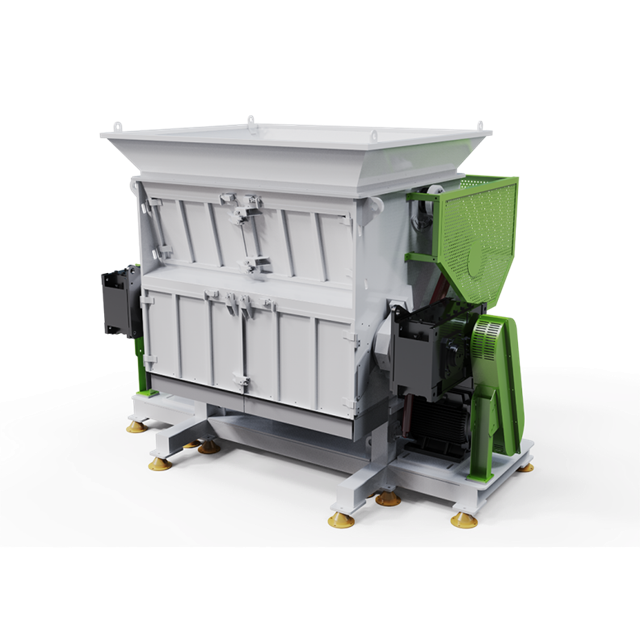
يجب دمج تقنيات فصل المواد الآلية قبل مرحلة تقليل الحجم. تستخدم أجهزة فرز البوليمر الضوئية أجهزة استشعار تعمل بالأشعة تحت الحمراء القريبة (NIR) لإخراج المواد البلاستيكية غير المستهدفة. تعمل الفواصل المعدنية المغناطيسية ذات الحزام الزائد وأنظمة التيار الدوامي على إزالة المعادن الحديدية وغير الحديدية. يحمي الفرز الأولي المناسب معدات إعادة تدوير البلاستيك الصناعية من الأضرار الميكانيكية الشديدة والتلوث المتبادل. يمكن أن يؤدي الترباس الضال إلى تحطيم شفرات المحبب وتسجيل براميل الطارد، مما يتسبب في توقف العمل لعدة أيام.
يتضمن تنفيذ بروتوكول فرز قوي عدة مراحل:
يبدأ إنشاء معدل تغذية ثابت في مرحلة تقليل الحجم. توفر آلات التقطيع ذات العمود الواحد مخرجات مقننة ومُحكمة ومناسبة للمواد البلاستيكية الصلبة. تتفوق آلات التقطيع ذات العمود المزدوج في معالجة المواد الضخمة والمرنة مثل الأفلام الزراعية. يتطلب اختيار الشفرات الصناعية وسكاكين التحبيب سبائك فولاذية مقاومة للتآكل لضمان قطع عالي المتانة. تسبب الشفرات الباهتة احتكاكًا، مما يؤدي إلى التحلل الحراري للبوليمر حتى قبل أن يصل إلى الطارد. يجب على المشغلين مراقبة أحمال الأمبير على محركات التقطيع؛ عادة ما يشير الارتفاع المفاجئ إلى شفرات مملة أو دوار محشور.
يعد حجم الشاشة الموحد في المحبب أمرًا إلزاميًا. تتسبب أحجام الرقائق غير المنتظمة في حدوث طفرات في الناقلات الهوائية في اتجاه مجرى النهر وإنشاء ملفات ذوبان غير متساوية في مرحلة البثق. إن الحفاظ على السكاكين الحادة والمصافي المعايرة بشكل صحيح يضمن كثافة كبيرة موحدة لمراحل الغسيل والتكوير. إذا كانت فتحات الشاشة كبيرة جدًا، فسوف تلتصق الرقائق كبيرة الحجم بالقواديس. إذا كانت صغيرة جدًا، فسوف تعمل وحدة التحبيب بشكل زائد، مما يولد غبارًا ودقائقًا زائدة تسد مرشحات خط الغسيل.
يعمل المستمر خط الغسيل البلاستيكي على إزالة الملوثات العضوية والملصقات الورقية والمواد اللاصقة المتبقية دون إيقاف تدفق المواد. يشتمل التسلسل عادةً على غسالات احتكاك عالية السرعة، وخزانات فصل كثافة الحوض والطفو، وأنظمة الغسيل الساخن. تستخدم غسالات الاحتكاك التحريك الميكانيكي لتجريد السطح من الأوساخ. تفصل الخزانات العائمة البوليمرات على أساس الثقل النوعي. على سبيل المثال، يغوص PET بينما تطفو أغطية وحلقات البولي أوليفين، مما يسمح بسهولة القشط والفصل.
تعمل الجرعات الكيميائية الآلية والترشيح المستمر للمياه على منع توقف الخط. تقوم مستشعرات الأس الهيدروجيني المضمنة بضبط مستويات المنظفات ديناميكيًا. تعمل مرشحات الأسطوانة الدوارة على إزالة المواد الصلبة العالقة من مياه الغسيل. يعد الحفاظ على تداول المياه النظيفة أمرًا بالغ الأهمية لتحقيق رقائق عالية النقاء والحفاظ على الإنتاجية المستمرة. إذا أصبح ماء الغسيل مشبعًا بالحمأة، فإن غسالات الاحتكاك تفقد فعاليتها، وسوف تنتقل الملوثات إلى مرحلة التجفيف.
يتطلب الانتقال من الغسيل بالاحتكاك الرطب إلى نزح المياه بالطرد المركزي تصميمًا ميكانيكيًا قويًا. تقوم مجففات الطرد المركزي بتدوير الرقائق الرطبة بسرعات عالية، مما يدفع الماء عبر شاشة مثقوبة. بالنسبة للمواد عالية الامتصاص أو الأفلام المرنة، تتبع أنظمة التجفيف الحراري مرحلة نزح المياه الميكانيكية. يستخدم المجفف الحراري الهواء الساخن لإزالة الرطوبة السطحية المتبقية قبل دخول المادة إلى صوامع التخزين.
عادةً ما يكون الحد الأقصى لمحتوى الرطوبة المقبول قبل دخول المادة إلى الطارد أقل من 1%. الرطوبة الزائدة تسبب الرغوة، وإطلاق الغازات، وتدهور البوليمر الشديد أثناء مرحلة الذوبان. توفر مستشعرات الرطوبة المضمنة المستمرة ردود فعل فورية، حيث تقوم تلقائيًا بضبط درجات حرارة المجفف الحراري للحفاظ على ظروف التقشر المثالية. إذا زاد مستوى الرطوبة عن 1.5%، فيجب على PLC تحويل المادة تلقائيًا مرة أخرى عبر حلقة التجفيف أو إطلاق إنذار لتدخل المشغل.
تعتمد المرحلة النهائية على نظام تكوير البلاستيك القوي . يُفضل عمومًا استخدام آلات البثق أحادية اللولب للرقائق الصلبة والمجففة مسبقًا، مما يوفر توليد ضغط ثابت. توفر أجهزة البثق ثنائية اللولب إمكانات تركيب فائقة، مما يجعلها مثالية للأفلام المرنة، والمواد المطبوعة بشكل كبير، أو عند إضافة مواد مالئة وأصبغة رئيسية. يجب أن تتطابق هندسة المسمار مع البوليمر المحدد الذي تتم معالجته لضمان معدلات القص المناسبة وتجانس الذوبان.
تسمح تقنيات الترشيح المستمر بالذوبان، مثل مبدلات الشاشة ذات المكبس المزدوج أو مرشحات الليزر الدوارة، بإزالة الشوائب دون إيقاف عملية البثق. تقوم هذه الأنظمة تلقائيًا بتطهير الملوثات مع الحفاظ على ضغط الذوبان الثابت عند رأس القالب، مما يضمن أبعاد الكريات الموحدة. يشير الانخفاض المفاجئ في ضغط الذوبان إلى وجود شاشة مسدودة أو فشل في نظام التغذية الأولي. يجب على المشغلين مراقبة محولات الضغط عن كثب لمنع انسداد وجه القالب وتشوهات الحبيبات.
يتطلب سد الفجوات بين التقطيع والغسيل والتكوير معالجة هندسية للمواد. تتفوق أنظمة النقل الهوائية في نقل الرقائق الجافة لمسافات طويلة ولكنها تتطلب تصميمًا إعصاريًا دقيقًا لفصل الغبار. توفر الناقلات اللولبية إزاحة إيجابية للمواد الرطبة أو اللزجة الخارجة من خط الغسيل. تعتبر الناقلات الحزامية هي الأنسب للتغذية السائبة في آلات تمزيق الورق الأولية. يؤدي اختيار نوع الناقل الخاطئ إلى حدوث انحشار مستمر للمواد وإغلاق الخط.
يجب على المهندسين معالجة مخاطر سد المواد في القواديس والتراكم الثابت في خطوط النقل المستمر. إن تركيب المحرضات الميكانيكية في الصوامع وتأريض جميع الأنابيب الهوائية يمنع الانسداد الذي قد يؤدي إلى توقف العملية المستمرة بأكملها. تتسبب الكهرباء الساكنة في التصاق رقائق خفيفة الوزن بجدران الأنابيب، مما يؤدي في النهاية إلى اختناق تدفق الهواء. تعمل أحزمة التأريض المناسبة والإضافات المضادة للكهرباء الساكنة في الهواء الناقل على تخفيف هذه المخاطر.
لا يمكن للخط المستمر أن يعمل كسلسلة من الآلات المعزولة. يجب أن تقوم لوحة التحكم الرئيسية بمزامنة سرعات المحرك عبر الخط بأكمله باستخدام محركات التردد المتغير (VFDs). إذا واجه الطارد ارتفاعًا في الضغط، فيجب أن يقوم PLC تلقائيًا بتقليل سرعة وحدة التغذية الحجمية الأولية لمنع التحميل الزائد. يتطلب هذا المستوى من الأتمتة برمجة دقيقة ومدخلات استشعار موثوقة من كل جهاز على الأرض.
حلقات التغذية الراجعة الآلية هي الجهاز العصبي لخط إعادة التدوير. من خلال ربط حمل أمبير الطارد مباشرةً بأنظمة النقل والتجفيف الأولية، يمنع المشغلون التحميل الزائد للنظام، ويقلل التآكل الميكانيكي، ويحافظ على عملية تشغيل ثابتة. عندما تكتشف آلة التقطيع وجود كتلة صلبة من البلاستيك، يجب أن تقوم تلقائيًا بعكس دوارها لإزالة الانحشار، مع إرسال إشارة إلى الناقلات النهائية لإبطاء السرعة والانتظار لاستئناف تدفق المواد.
غالبًا ما يؤدي اختيار بائع يعتمد فقط على مواصفات الجهاز المستقل إلى فشل التكامل. يجب على المشغلين تقييم الشركة المصنعة لآلة تكوير البلاستيك بناءً على قدراتهم الهندسية. قم بمراجعة قدرتهم على تصميم القواديس والصوامع والناقلات المخصصة المصممة خصيصًا لقيود المنشأة المحددة. يجب على الشركة المصنعة إثبات سجل حافل مع أنواع البوليمر المحددة المخصصة للمعالجة، حيث يتطلب كل راتينج أشكالًا هندسية لولبية مميزة وملامح تبريد.
عند التدقيق على الشركة المصنعة، ابحث عن القدرات التالية:
إن البروتوكول الصارم لاختبار قبول المصنع (FAT) غير قابل للتفاوض. يجب أن تتضمن عملية FAT تشغيل المواد الأولية الفعلية للمشتري، وليس المواد الخام النظيفة. يتحقق هذا الاختبار من مطالبات الإنتاجية، ويقيم كفاءة ترشيح الذوبان، ويختبر مزامنة التوقف في حالات الطوارئ عبر جميع المكونات المتكاملة. إذا رفض البائع تشغيل بالاتك القذرة والملوثة أثناء عملية FAT، فابتعد. أنت بحاجة إلى معرفة كيفية تعامل الآلة مع ظروف العالم الحقيقي قبل شحنها إلى منشأتك.
يجب أن تحدد اتفاقيات مستوى الخدمة القياسية (SLAs) بوضوح توفر قطع الغيار، والمهل الزمنية للمكونات سريعة التآكل مثل الشفرات والشاشات، وقدرات دعم التشخيص عن بعد. يسمح الوصول عن بعد إلى PLC لمهندسي الشركة المصنعة باستكشاف أخطاء البرامج وإصلاحها دون الحاجة إلى زيارة الموقع. تعمل هذه الإمكانية عن بعد على تقليل وقت التوقف عن العمل بشكل كبير عند التعامل مع أخطاء منطق الأتمتة المعقدة.
تتسبب المواد البلاستيكية غير المستهدفة غير المتوقعة أو المعادن المارقة في إيقاف تشغيل الخطوط المستمر بشكل كارثي. يمكن لمسمار فولاذي واحد أن يدمر سكاكين التحبيب ومسامير الطارد. خفف من هذه المخاطر عن طريق استخدام أجهزة الكشف عن المعادن المضمنة، والشبكات المغناطيسية، وأجهزة الاستشعار الطيفية مباشرة قبل استخدام معدات تقليل الحجم الأساسية. تعمل آليات الفرز الزائدة عن الحاجة بمثابة بوليصة تأمين لآلات المصب. لا يمكنك الاعتماد على الفحص البصري وحده عند معالجة آلاف الكيلوجرامات في الساعة.
يعد التآكل الكاشطة على شفرات التقطيع ومجاديف الغسالة الاحتكاكية ومسامير الطارد أمرًا لا مفر منه. تعمل الأنظمة المستمرة على تضخيم هذا التآكل بسبب ارتفاع ساعات التشغيل. صمم الخط بحلقات جانبية للسماح بالصيانة المؤقتة لوحدات محددة دون إغلاق المصنع بأكمله. استخدم مجموعات الشفرات سريعة التغيير في آلات التحبيب وقم بوضع جداول صيانة تنبؤية صارمة بناءً على ساعات التشغيل الفعلية بدلاً من تواريخ التقويم. تتبع الحمولة المعالجة من خلال كل آلة للتنبؤ بدقة بموعد تعطل الشاشة أو الشفرة.
يؤدي التشغيل المتزامن للآلات الصناعية الثقيلة إلى حدوث زيادات هائلة في الطاقة يمكن أن تؤدي إلى تعطيل قواطع المنشأة. تنفيذ تسلسل بدء التشغيل المرحلي عبر PLC المركزي لتفعيل المحرك بشكل متدرج. تركيب معدات تصحيح معامل القدرة لتثبيت الأحمال الكهربائية. قبل التثبيت، قم بإجراء مراجعة شاملة لقدرات المرافق في المنشأة، مع ضمان الإمداد الكهربائي الكافي، ومعدلات تدفق المياه المبردة، وحجم الهواء المضغوط للصمامات الهوائية. يعد تحديث محول المنشأة بعد وصول المعدات خطأً مكلفًا ويستغرق وقتًا طويلاً.
ج: تقوم عملية إعادة التدوير المجمعة بمعالجة المواد في مراحل منفصلة، الأمر الذي يتطلب النقل اليدوي بين الآلات، مما يحد من الإنتاجية ويزيد من العمالة. تدمج عملية إعادة التدوير المستمرة جميع المراحل عبر النقل الآلي والضوابط المركزية، مما يسمح بتدفق المواد دون انقطاع وجودة الإخراج المتسقة.
ج: يتصل خط الغسيل بالطارد من خلال أنظمة نزح المياه والتجفيف الحراري الآلي. بمجرد غسل الرقائق، يتم تجفيفها ميكانيكيًا وحراريًا إلى أقل من 1% من الرطوبة، ثم يتم نقلها هوائيًا مباشرة إلى وحدة تغذية الطارد.
ج: تختلف الإنتاجية بناءً على الكثافة الظاهرية للمادة وحجم الماكينة، ولكن الخطوط الصناعية القياسية المستمرة تعالج عادةً ما بين 500 كجم/ساعة و3000 كجم/ساعة. يمكن أن تتجاوز الخطوط عالية التخصص 5000 كجم/ساعة عند دعمها ببنية تحتية مناسبة للمنشأة.
ج: منع الانحشار عن طريق ضمان حجم موحد للرقائق أثناء التحبيب، والحفاظ على التحكم الصارم في الرطوبة، واستخدام حلقات التغذية المرتدة PLC. إذا زاد حمل محرك الطارد، يقوم PLC تلقائيًا بإبطاء وحدة التغذية الأولية. كما تمنع المحرضات الميكانيكية الموجودة في القواديس تجسير المواد.
ج: ابحث عن القدرات الهندسية الداخلية القوية، والخبرة في نوع البوليمر المحدد لديك، والقدرة على توفير تكامل PLC مركزي. قم بإعطاء الأولوية للمصنعين الذين يقدمون اختبارات صارمة لقبول المصنع باستخدام المواد الخام الفعلية الخاصة بك وتوفير دعم تشخيصي شامل عن بعد.
ج: تتطلب معظم أجهزة البثق القياسية أحادية اللولب والمزدوجة أن يكون محتوى رطوبة الرقائق أقل من 1%. يمكن لأجهزة البثق المتخصصة ذات التهوية المزودة بأنظمة قوية لتفريغ الغازات أن تتعامل مع رطوبة أعلى قليلاً، ولكن الماء الزائد يتسبب بشكل عام في ظهور الرغوة وتدهور البوليمر.


